


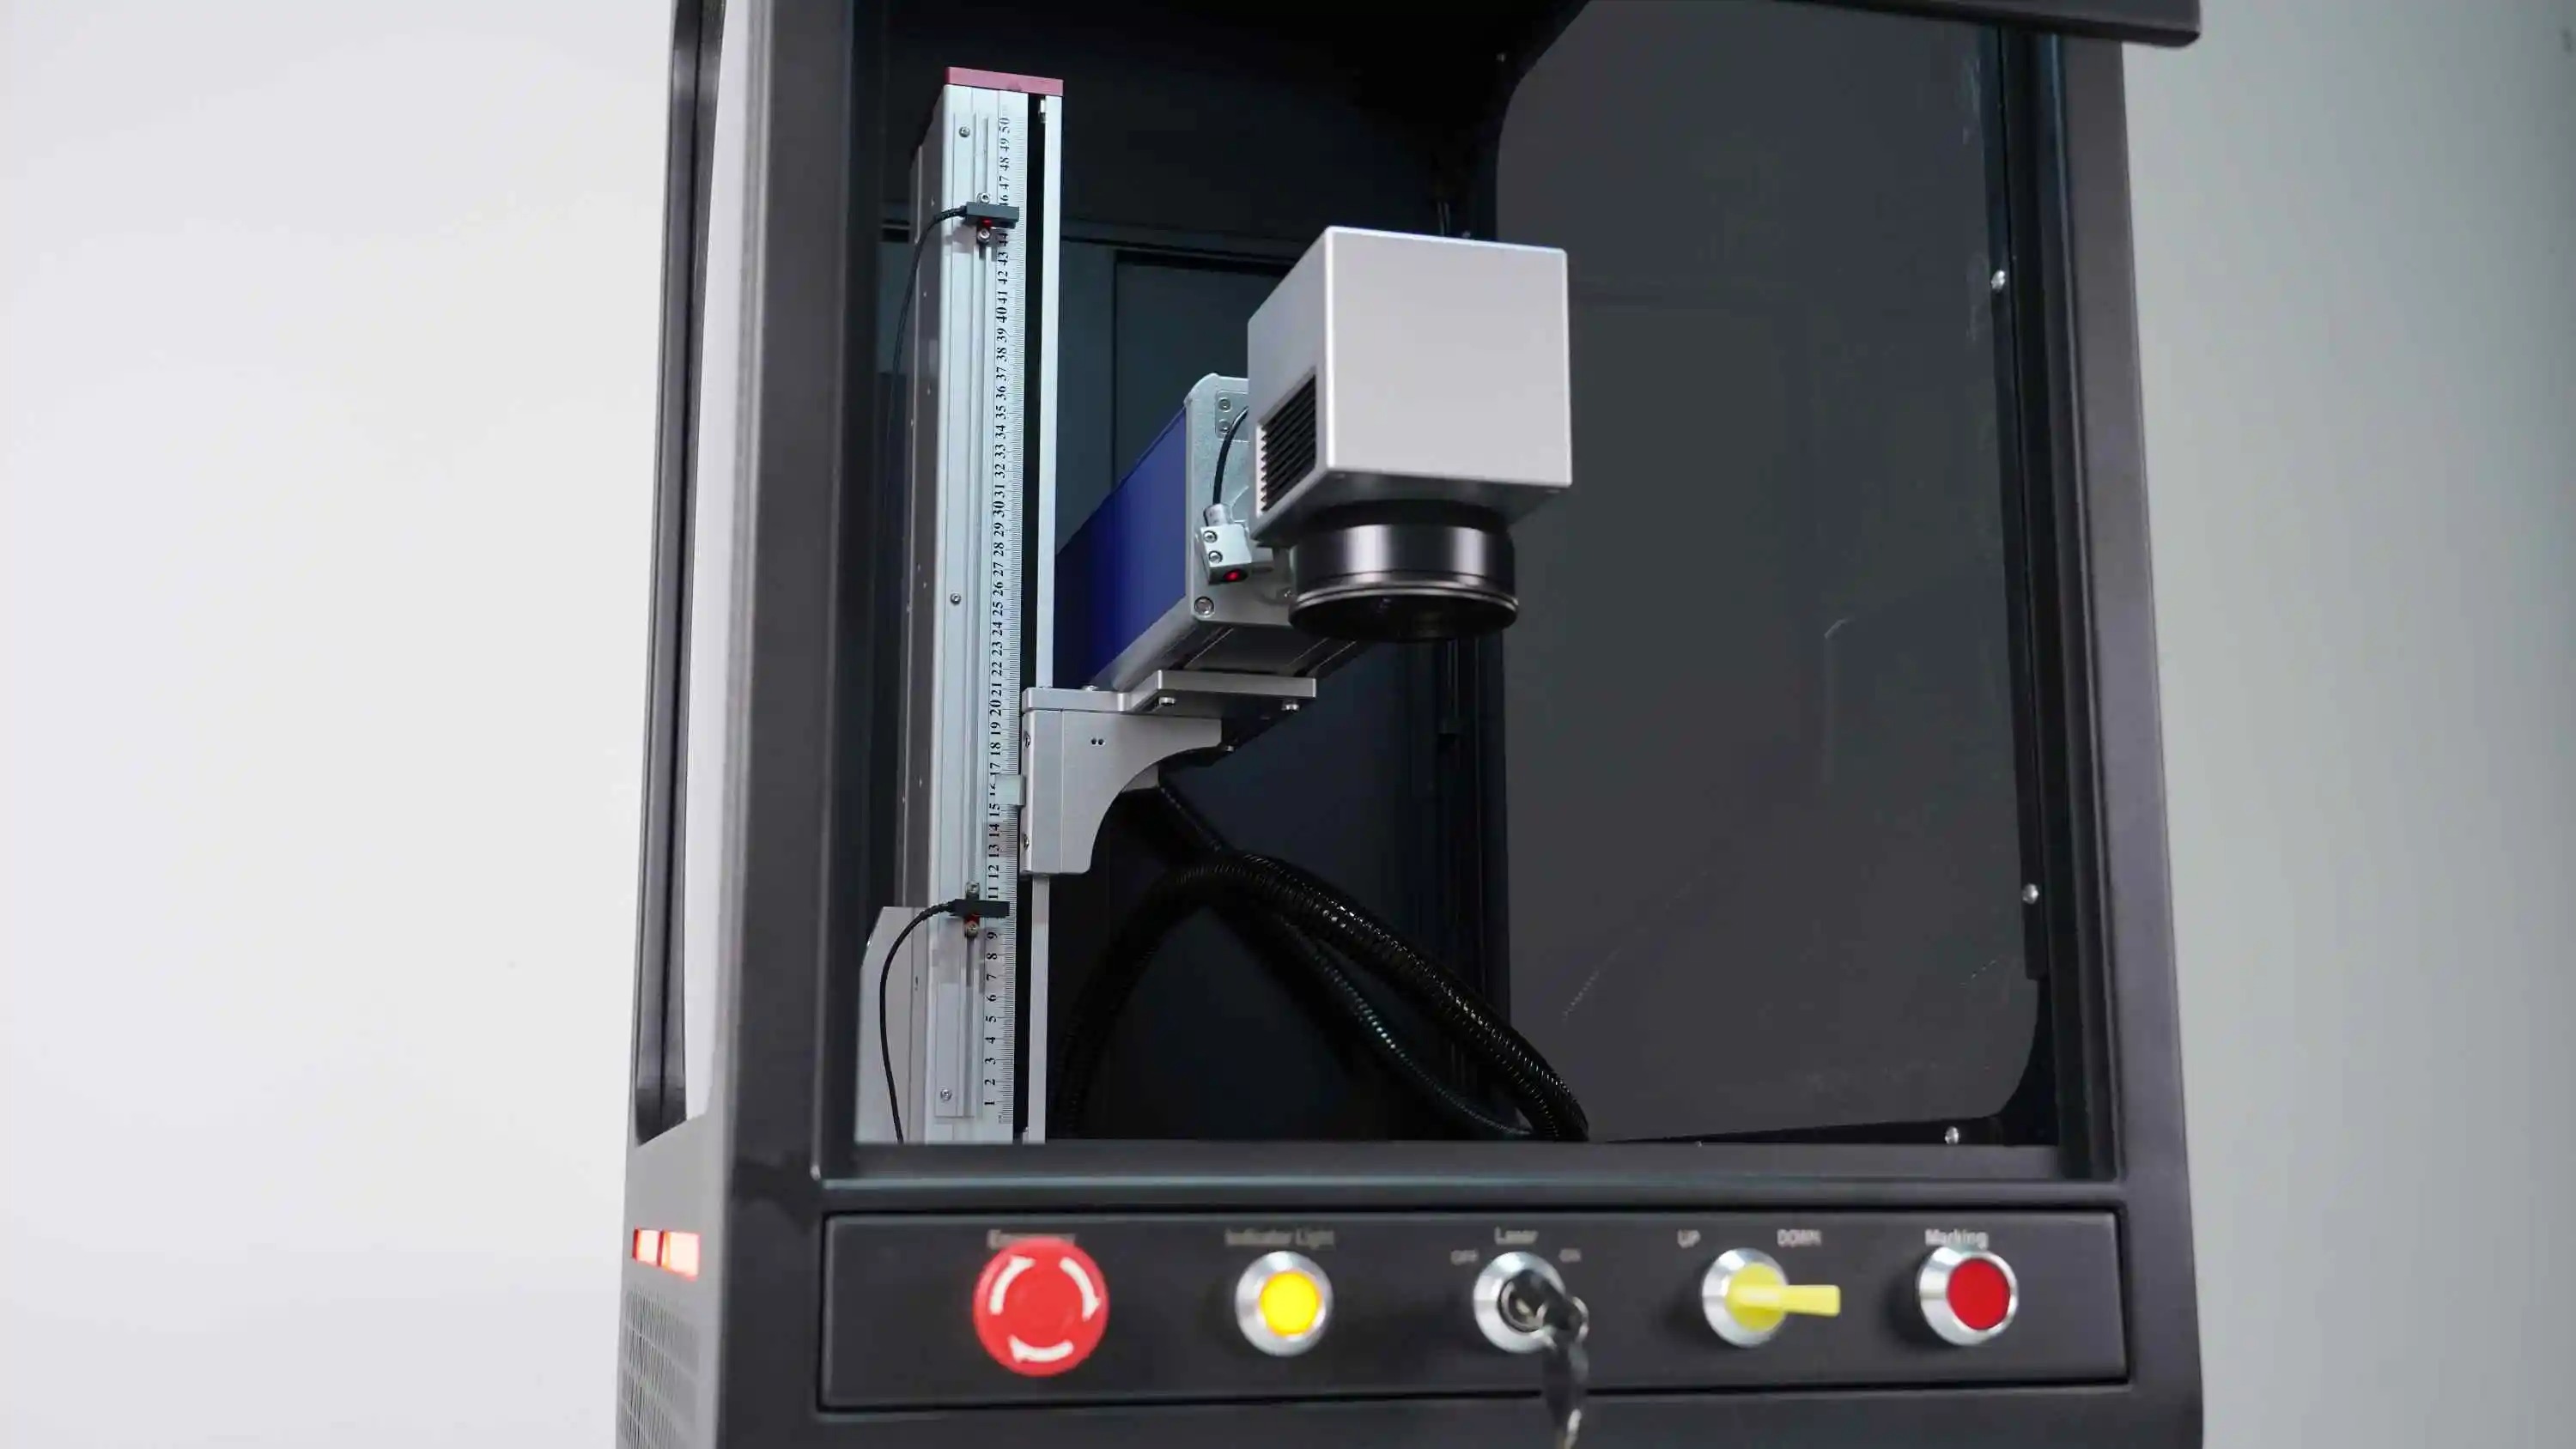
金属表面に深く彫刻するには、高精度な作業、適切な機器、そして正しい技術が必要です。金属マーキング技術は大きく進化し、過酷な産業環境にも耐える永久的で精細な彫刻を実現できるようになりました。製造業、航空宇宙産業、医療機器製造、ジュエリー設計など、どの分野で作業する場合でも、深彫り加工の方法を理解することは、製品の識別、カスタマイズ、品質管理において不可欠です。この工程では、最先端の技術と熟練したオペレーターの技が融合し、厳格な業界基準を満たす結果を生み出します。
深彫りは、表面の変色だけではなく、数ミリメートルに及ぶ程度の実質的な材料除去を伴うため、表面マーキングとは異なります。この特性により、製品の全寿命にわたって耐久性と可読性が極めて重要となる用途において、深彫りは最適な加工方法となります。ファイバーレーザーによる金属加工技術を用いれば、操作者は一貫性・再現性に優れた深さを、きわめて高い精度で実現できます。加工の原理、材料の挙動、および装置設定について理解を深めることで、この重要な産業技術を確実に習得できます。
金属深彫りの基礎知識
材料との相互作用の理解
体内組織サンプルを取り出す必要がある場合、それは正確さと速さが重要です。これは、より速く、より正確なテストが可能になり、あなたが早く解決できる助けになるため重要です。新しいType121生検針を使用することで、医師は診断のために必要なものをより効率的に取得できます。Type121は臨床医による組織サンプルの採取をより精密に行えるため、正しい診断を支援します。これにより、健康問題をより簡単に検出し、適切な治療を提供することができます。 金属用レーザー彫刻機 動作すると、金属を蒸発点まで加熱する集束されたビームを放出します。レーザーエネルギーにより、材料がアブレーション(蒸発)を起こし、層ごとに剥離していきます。レーザーの1回の走査で薄い層が除去され、複数回の走査を重ねることで、徐々に深さが増していきます。得られる深さは、レーザー出力、パルス持続時間、波長、および金属の熱的特性によって決まります。アルミニウムや銅など融点の低い金属は、硬化鋼やステンレス鋼に比べてより容易に刻印できます。加工対象材料の特性を正しく理解することで、現実的な深さの期待値を設定し、加工条件を最適化できます。
金属へのマーキング技術要件
高精度金属彫刻装置は、作業面全体にわたって一貫したビーム品質と正確なビーム位置決めを実現する必要があります。金属マーキング技術は、レーザービームを厳密なパターンで誘導するコンピュータ数値制御(CNC)システムに依存しています。深彫り加工では、複数回のパスにわたり焦点位置と出力の安定性を維持し、性能劣化を防ぐことが不可欠です。ファイバーレーザー金属加工システムはこの要件に優れており、ファイバーレーザーは優れたビームモードを持つ安定的で高品質なビームを発生させるため、きめ細かい集光と深い浸透が可能です。ファイバーレーザーの波長(通常は1.064マイクロメートル)は、ほとんどの金属への吸収特性に非常に適しており、深彫り加工分野における業界標準となっています。
深彫り金属加工の手法とパラメーター
レーザー設定の最適化
深彫りを実現するには、レーザー出力、周波数、走査速度を慎重に調整する必要があります。出力を高めると金属へのエネルギー供給量が増加し、1パスあたりの材料除去量が大きくなり、より深い彫りが可能になります。周波数は単位時間あたりのパルス照射回数を制御し、高い周波数では表面が滑らかになりますが、同等の深さを得るにはより多くのパスが必要になる場合があります。走査速度は各点での滞在時間を決定し、速度を遅くすると各位置でより多くのエネルギーが蓄積され、深い切り込みをサポートします。高精度な金属彫刻装置の多くでは、これらのパラメーターをソフトウェアインターフェースから操作でき、異なる金属や目標深さに応じて迅速に最適化できます。量産開始前に試験片で条件確認を行うことで、材料の無駄を防ぎ、品質のばらつきを抑えられます。
複数パス方式
深彫り加工では、通常、一度のパスで最終的な深さを達成するのではなく、複数回のパスを繰り返す必要があります。各パスでは、設定や材質に応じて通常0.1~0.3ミリメートル程度の制御された厚みの材料が除去されます。段階的にパスを重ねることで、各工程の間に熱が放散され、熱応力が低減され、熱に弱い合金における反りや亀裂の発生を防ぐことができます。金属マーキング技術を備えた装置では、オペレーターが繰り返しパターンを自動でプログラミングでき、すべてのパスにおいて均一な深さの進行を実現します。戦略的なパス計画により、過熱を防ぎながら、焦点品質と表面仕上げを維持できます。ステンレス鋼や高硬度材では、2ミリメートル以上の深さを得るために、6~10回のパスが必要になる場合があります。
産業用途および最良の実践方法
実際の導入事例
製造業では、部品の永久的な識別、シリアル番号付与、トレーサビリティ確保のために、深彫り加工が広く用いられています。航空宇宙分野の部品には、機体の運用寿命を通じて極端な温度変化や振動に耐えることができる深彫りが求められます。医療機器メーカーは、外科手術器具やインプラントなどにロット番号や規制対応情報を直接刻印するため、高精度な金属彫刻装置を活用しています。ジュエリー職人は、ファイバーレーザーによる金属加工を用いて、卓越した深さと精緻さを備えた複雑なデザインを創出しており、その熟練した技術を際立たせています。各産業分野では若干異なるパラメーター最適化が求められますが、基本原理は共通しています。操作者の経験と材料に関する知識が、あらゆる用途における成功を支える鍵となります。
品質管理とメンテナンス
一貫した高品質な深彫り加工を実現するには、レーザー装置の定期的なメンテナンスと、品質の定期的な確認が不可欠です。レンズや窓部の光学部品は常に清潔で傷がない状態を保つ必要があります。汚染や傷があるとビーム品質が低下し、最大加工深度が制限されるためです。キャリブレーションの点検により、レーザーの焦点位置が正確に保たれ、長時間の連続生産においても位置決め精度が維持されます。金属用マーキング装置では、ビームのアライメント確認、出力パワーの測定、ソフトウェアの更新などを含む、計画的なメンテナンス手順を導入することが推奨されます。また、生産中の刻印サンプルを随時確認することで、加工パラメーターのずれを早期に検出し、不良品の大量発生を防ぐことができます。オペレーターは、成功事例として確立された加工パラメーターと材料の組み合わせを記録しておくことで、今後の作業設定やトラブルシューティングを迅速化できます。
よくある質問
金属への彫り込み加工で実際に達成可能な深度はどの程度ですか?
加工深度は、金属の種類、レーザー出力、および加工時間によって異なります。アルミニウムなどの軟質金属では、最新のファイバーレーザー金属加工装置を用いて、3~5ミリメートルの深さまで加工可能です。ステンレス鋼では通常1~3ミリメートル、高硬度鋼では1ミリメートルを超える深さを得るには、大幅な時間的コストが必要となります。深彫り専用の高出力装置を用いれば、上記の範囲を超える加工も可能ですが、実用上の制約として、時間とコストの観点から、前述の範囲が一般的な限界とされています。実際の最大加工深度は、ご使用の装置メーカーおよび材料仕様書に記載された条件によって決まります。
深彫りと表面マーキングの違いは何ですか?
表面マーキングは、上から見える色の変化やごくわずかな材料の除去を伴いますが、実質的な深さは生じません。深彫りは、測定可能な厚さの材料を除去し、触ってわかる凹凸のある表面形状を作り出し、洗浄・研磨・摩耗などの工程後にもマーキングが残る耐久性を確保します。金属への深彫りには、高出力設定と複数回のパスが必要ですが、表面マーキングは低出力で1回のパスで完了します。深彫りでは断面でも確認できる明瞭なマーキングが得られるため、耐久性が求められる永久的なトレーサビリティや識別用途に最適です。
高精度金属彫刻装置は、すべての金属種を均等に加工できますか?
異なる金属は、レーザー刻印に対してそれぞれ異なる反応を示します。銅やアルミニウムなどの反射率の高い金属は、効率的な刻印を実現するために、パラメーターの慎重な調整や、場合によっては特殊な手法が必要です。ファイバーレーザーによる金属加工は、鋼、ステンレス鋼、チタンに対して特に優れた性能を発揮します。貴金属は比較的容易に刻印できますが、過度な熱による損傷を防ぐため、高精度な制御が求められます。また、鏡面仕上げのステンレス鋼など、一部の金属では、レーザー吸収率を高めるために事前の表面処理が必要となることがあります。材料データシートを確認し、実際に使用する材料ロットで試験刻印を行うことで、金属用レーザー刻印機が要求される刻印深さや仕上がり品質を確実に満たすことができます。
