


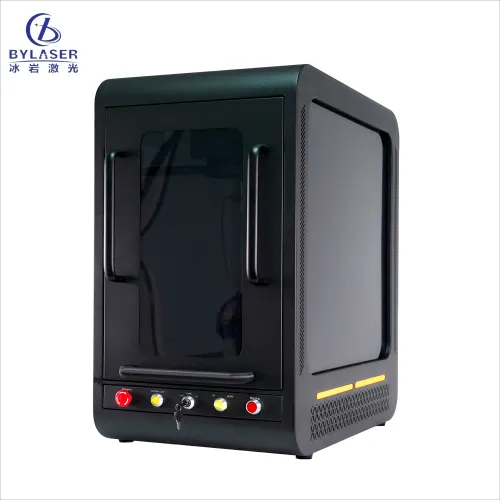
金属へのレーザー彫刻における解像度を理解することは、高品質な表面マーキングや精密な細部再現を目指す製造事業者にとって不可欠です。解像度とは、ワークピース上に形成可能な最小特徴寸法および線幅を示す指標です。 金属用レーザー彫刻機 この仕様は、金属部品に施されるロゴ、シリアル番号、バーコード、複雑なデザインなどの視認性や明瞭さに直接影響します。産業向け購入担当者は、自社の高精度金属彫刻装置が生産上の公差要件や外観品質基準を満たすかどうかを判断するために、解像度に関する諸パラメーターを正しく理解しておく必要があります。
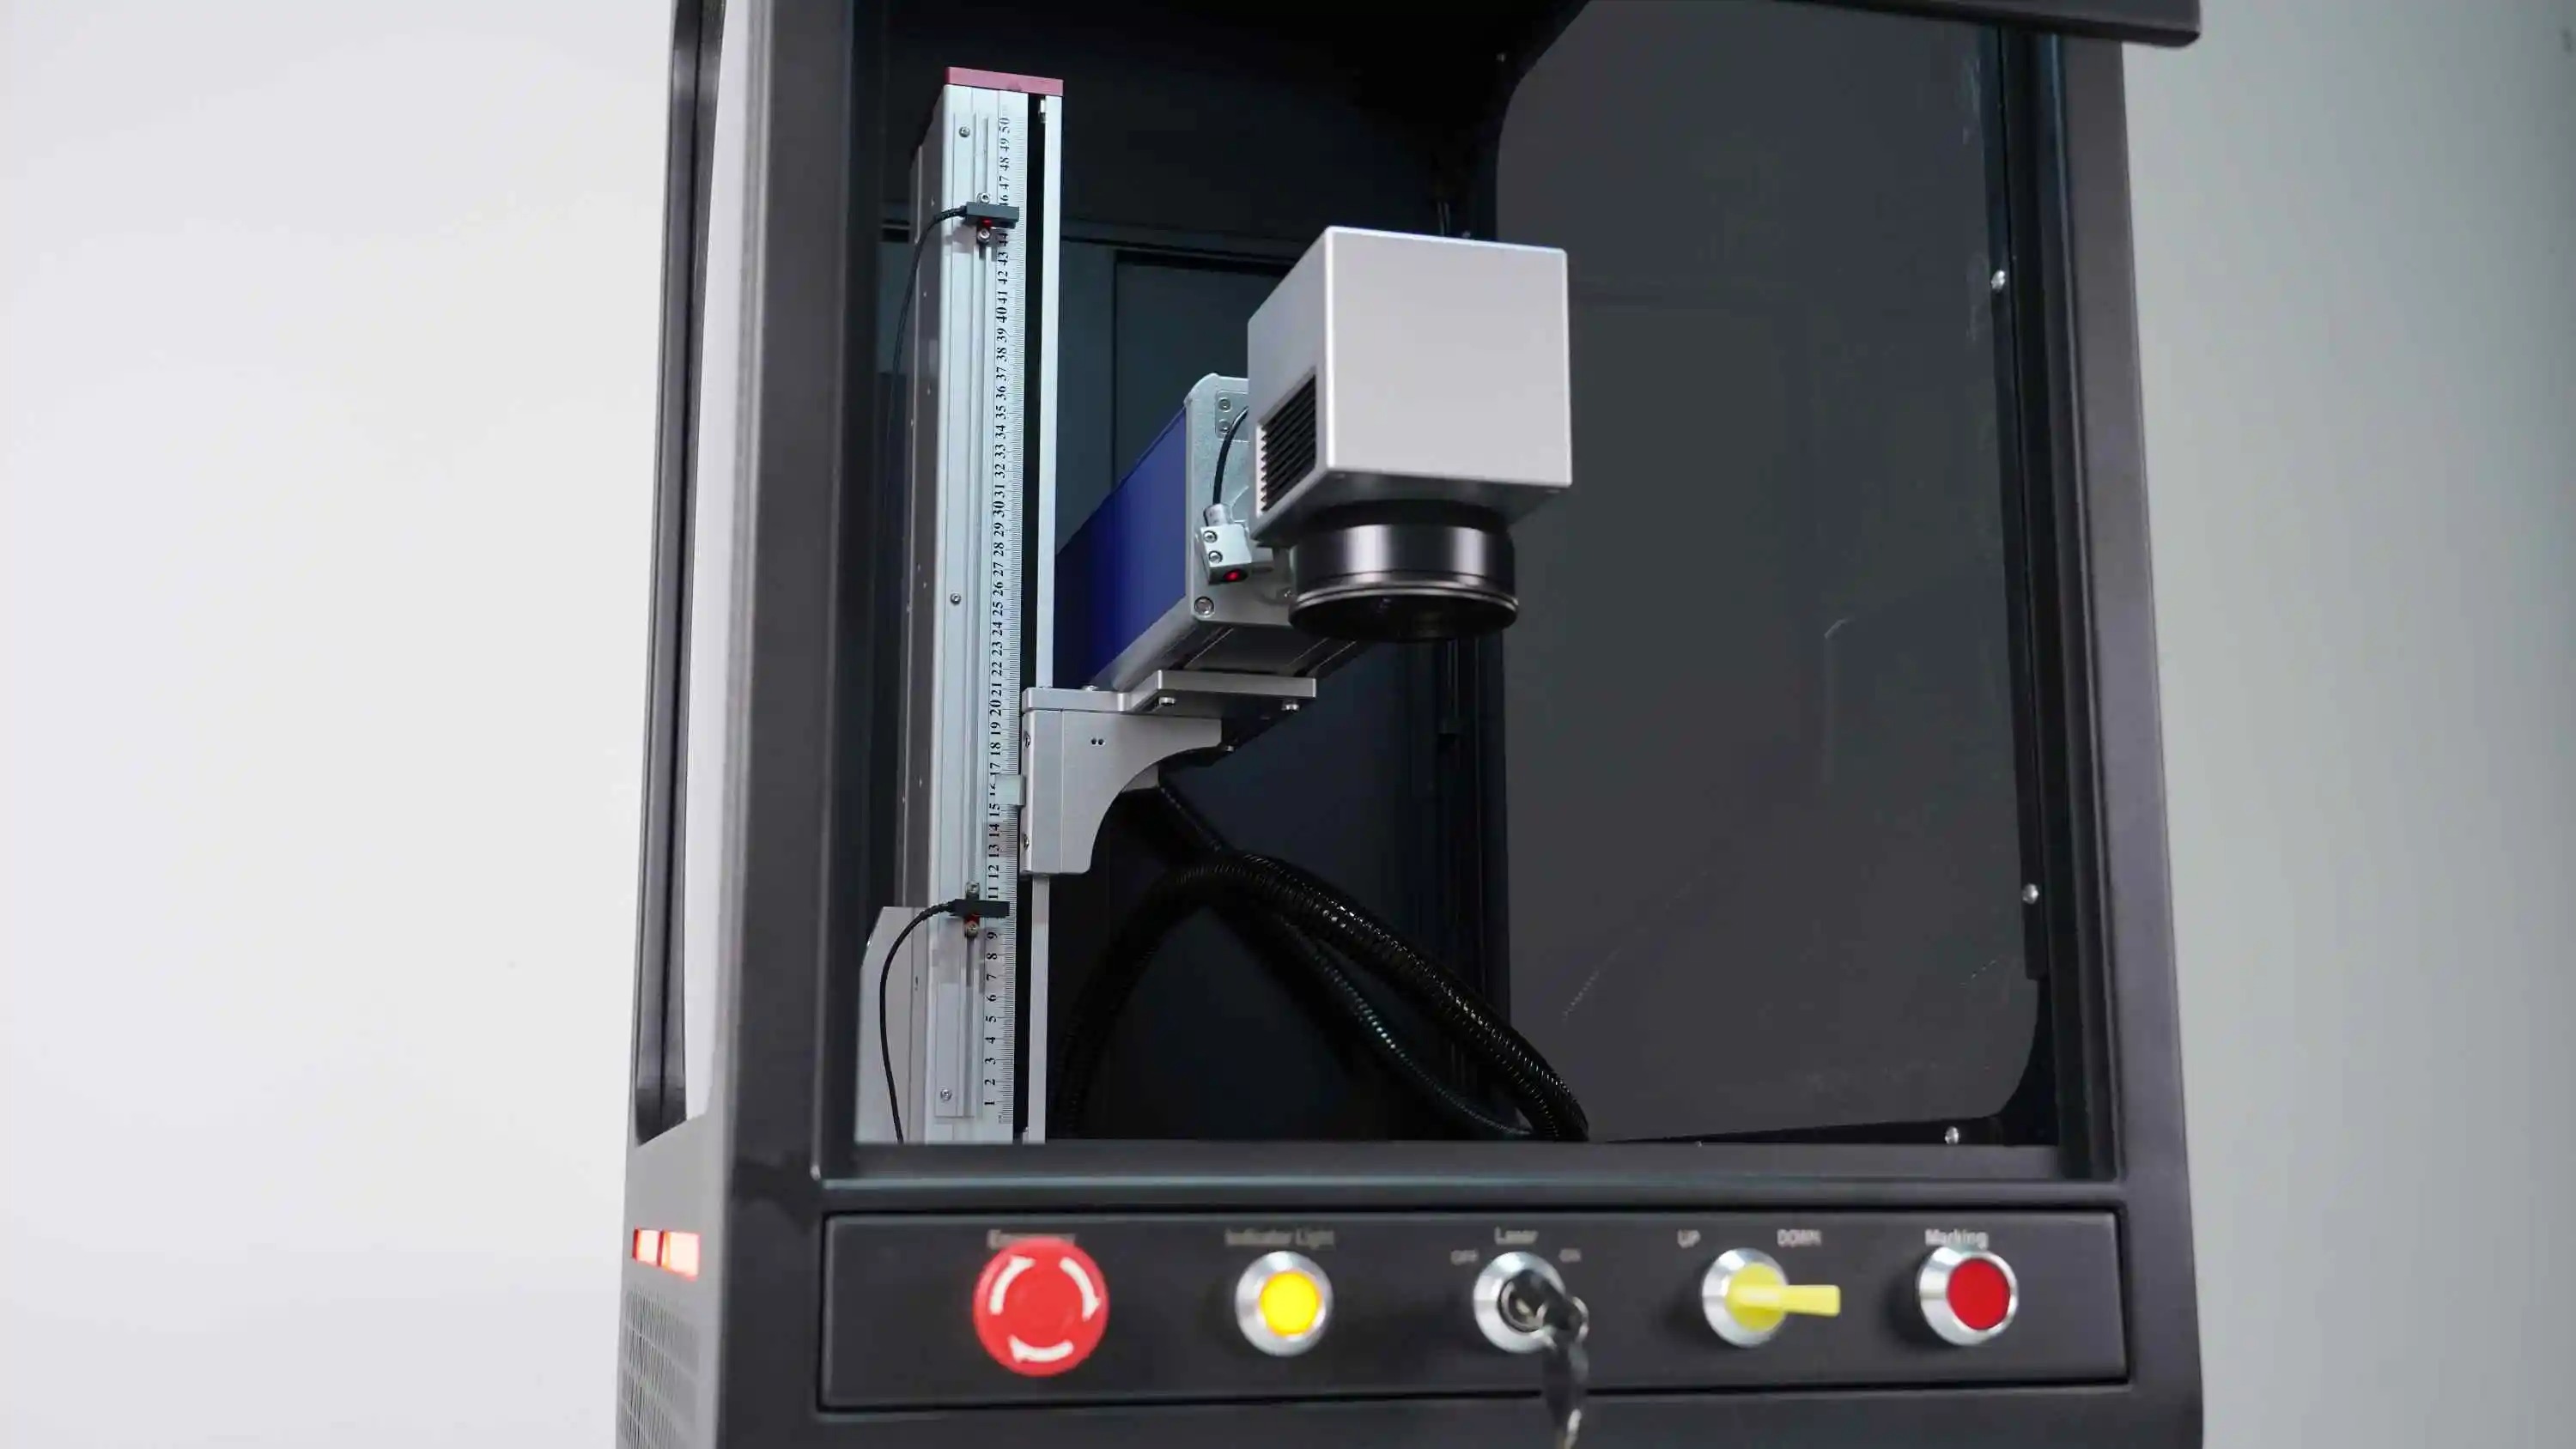
金属へのマーキング技術は、過去10年間で大きく進化しました。現在では、鉄系・非鉄系金属の両方に対して一貫性と高解像度を実現できるため、産業用マーキング分野においてファイバーレーザーによる金属加工が主流となっています。金属マーキングにおける解像度は、ドット/インチ(DPI)またはマイクロメートル(μm)で表され、現代の高精度金属彫刻装置は、レーザー光源の出力、光学系の設計、材料の組成などに応じて、通常1200~8000 DPIの解像度を達成します。こうした仕様を正確に把握することで、製造事業者は生産工程の最適化を図り、マークされた部品が規制要件および顧客の期待に応えるよう確保できます。
金属マーキングにおける解像度基準の理解
解像度が金属マーキング技術にもたらす意味
金属へのマーキング技術における解像度とは、可視的な欠陥や不完全なラインを生じさせずに、システムが生成できる最小単位のマーキングを指します。ファイバーレーザーによる金属加工システムを用いる場合、解像度はレーザー波長、スキャン速度、ビーム焦点径、材料の光吸収特性など、互いに影響し合う複数の要因によって決まります。産業用途では、一般的に1200dpiが標準とされ、3000~5000dpiが高解像度出力に該当します。この範囲の解像度により、航空宇宙・自動車・医療機器などの分野で、検査およびトレーサビリティ要件を満たす、鮮明で読みやすいマーキングを実現できます。
解像度性能の測定
精密金属彫刻装置のメーカーは、解像度を異なる方法で表記するため、装置選定時に混乱が生じることがあります。マイクロメートル(μm)単位の仕様は、実現可能な最小の細部サイズを示します。たとえば「50マイクロメートル解像度」とは、個々のマーキング要素が50マイクロメートルまで小さくできるという意味です。これをドット・パー・インチ(DPI)に換算すると、約5000 DPIに相当します。ファイバーレーザーによる金属加工システムを評価する際には、必ずご使用予定のアプリケーション解像度における実際のマーキング品質を確認できるサンプル彫刻または仕様書をメーカーに請求してください。これにより、生産要件を満たすかどうかを確実に判断できます。
レーザー彫刻における解像度に影響を与える要因
光学系およびビーム品質
高精度金属彫刻装置内の光学系は、実現可能な解像度を直接制御します。短焦点距離を備えた高品質の集光レンズを使用すると、レーザー光束をより小さなスポットサイズに集中させることができ、より精細なディテール再現が可能になります。ファイバーレーザー金属加工システムでは、通常、F-thetaスキャニングヘッドまたはガルバノスキャニングヘッドが採用され、マイクロ秒単位の精度でレーザー光束を加工面全体に位置決めします。ビーム品質はM²値(エムスクエア値)で評価され、これはレーザー光をどれだけ狭いスポットに集光できるかを示す指標です。M²値が低いほど焦点スポット径が小さくなり、金属表面へのマーキング解像度が向上します。
材料特性および表面処理
金属へのマーキング技術の性能は、刻印対象の素材に大きく依存します。アルミニウムや銅などの反射性の高い金属は、ステンレス鋼やチタンなどの吸収性の高い金属と比べて、レーザーエネルギーを異なる方法で散乱させるため、解像度の均一性を保つにはレーザー条件を調整する必要があります。表面の酸化状態、清浄度、および事前の処理が、レーザー光が金属と相互作用する様子に直接影響し、結果としてマーキングの鮮明さや輪郭の明瞭さに反映されます。金属用レーザー刻印機を導入する製造事業者は、未処理の素材よりも、事前に表面処理や化学洗浄を行った素材上でより優れた解像度を得ることが多く、特に高精度が求められる用途では、この前処理が重要な検討事項となります。
レーザー出力およびパルス周波数の設定
ファイバーレーザーによる金属加工の解像度は、ハードウェアだけではなく、操作パラメーターにも大きく依存します。一般的に、レーザー出力を低く設定し、パルス周波数を高くすると、より微細で高精度なマーキングが可能になりますが、その分加工速度は低下します。逆に、高出力・低周波数では加工速度が向上しますが、解像度やマーキングのエッジ品質が劣化する可能性があります。高精度金属彫刻装置のオペレーターは、各作業の解像度要件と生産性のバランスを慎重に取りながら、マーキングの細部の複雑さや対象材料の種類に応じてパラメーターを調整する必要があります。
産業現場における解像度の実用的な活用例
規制対応業界における高解像度要件
航空宇宙、自動車、医療機器のメーカーは、金属マーキング技術を用いて、重要な部品に永久的な識別コード、トレーサビリティ情報、技術仕様を記載しています。これらの業界では、ファスナーからインプラントデバイスまで、極小部品へのバーコードの読み取り性、QRコードの判読性、および詳細な技術図面の再現性を確保するため、3000dpi以上の解像度が求められます。こうした分野向けに設計されたファイバーレーザー金属加工システムは、通常、高精度光学系とソフトウェア制御によるパラメーター管理機能を備えており、数千乃至数百万点規模の量産においても一貫した高解像度出力を保証します。
一般産業向けマーキングと生産効率
部品の識別、ロゴの刻印、基本的な文字の彫刻など、標準的な産業用途では、通常1200~2000dpi程度の解像度が求められます。この範囲の仕様を備えた金属用レーザー刻印機は、読みやすく、プロフェッショナルな外観の刻印を顧客および規制当局が許容する水準で実現しつつ、より高速な加工が可能です。生産量と品質要件のバランスを取るメーカーは、解像度を柔軟に調整できる高精度金属刻印装置を一般的に選定します。これにより、大量生産向けの汎用刻印には比較的低い解像度を用い、一方で特殊用途やプレミアムクラスの部品には高い解像度を割り当てることが可能になります。
よくある質問
金属部品に読み取り可能なバーコードを刻印するには、どの程度のdpi解像度が必要ですか?
ほとんどのバーコードスキャナーは、1200dpi以上で印字されたマークを確実に読み取ることができます。ミッションクリティカルな用途や、スキャナーの性能が低下する可能性のある過酷な環境では、2400~3000dpiが推奨されます。金属へのバーコード刻印用にファイバーレーザー加工装置を選定する際は、ご使用のバーコードリーダーとの互換性を確認するため、事前にサンプル刻印のスキャン試験を依頼してください。
レーザー彫刻機における解像度は、金属への加工速度にどのような影響を与えますか?
解像度を高く設定すると、走査速度が遅くなり、レーザー光束の焦点もより厳密に制御する必要があるため、低解像度での刻印と比較して加工時間が延長します。例えば、金属への刻印に8000dpiを用いる場合、同一デザインを1200dpiで加工する場合と比べて、1個あたりの加工時間が3~5倍になることがあります。製造現場では、解像度向上による品質改善が、生産効率の低下(特に大量生産においてはサイクルタイムの延長)を上回るかどうかを慎重に評価する必要があります。なぜなら、サイクルタイムの増加は人件費や納期に直接影響するからです。
ファイバーレーザー金属加工装置で、同一装置上で異なる解像度を実現することは可能ですか?
はい。ファイバーレーザー金属加工技術を採用した高精度金属彫刻装置では、レーザー出力、パルス周波数、走査速度などのパラメーターを調整することで、操作者が解像度を変更できます。最新の多くのシステムでは、機械的な再構成を伴わずに動的に解像度を切り替えることが可能です。これにより、製造現場では各加工タスクに応じて最適な設定を適用できます。ただし、より高い解像度を一貫して実現するには、加工時間の延長と光学部品のより精密な位置合わせが不可欠です。つまり、解像度の柔軟性には、生産計画に組み込む必要のある運用上のトレードオフが伴います。
