


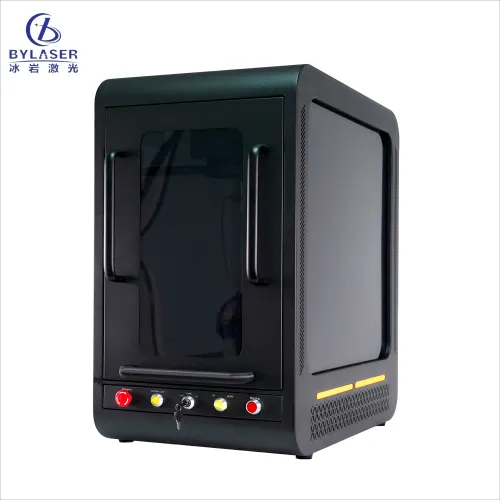
金属へのレーザー彫刻に必要な出力について理解することは、高精度金属彫刻装置の導入を検討する事業者や製造メーカーにとって極めて重要です。レーザーの出力(ワット数)は、ステンレス鋼、アルミニウム、チタン、真鍮などさまざまな金属表面への刻印速度・深度・品質を直接左右します。したがって、自社の生産要件に最適な装置を選定するうえで、出力は最も重要な仕様の一つとなります。
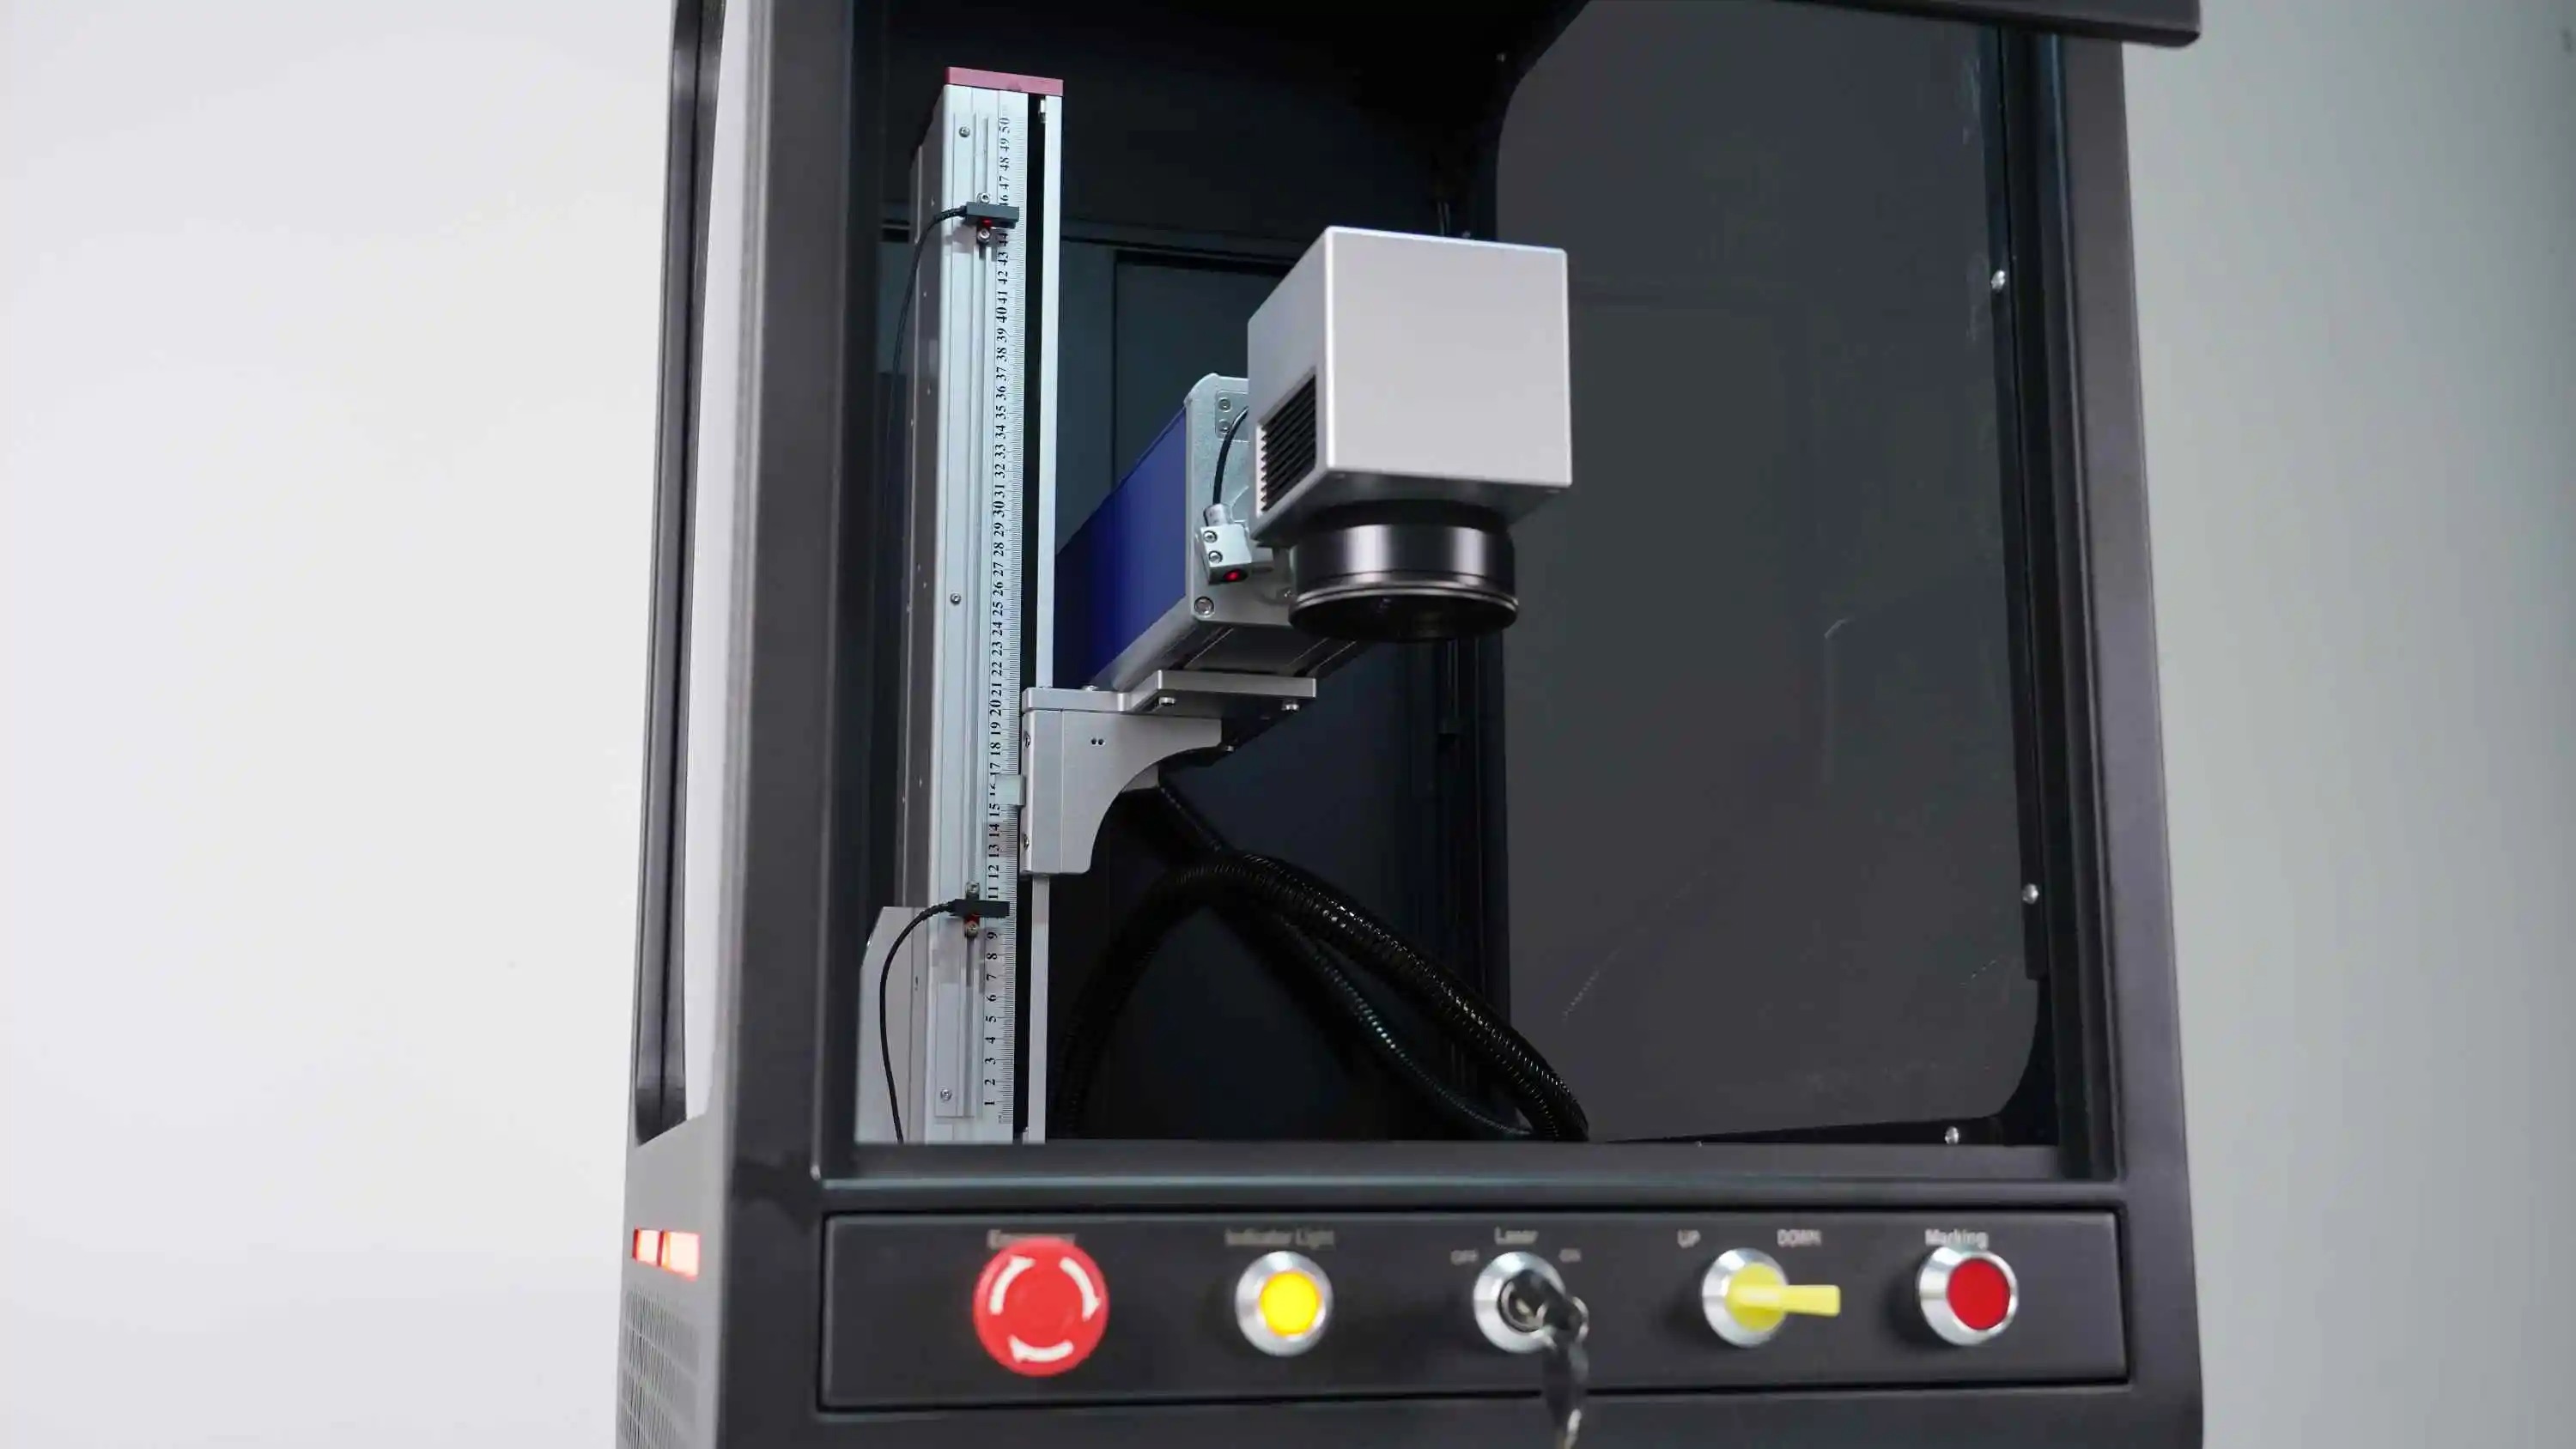
金属マーキング技術は大きく進化し、ファイバーレーザーによる金属加工が高精度アプリケーション向けの業界標準となっています。最新のシステムは量産工程においても安定した結果を提供し、材料のロスを削減して収益性を向上させます。出力仕様を正しく理解することで、必要以上に高価な機器を購入してしまうことや、生産要件を満たせない性能の低いシステムを選んでしまうことを防げます。
金属マーキング用途別の出力レベル
一般的な金属マーキングの要件
ほとんどの産業用金属マーキング用途では、レーザー出力として20~100ワットが必要です。20~30ワット 金属用レーザー彫刻機 鋼やアルミニウム製部品へのシリアル番号、バーコード、ロット番号などの基本的なマーキング作業に対応します。これらのシステムは、マーキングの深さや速度が中程度の優先度となる軽量生産環境で効率的に動作します。低出力設計により導入コストが抑えられており、金属マーキング技術市場に参入する小規模メーカーおよびサービス・ブューローにとって使いやすい選択肢です。
50ワット級のシステムは、中間クラスのソリューションとして、より高速な処理と深いマーキング能力を実現しつつ、運用コストを適正に抑えています。この出力レベルでは、ファイバーレーザーによる金属加工が生産サイクルを大幅に短縮し、自動車部品サプライヤーや電子機器メーカー、一定量のマーキング作業をこなす金属加工業者にとって理想的です。処理速度、マーキング深さ、エネルギー消費のバランスが取れており、多様な産業分野で広く採用されています。
高電力産業用アプリケーション
高速マーキング、深彫り、または複雑なデザインを必要とする産業用途では、通常、100W以上の高出力システムが導入されます。このクラスの高精度金属彫刻装置は、硬化鋼や凹凸のある素材、厚手の金属部品など、さまざまな難加工材に対しても、鮮明で耐久性の高いマーキングを実現します。高出力システムを活用することで、メーカーは厳しい生産スケジュールに対応しつつ、数千点に及ぶ部品においても、マーキング品質と再現性を一貫して確保できます。
100Wを超える出力領域では、レーザーは深彫り、3次元曲面へのマーキング、特殊材料の加工など、より専門性の高い重作業用途へと特化していきます。このような高出力域では、ファイバーレーザーによる金属加工が、産業レベルの信頼性と性能を発揮します。ただし、その出力容量への投資は、実際の生産要件と整合させる必要があります。これにより、投資対効果(ROI)と運用効率の両方を確保できます。
ファイバーレーザーによる金属加工における出力と材料の相互作用
出力がマーキング速度および深さに与える影響
レーザー出力とマーキング性能の間には直線的な関係はありません。高出力化により、金属表面に均一なマーキングを実現するのに必要な時間が短縮され、生産性が大幅に向上します。金属へのマーキング技術では、レーザー出力が直接、表面のごく薄い層を蒸発または溶融させて永久的な印を形成する速度に影響を与えます。たとえば、30ワットの装置では、100ワットの装置が1パスで達成できるマーキング深さを得るために2~3パス必要になる場合があり、これにより全体の生産速度や材料ハンドリング効率が左右されます。
出力は、マーキングの耐久性および外観品質も左右します。出力が不足していると、浅く薄いマーキングとなり、摩耗や検査不合格、規制への不適合を招く可能性があります。一方、出力が高すぎると、マーキング周辺部に熱変形や変色、素材への損傷を引き起こすことがあります。ファイバーレーザーによる金属加工では、使用する金属の種類およびマーキング用途に応じて最適な出力を設定することで、耐久性試験に合格し、製品の寿命全体を通じて読み取り可能で、一貫した品質基準を満たすマーキングが実現できます。
金属材質ごとの出力考慮事項
異なる金属には、同等のマーキング結果を得るために必要な出力レベルが異なります。銅や真鍮は反射率が高いため、ステンレス鋼やアルミニウムと比較して、一般的に高いレーザー出力が必要です。高精度な金属彫刻装置の仕様を検討する際には、主に使用する基材に応じて必要なワット数を判断する必要があります。鋼材は通常、20~50Wの装置で十分な応答性を示しますが、銅へのマーキングでは、信頼性の高い結果を得るために50~100Wの装置が推奨されます。
焼入れ処理済みや表面被覆された金属は、さらに高い出力余裕を要する追加の課題を伴います。チタン合金、工具鋼、陽極酸化処理済みアルミニウムなどは、それぞれの母材と比べてより高い出力レベルを必要とする場合があります。加工対象となる材料の組成を正確に把握しておくことで、現在および将来の生産要件を満たすのに十分な出力容量を備えた金属マーキング装置を選定でき、性能の低下を防ぐことができます。
自社の作業に最適な出力レベルの選定
生産量および速度要件の評価
生産量は、ファイバーレーザー金属加工システムにおける最適な出力選定に直接影響します。大量生産を行う場合は、より高出力の装置への投資が正当化されます。これは、マーキングサイクル時間が大幅に短縮され、単位あたりの加工時間および人件費が削減されるためです。一方、少量または不定期なマーキング作業では、20~30ワット級の装置で十分な性能が得られる場合が多く、不必要な設備投資や運用上の複雑さを回避できます。
速度要件は、単なるマーキング速度にとどまりません。材料の搬送サイクル、部品の位置決め、および既存の生産ラインへの統合も含まれます。高速で金属を精密に彫刻できる装置は、製造全体の工程時間を短縮し、納期遵守と在庫効率の両立を可能にします。現在のボトルネックと今後の成長見通しを分析することで、過剰なコスト負担を避けつつ、自社のワークフローに最も適した出力を特定できます。
資本投資と運転コスト
出力レベルは、初期導入コストと継続的な運用コストの両方に直接影響します。金属用レーザー彫刻装置においては、高出力機種ほど購入価格が高くなり、稼働中の電力消費量も増加します。ただし、生産性の向上により、作業工数の削減、納期短縮、および1シフトあたりの処理能力向上といった効果が得られるため、投資回収が十分に見込めます。実際の生産要件に基づき、複数の機器候補を比較した包括的な費用対効果分析を行うことで、合理的な投資判断が可能になります。
運用コストには電力消費量、保守点検間隔、および部品交換頻度が含まれます。金属マーキング技術のシステムは、出力範囲ごとに効率が異なりますので、詳細な仕様書を確認することで、1ワットあたりの性能が最も優れたシステムを選定できます。長期的な収益性を確保するには、単に市販の最大出力機種を購入するのではなく、現実的な生産需要に合った適切なレーザー出力を選ぶことが重要です。
よくある質問
金属のエングレービングを効果的に行うために必要な最低レーザー出力はどれくらいですか?
金属へのマーキングに必要な最低有効出力は、アルミニウムやステンレス鋼などの一般的な金属に対して軽度のマーキングを行う場合、通常約20ワットから始まります。このしきい値を下回ると、マーキングに複数回のパスや長時間の加工が必要となり、生産性が低下し、運用コストが増加します。実際の最低出力は、使用する金属の種類、求められるマーキングの深さ、および生産目標量によって異なります。
低出力のファイバーレーザー金属加工装置で、すべての金属種に対応できますか?
低出力装置は、反射率の低い一般的な金属には十分に機能しますが、銅や真鍮、陽極酸化処理済み表面など、高反射率の素材では性能が不足します。20~30ワットクラスの高精度金属エングレービング装置でも、こうした難加工材に対しては複数回のパスが必要になったり、結果が不均一になることがあります。適切な出力余裕を持った装置への投資により、使用する全材料種において安定した加工性能を確保でき、再加工率の低減にもつながります。
レーザー出力は金属の彫刻における「1個あたりのマーキングコスト」にどのような影響を与えますか?
高出力のレーザーは、部品1個あたりのマーキング時間を短縮し、生産効率の向上と製造サイクルの高速化によって「1個あたりのマーキングコスト」を低下させます。ただし、このメリットが実現するには、十分な生産量が必要であり、その量が高価な設備投資を正当化できる必要があります。一方、少量生産の場合は、導入コストと自社の生産要件に応じた運用効率とのバランスを取った、中程度の出力を持つシステムの方が経済的です。
