


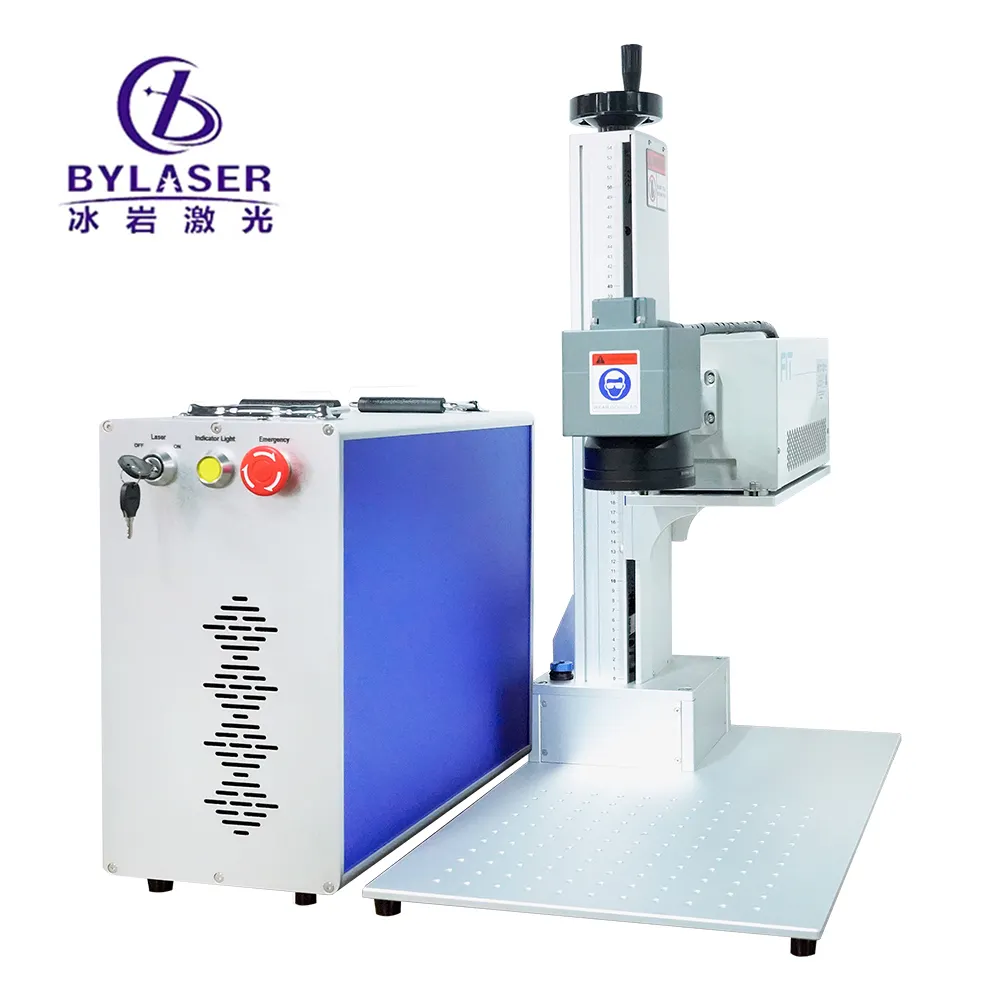
Comprender las capacidades de profundidad de un máquina de grabado láser para metal es fundamental para los fabricantes que buscan resultados precisos en aplicaciones de marcado en metal. La profundidad alcanzada depende de múltiples factores, como la potencia del láser, la longitud de onda, la composición del material y los parámetros de procesamiento. La tecnología moderna de procesamiento de metal con láser de fibra permite profundidades de penetración controladas, desde marcas superficiales ligeras hasta grabados estructurales más profundos, lo que convierte a los equipos de grabado preciso en metal en una herramienta indispensable para operaciones industriales.
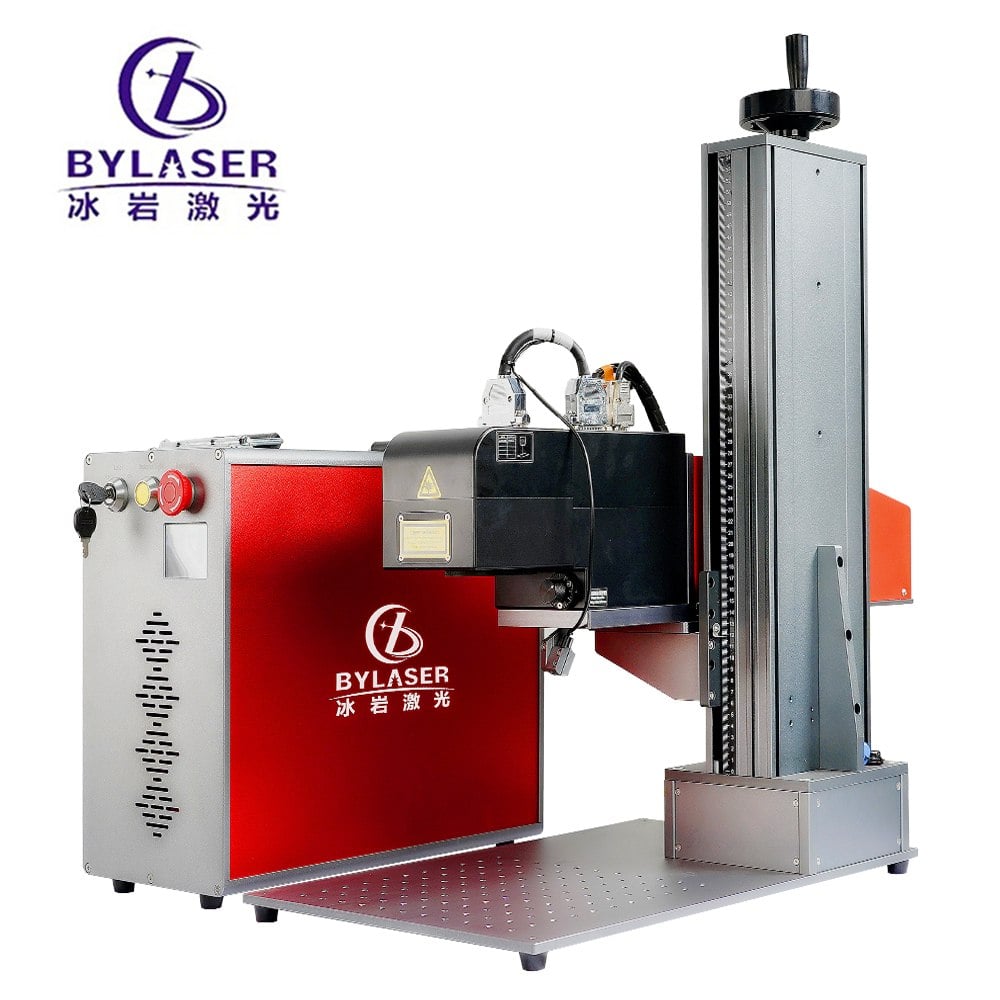
El mercado de equipos de grabado en metal de precisión ha evolucionado significativamente gracias a las innovaciones en láseres de fibra, lo que permite a los fabricantes lograr un control constante de la profundidad sobre diversos sustratos metálicos. El acero inoxidable, el aluminio, el cobre y las aleaciones de titanio responden de forma distinta a la energía láser, generando perfiles de profundidad específicos. Comprender estos comportamientos propios de cada material ayuda a los operadores a optimizar los parámetros de su tecnología de marcado en metal para obtener los resultados deseados, sin comprometer la integridad del material ni causar daños superficiales no deseados.
Rango típico de profundidad y relación con la potencia láser
Marcado superficial frente a grabado profundo
Las máquinas de grabado láser para metal suelen lograr marcas superficiales de entre 0,1 y 0,5 milímetros de profundidad utilizando configuraciones estándar de procesamiento láser de fibra para metales. Estas profundidades reducidas son ideales para números de serie, logotipos y patrones decorativos, donde la apariencia importa más que la modificación estructural. Los grabados más profundos, de entre 0,5 y 3 milímetros, requieren una mayor potencia láser y varios pasos sobre la misma zona, una técnica denominada grabado en múltiples pasos.
Impacto de la potencia de salida sobre la profundidad de penetración
Un sistema de procesamiento láser de fibra de 20 vatios suele producir marcas de 0,3 a 0,8 milímetros de profundidad en un solo paso sobre aluminio o cobre. La actualización a equipos de grabado metálico de precisión de 30 o 50 vatios aumenta considerablemente la capacidad de profundidad, permitiendo grabados de un solo paso de 1 a 2 milímetros. Los sistemas industriales de más de 100 vatios pueden alcanzar profundidades superiores a 5 milímetros, aunque este tipo de procesamiento agresivo se reserva para aplicaciones especializadas que requieren modificación estructural y no meramente marcado superficial.
Características de profundidad específicas por material
Metales blandos y materiales reactivos
El aluminio y el cobre, al ser metales más blandos, absorben eficientemente la energía láser y permiten una penetración relativamente profunda con potencia láser moderada. La tecnología de marcado láser diseñada para estos materiales puede lograr profundidades de 1 a 2 milímetros con sistemas de 20 a 30 vatios. Sin embargo, los materiales reactivos como el cobre pueden oxidarse o sufrir distorsión térmica en los bordes del grabado, lo que exige un control cuidadoso de la duración y la frecuencia de los pulsos para obtener marcas limpias y profundas sin daños térmicos excesivos.
Comportamiento de los metales duros y del acero inoxidable
El acero inoxidable requiere más energía láser para alcanzar una profundidad equivalente en comparación con metales más blandos, lo que hace esencial utilizar equipos de grabado metálico de precisión con clasificaciones de potencia más altas para aplicaciones industriales. El procesamiento láser de fibra sobre acero inoxidable logra típicamente profundidades de 0,5 a 1,5 milímetros con sistemas estándar de 30 vatios. La mayor reflectividad y conductividad térmica del acero inoxidable exigen una absorción optimizada de la longitud de onda y tiempos de exposición prolongados para evitar grabados superficiales e incompletos.
Factores que controlan la profundidad máxima alcanzable
Longitud de onda láser e interacción con el material
Los sistemas de láser de fibra operan a una longitud de onda de 1064 nanómetros, que es absorbida eficientemente por la mayoría de los metales, lo que permite una transferencia controlada de energía. Esta característica de la tecnología de marcado metálico permite que los equipos de grabado metálico de precisión concentren la energía en puntos enfocados tan pequeños como 20 micrómetros, dirigiendo la máxima densidad de potencia a áreas superficiales mínimas. Las propiedades ópticas del sustrato metálico interactúan de forma distinta con esta longitud de onda, lo que significa que el cobre y el latón pueden alcanzar mayores profundidades que el titanio con ajustes idénticos de potencia.
Duración del pulso, frecuencia y efectos de refrigeración
Duraciones de pulso más cortas que concentran la energía en intervalos de microsegundos generan grabados profundos y limpios, al minimizar la propagación del calor al material circundante. Los sistemas de procesamiento de metales con láser de fibra suelen operar con anchos de pulso entre 20 y 200 nanosegundos, lo que permite una eliminación rápida del material con daño térmico mínimo. Por el contrario, duraciones de pulso prolongadas o grabado continuo a alta frecuencia pueden acumular calor, lo que podría provocar inconsistencias en la profundidad o deformación térmica en aplicaciones sensibles.
Ajustes de velocidad y tasa de eliminación de material
La velocidad de grabado influye directamente en la profundidad; velocidades de exploración más lentas permiten un tiempo de interacción más prolongado entre el láser y el material, lo que resulta en una penetración más profunda. Una máquina de grabado láser para metales que opera a 50 milímetros por segundo suele producir marcas más superficiales que el mismo sistema funcionando a 10 milímetros por segundo. Los operadores deben equilibrar los requisitos de velocidad con los objetivos de profundidad, ya que la eficiencia de producción a veces entra en conflicto con la capacidad máxima de profundidad.
Técnicas prácticas de optimización de la profundidad
Estrategias de grabado en múltiples pasadas
Alcanzar profundidades superiores a la capacidad de un solo paso requiere múltiples pasadas del láser sobre áreas idénticas, profundizando progresivamente el grabado. Este enfoque de tecnología de marcado de metales, respaldado por software para equipos de grabado preciso de metales, permite acumular profundidad de forma controlada sin dañar térmicamente el material circundante. De tres a cinco pasadas sobre acero inoxidable pueden lograr profundidades de 2 a 3 milímetros mediante procesamiento metálico con láser de fibra de 30 vatios, especialmente eficaz para logotipos o números de identificación que requieren visibilidad a distancia.
Ajuste de parámetros para profundidad constante
Los equipos modernos de grabado láser en metal ofrecen parámetros ajustables, como porcentaje de potencia, frecuencia de pulsos, velocidad de barrido y desplazamiento del enfoque, todos los cuales influyen en la profundidad final. Probar materiales de muestra antes de las series de producción garantiza la consistencia de la profundidad entre lotes. Mantener una distancia óptima de enfoque —normalmente entre 0 y 2 milímetros por encima de la superficie del material— es fundamental, ya que los haces desenfocados producen marcas más superficiales y más anchas, con menor precisión en el control de la profundidad.
Preguntas frecuentes
¿Qué profundidad puede alcanzar típicamente el procesamiento láser de fibra en acero inoxidable con un solo paso?
Los sistemas estándar de procesamiento láser de fibra para metales, con potencia nominal de 20 a 50 vatios, suelen lograr profundidades de un solo paso de 0,5 a 1,5 milímetros en acero inoxidable, dependiendo de la potencia exacta de salida y de los ajustes de pulso. Alcanzar mayores profundidades requiere técnicas de múltiples pasadas o equipos de mayor potencia, superiores a 100 vatios, lo que hace críticamente importante la selección del equipo de grabado láser en metal para cumplir requisitos industriales específicos.
¿Logra una máquina de grabado láser para metales una profundidad uniforme en superficies curvas o irregulares?
Mantener una profundidad uniforme en superficies irregulares representa un reto incluso para equipos avanzados de grabado láser de precisión en metales, ya que las variaciones en la distancia focal alteran la densidad de energía láser. Los sistemas tridimensionales de procesamiento láser de fibra para metales con corrección dinámica del enfoque pueden compensar parcialmente las irregularidades superficiales, aunque siguen siendo inevitables ligeras variaciones de profundidad en componentes fuertemente curvados.
¿Qué factores influyen más en la profundidad máxima alcanzable con la tecnología de marcado en metales?
La potencia de salida del láser, la composición del material, la duración del pulso, la velocidad de exploración y la precisión del enfoque determinan conjuntamente la profundidad máxima alcanzable. Entre estas variables, la potencia del láser ejerce el impacto más directo sobre la capacidad de profundidad, mientras que las propiedades térmicas del material y sus características de absorción óptica generan influencias secundarias pero significativas en el rendimiento de los equipos de grabado láser de precisión en metales.
Tabla de Contenidos
- Rango típico de profundidad y relación con la potencia láser
- Características de profundidad específicas por material
- Factores que controlan la profundidad máxima alcanzable
- Técnicas prácticas de optimización de la profundidad
-
Preguntas frecuentes
- ¿Qué profundidad puede alcanzar típicamente el procesamiento láser de fibra en acero inoxidable con un solo paso?
- ¿Logra una máquina de grabado láser para metales una profundidad uniforme en superficies curvas o irregulares?
- ¿Qué factores influyen más en la profundidad máxima alcanzable con la tecnología de marcado en metales?
