


El espesor del metal es uno de los factores más críticos que influyen en la profundidad del grabado al utilizar un máquina de grabado láser para metal . Comprender esta relación ayuda a fabricantes, empresas y operadores industriales a optimizar sus procesos de marcado, reducir el desperdicio de material y lograr resultados consistentes y de alta calidad. La interacción entre el espesor del material y la profundidad de penetración del láser determina si un grabado será superficial y estético o profundo y permanente.
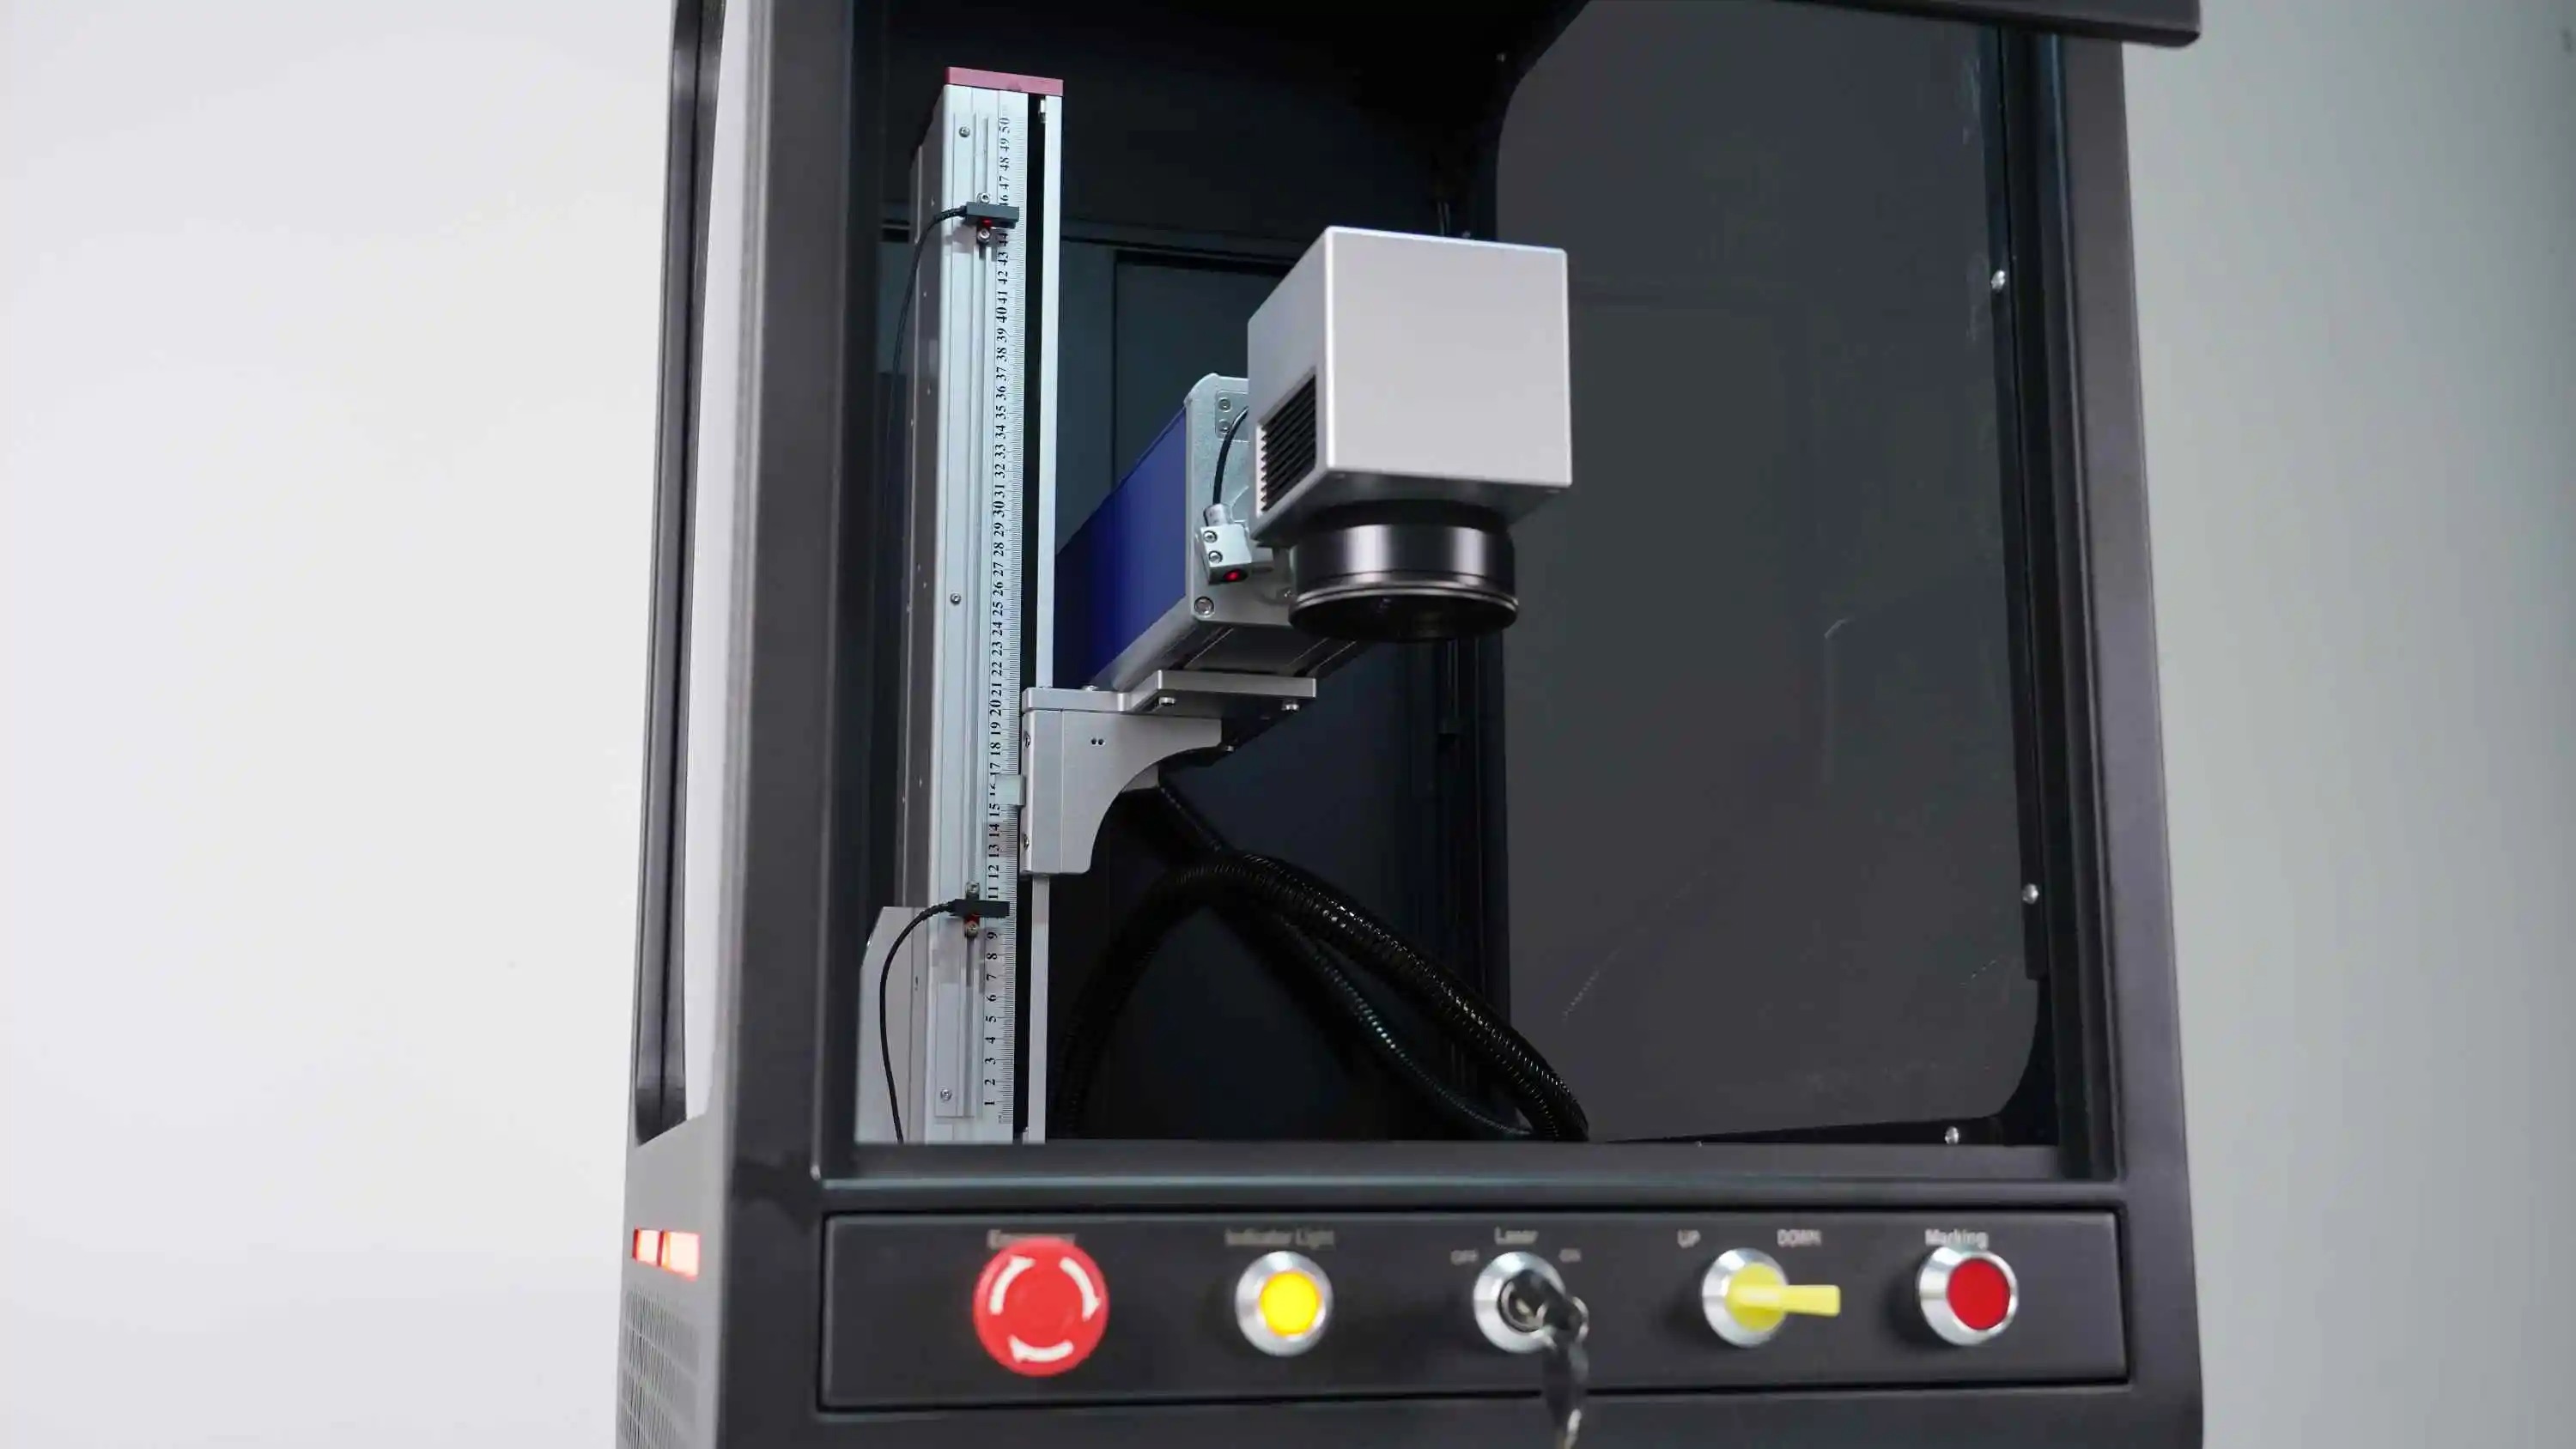
Al trabajar con tecnología de marcado en metal, los ingenieros deben tener en cuenta cómo la energía láser interactúa con la composición y el espesor del material. Los metales más gruesos absorben y distribuyen la energía láser de forma distinta a los materiales delgados, lo que afecta la intensidad, la uniformidad y la durabilidad del marcado. Los equipos de grabado en metal de precisión incorporan controles avanzados y sistemas de calibración para compensar estas variables, garantizando que la profundidad del grabado permanezca predecible y repetible en distintos espesores de metal y condiciones superficiales.
Cómo el espesor del metal influye en la absorción de energía láser
Distribución de la energía a lo largo de la profundidad del material
La concentración de energía láser depende en gran medida del grosor del material. Cuando un haz láser de fibra para procesamiento de metales incide sobre una superficie metálica delgada, la energía permanece concentrada en un volumen pequeño, creando grabados profundos y nítidos. A medida que aumenta el grosor del material, la misma potencia láser se dispersa sobre una zona térmica mayor, reduciendo la densidad de energía máxima en cualquier profundidad específica. Esto significa que los metales más gruesos resisten naturalmente grabados más profundos, a menos que la potencia láser o el tiempo de exposición aumenten proporcionalmente.
La relación no es lineal. Una lámina metálica de 2 mm no requiere el doble de energía que una lámina de 1 mm para lograr la misma profundidad de grabado; requiere significativamente más energía debido a la difusión térmica. La tecnología de marcado metálico emplea sistemas de retroalimentación en tiempo real para supervisar y ajustar dinámicamente los parámetros láser, compensando las variaciones de grosor y manteniendo una profundidad de grabado constante en distintos calibres de material.
Conductividad Térmica y Disipación de Calor
Diferentes metales conducen el calor a tasas muy distintas. Por ejemplo, el aluminio y el cobre disipan el calor del láser mucho más rápido que el acero inoxidable o el titanio. Los materiales más gruesos de metales altamente conductivos crean sumideros térmicos mayores, alejando la energía térmica de la zona de grabado antes de que el láser alcance la profundidad deseada. Los equipos de grabado metálico de precisión tienen en cuenta estas propiedades térmicas específicas de cada material, permitiendo a los operadores ajustar la frecuencia del láser, la potencia de salida y la velocidad de barrido según las combinaciones de tipo de metal y espesor.
Rangos óptimos de espesor metálico para grabado de precisión
Aplicaciones de grabado superficial
Los metales delgados, de 0,5 mm a 2 mm, son ideales para marcar superficies con fines estéticos y para grabados superficiales en los que una profundidad de 0,1 mm a 0,5 mm resulta suficiente. Este rango ofrece la máxima flexibilidad para el procesamiento de metales con láser de fibra, ya que el haz láser penetra de forma constante con ajustes de potencia moderados. Los materiales delgados son comunes en aplicaciones decorativas, marcaje de joyería y marcado de identificación en componentes electrónicos. La tecnología de marcado de metales funciona con mayor fiabilidad en este rango de espesores, logrando marcas nítidas y precisas con mínima distorsión térmica o daño al material.
Aplicaciones de profundidad media y de alta resistencia
Los materiales de 2 mm a 6 mm permiten grabados de profundidad media, adecuados para la identificación de piezas, números de serie y marcas funcionales que deben resistir el desgaste mecánico o entornos agresivos. Los equipos de grabado láser de precisión en metal requieren mayor potencia láser y tiempos de exposición más largos para lograr una profundidad significativa dentro de este rango. Muchos fabricantes emplean técnicas de grabado en múltiples pasadas, en las que el láser recorre repetidamente el mismo patrón, incrementando progresivamente la profundidad del grabado. Este enfoque resulta especialmente eficaz en el procesamiento láser de fibra sobre metales, ya que las múltiples pasadas favorecen el equilibrio térmico y reducen el riesgo de deformación o grietas en el material provocadas por una exposición de alta energía en una sola pasada.
Parámetros críticos para controlar la profundidad del grabado
Calibración de la potencia y la frecuencia láser
Una máquina de grabado láser para metales debe equilibrar la potencia de salida con el grosor del material para evitar grietas superficiales o penetración incompleta. Los sistemas estándar de procesamiento láser de fibra para metales ofrecen potencias que van desde 20 W hasta 100 W; las máquinas de mayor potencia permiten grabados profundos en materiales gruesos. El control de frecuencia, medido en kHz, afecta la calidad y la profundidad del marcado. Las frecuencias bajas (20–50 kHz) producen marcas más profundas y agresivas, pero con patrones ondulados visibles. Las frecuencias altas (100–150 kHz) generan marcas más finas y estéticamente atractivas, aunque con menor profundidad de grabado. Los equipos de grabado metálico de precisión permiten a los operadores seleccionar la frecuencia según los requisitos de la aplicación y el grosor del metal.
Optimización de la velocidad de barrido y el tiempo de permanencia
La velocidad de exploración determina la rapidez con la que el haz láser se desplaza sobre la superficie del material. Velocidades de exploración más lentas permiten que más energía láser se concentre en cada punto, aumentando la profundidad del grabado. Los sistemas de tecnología para marcado de metales suelen ofrecer velocidades de exploración entre 500 mm/s y 7000 mm/s. En metales delgados, velocidades más altas funcionan eficazmente porque el material absorbe la energía rápidamente. Los materiales más gruesos requieren velocidades de exploración más lentas para permitir un tiempo suficiente de interacción entre el láser y el material. El tiempo de permanencia —la duración durante la cual el láser se detiene en características específicas— está directamente correlacionado con la profundidad del grabado. Los operadores ajustan el tiempo de permanencia en microsegundos para afinar con precisión la profundidad en metales gruesos o altamente conductores térmicamente.
Estrategias de pulsación y de múltiples pasadas
Los equipos modernos de grabado láser de precisión en metal soportan la entrega de láser pulsado, donde la energía se aplica en ráfagas controladas en lugar de una salida continua. Los pulsos reducen la carga térmica total sobre materiales más gruesos, minimizando la distorsión mientras se logra la profundidad de grabado deseada. Para metales con un grosor superior a 4 mm, el grabado en múltiples pasadas se convierte en el método estándar. El láser ejecuta el patrón una vez con potencia reducida, permitiendo que el material se enfríe entre pasadas. Las pasadas posteriores aumentan gradualmente la profundidad de grabado. Este método funciona excepcionalmente bien con el procesamiento de metales mediante láser de fibra, ya que la eliminación acumulada de material a lo largo de varias pasadas alcanza la profundidad objetivo sin la tensión térmica asociada a una única pasada.
Preguntas frecuentes
¿Cuál es la profundidad máxima de grabado alcanzable en metales gruesos?
La profundidad máxima de grabado depende de la potencia del láser, las propiedades del material y las especificaciones del equipo. Una máquina de grabado láser de alta potencia para metal (50 W o más) puede alcanzar profundidades de grabado de 0,5 mm a 1,5 mm en acero inoxidable de hasta 5 mm de espesor. El procesamiento láser de fibra en aluminio puede alcanzar una profundidad de 1 mm en espesores similares debido a su mayor conductividad térmica. Los equipos de grabado metálico de precisión con capacidades de múltiples pasadas pueden lograr teóricamente cortes más profundos, pero existen límites prácticos para evitar daños en el material o sobrecarga del equipo.
¿Cómo afecta la composición del metal a la profundidad de grabado en relación con su espesor?
El tipo de metal influye significativamente en la profundidad del grabado, independientemente del espesor. El acero inoxidable requiere una energía láser moderada y responde de forma predecible en múltiples espesores. El aluminio y el cobre absorben eficientemente la energía láser, pero disipan el calor rápidamente, lo que exige mayor potencia o tiempos de exposición más largos. El titanio y el latón responden de manera similar al acero inoxidable. Los sistemas de tecnología para marcado de metales incluyen ajustes predefinidos específicos por material que adaptan automáticamente los parámetros del láser. Los operadores deben probar muestras de cada aleación y combinación de espesor para establecer configuraciones de referencia antes de iniciar las series de producción.
¿Puede el equipo de grabado de precisión en metales mantener una profundidad constante en materiales de espesor variable?
Sí, los equipos modernos de grabado láser de precisión en metal incluyen funciones de enfoque automático y detección de espesor. Los sistemas avanzados de procesamiento láser de fibra para metales utilizan sensores ópticos para medir la altura de la superficie del material y ajustar automáticamente la distancia de enfoque y la potencia del láser durante la operación. Esto garantiza que la profundidad del grabado se mantenga constante, incluso cuando el espesor del material varía a lo largo de la pieza. Lograr esta consistencia requiere una calibración adecuada de la máquina y una preparación cuidadosa del material, pero elimina la intervención manual para distintos rangos de espesor.
