


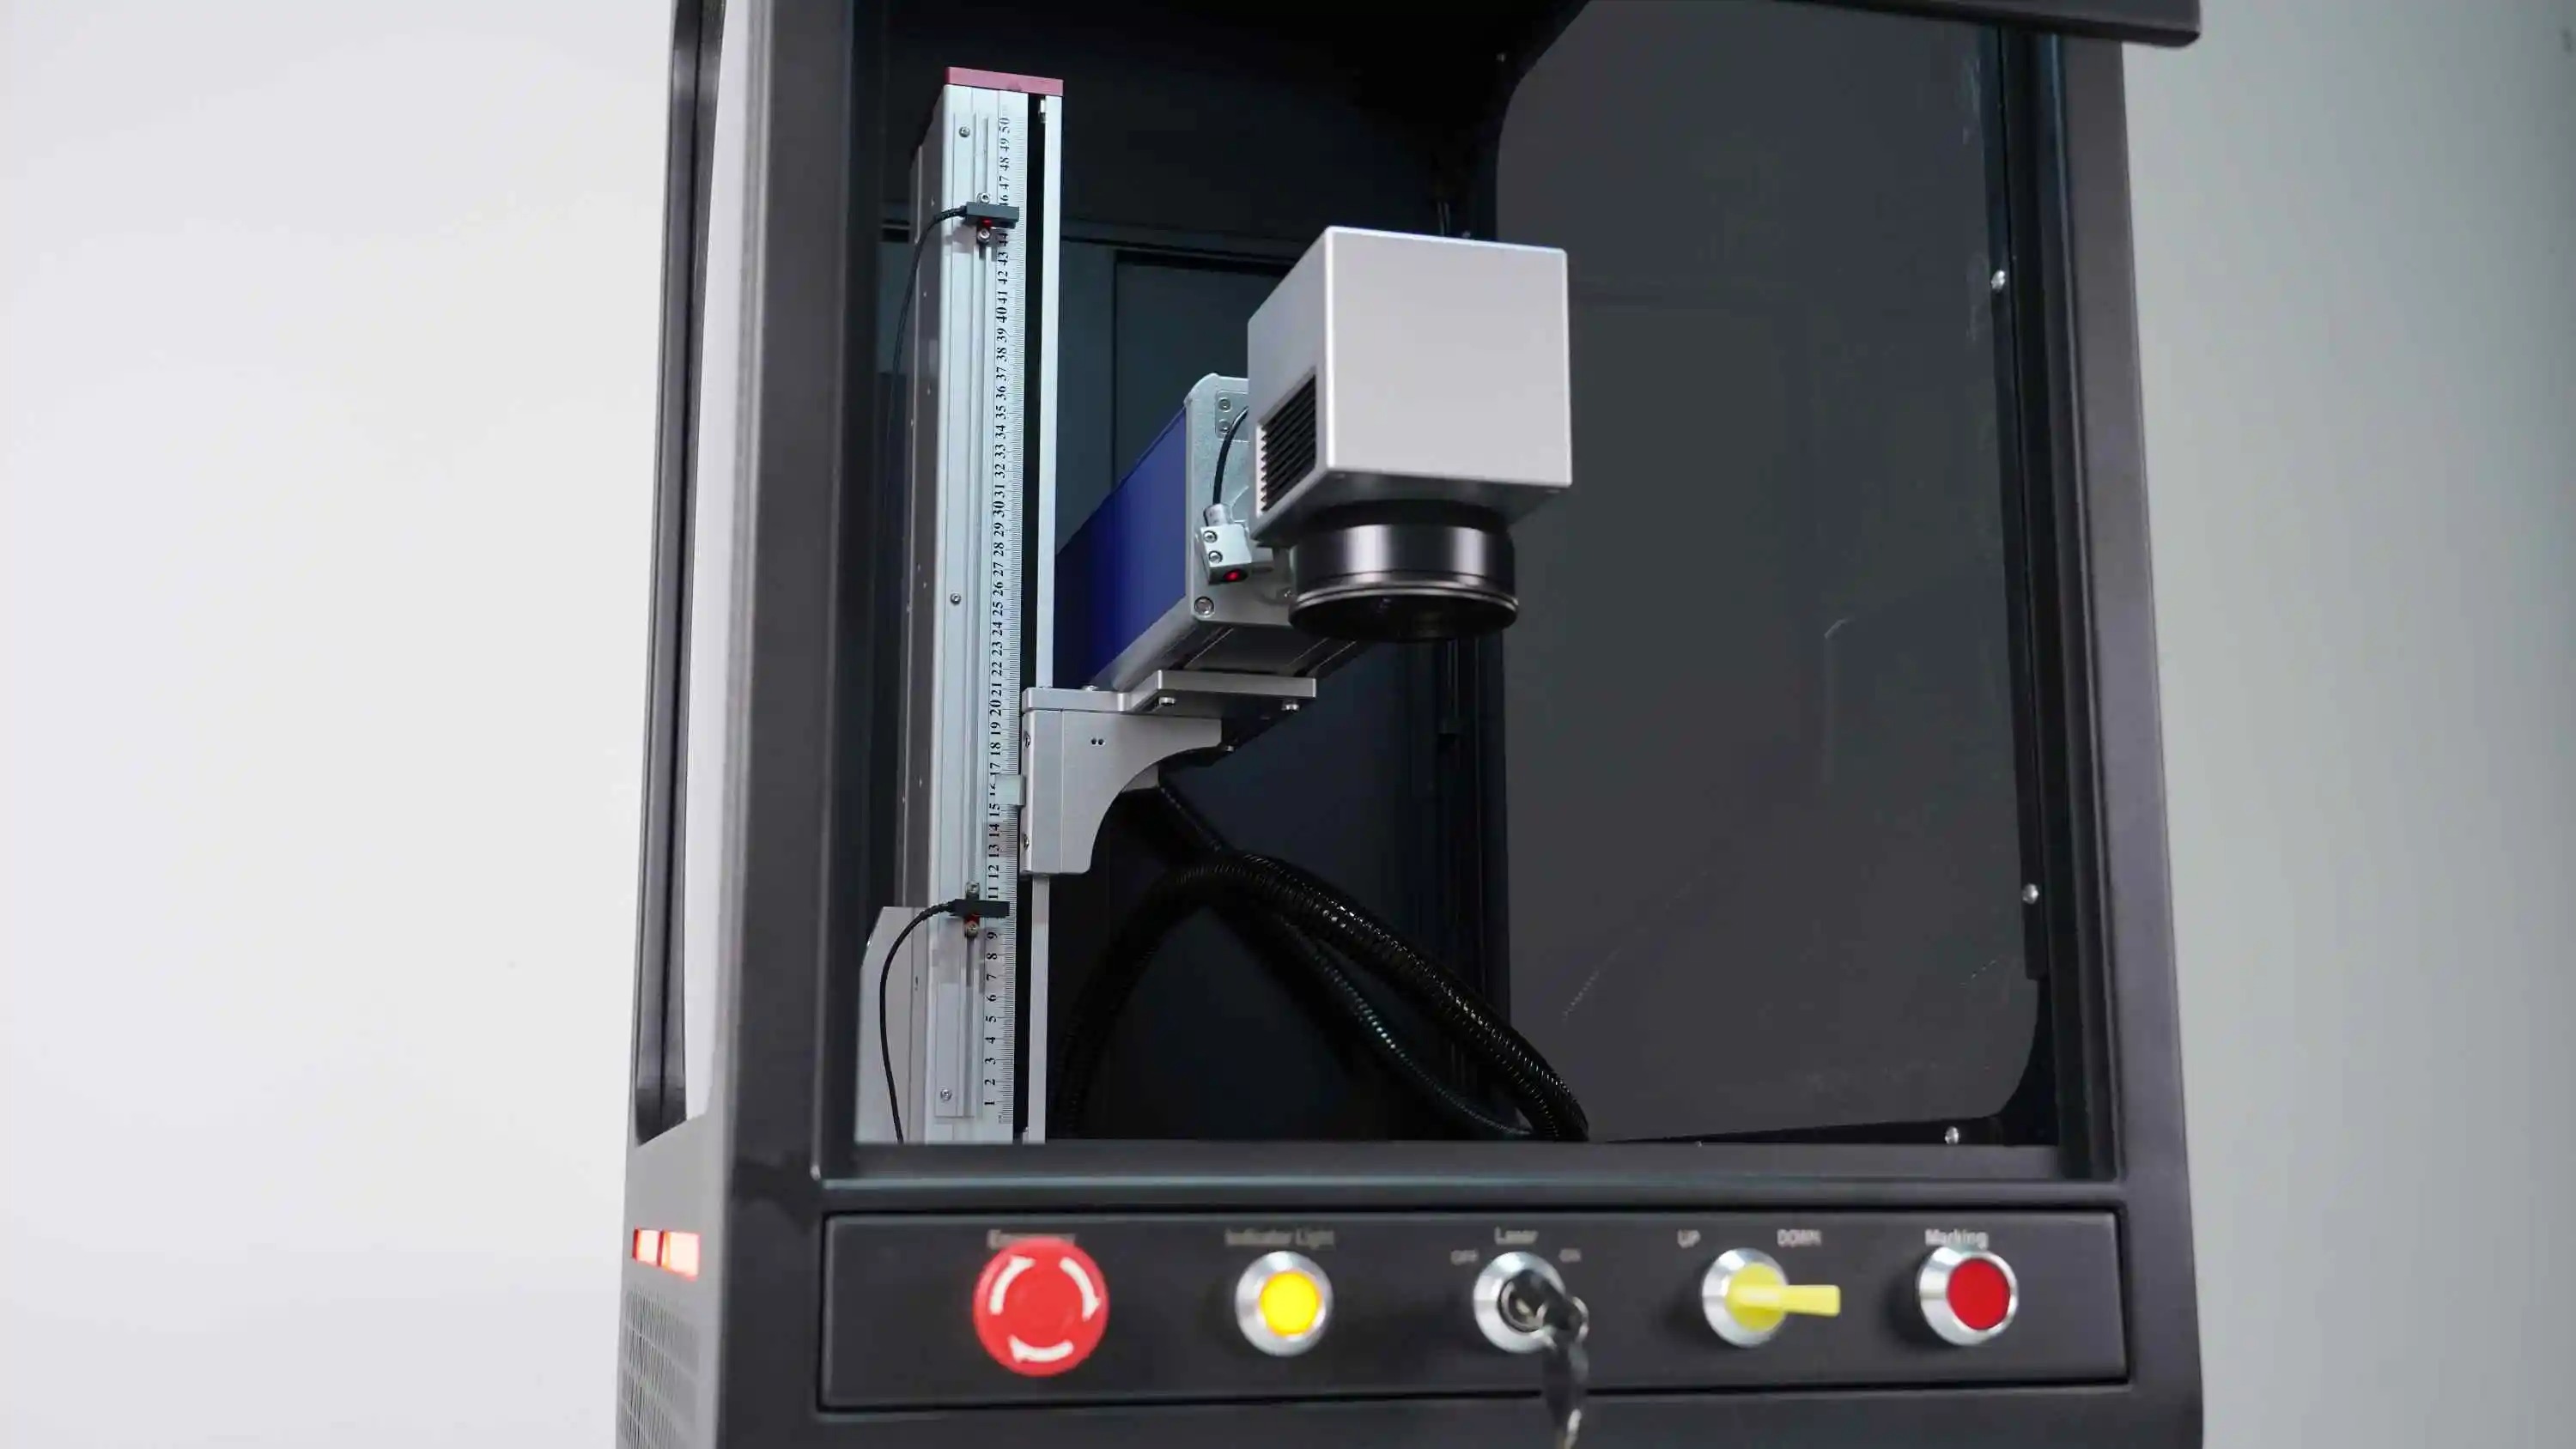
سرعة الإنتاج تُعَدُّ واحدةً من أكثر العوامل حساسيّةً عند تقييم ماكينة حفر بالليزر للمعادن المصنّعون الصناعيّون وورش العمل يجب أن يفهموا مستويات الإنتاج الفعلية التي يمكن لتقنيات وسم المعادن لديهم تحقيقها. سواء كنت تُعالِج مكونات من الفولاذ المقاوم للصدأ أو الألومنيوم أو التيتانيوم أو النحاس الأصفر، فإن سرعة النقش تؤثّر مباشرةً في تكاليف إنتاجك وكفاءة العمالة وربحية عملياتك ككل. وفهم القدرات التقنية والحدود العملية لمعداتك يضمن اتخاذ قرارات شراءٍ مدروسةٍ وتخطيطاً أمثلاً لسير العمل.
ثورة في مجال معالجة المعادن باستخدام الليزر الأليافي، حيث غيّرت سوق معدات نقش المعادن بدقة عالية من خلال تقديم أوقات دورات أسرع وجودة تمييز متفوقة مقارنةً بالتكنولوجيات القديمة. ويمكن للأنظمة الحديثة تمييز أسطح المعادن بسرعات تتراوح بين معدلات معتدلة على التصاميم المعقدة وسرعات إنتاج استثنائية عالية على الأنماط البسيطة. وتعتمد السرعة الفعلية للإنتاج على نوع المادة وعمق التمييز وتعقيد التصميم وقدرة الليزر الخارجة وإعدادات تركيز الحزمة. ومعرفة هذه المتغيرات تساعدك على وضع توقعات واقعية واختيار المعدات التي تلائم متطلبات إنتاجك المحددة.
فهم عوامل السرعة في تكنولوجيا تمييز المعادن
تأثير قدرة الليزر وعمق التمييز
يُحدِّد إخراج قوة الليزر جوهريًّا السرعة التي تكمل بها تقنيات وسم المعادن كل قطعة. فأنظمة معالجة المعادن بالليزر الأليافي ذات القدرة الأعلى تَزيل سطوح المعادن بسرعة أكبر لأنها تُوفِّر كثافة طاقة أعلى لكل وحدة زمنية. ويؤدي استخدام حفّارة ليزر أليافي بقدرة ٢٠ واط إلى أداء أبطأ ملحوظًا مقارنةً بأنظمة بقدرة ٥٠ أو ١٠٠ واط عند وسم نفس المادة. كما يؤثر عمق الوسم تأثيرًا كبيرًا في السرعة: فعلامات السطح الضحلة تتطلَّب ثوانٍ، بينما قد يستغرق الحفر العميق في المعدن دقائق اعتمادًا على تعقيد التصميم ومواصفات معدات الحفر الدقيقة للمعادن.
متغيِّرات المادة والتصميم
تختلف المعادن المختلفة في استجابتها لطاقة الليزر، مما يؤثر على الإنتاجية الكلية. وعادةً ما تمتص الألومنيوم والنحاس طاقة الليزر بكفاءة عالية، ما يسمح بسرعات وسم أسرع. أما الفولاذ المقاوم للصدأ والتيتانيوم فيتطلبان عادةً أوقات توقف أطول قليلًا لتحقيق وسوم ذات تباين عالٍ وثبات عالٍ. وتتطلب التصاميم المعقدة التي تحتوي تفاصيل دقيقة سرعات معالجة أبطأ للحفاظ على وضوح الحواف والدقة. أما الوسوم البسيطة مثل الشعارات أو النصوص على نفس المادة فيمكن إنجازها بشكل أسرع بكثير، وأحيانًا خلال بضع ثوانٍ فقط. وهذه التباينات تعني أن السرعة الفعلية لإنتاج تقنية وسم المعادن ستتفاوت تبعًا لمتطلبات كل مهمة على حدة.
معيار السرعات الإنتاجية النموذجي
نطاقات السرعة للتطبيقات الشائعة
تبلغ سرعة وضع العلامات على السطح المُحقَّقة عادةً بواسطة معدات معالجة المعادن بالليزر الليفي الحديثة ما بين ١٠٠٠ و٤٠٠٠ ملليمتر في الثانية، وذلك تبعًا لفئة النظام والنوع المستخدم من المواد. أما معدات نقش المعادن الدقيقة من الفئة المبتدئة، المتوفرة بتصاميم مدمجة، فهي قادرة على وضع أرقام تسلسلية بسيطة أو شعارات على مكونات من الفولاذ المقاوم للصدأ خلال ٣ إلى ٨ ثوانٍ لكل قطعة. وتستطيع آلات النقش بالليزر الصناعية الخاصة بالمعادن معالجة طلبات دفعية من قطع متطابقة بمعدّل يتجاوز ٥٠٠ إلى ١٠٠٠ وحدة في الساعة عند كون التصاميم بسيطة. أما تطبيقات النقش العميق التي تتطلب إزالة مادة بعمق ٠٫٥ ملليمتر أو أكثر، فهي تعمل بوتيرة أبطأ، وتُكمل عادةً ما بين ٥٠ و٣٠٠ قطعة في الساعة، وذلك حسب العمق وصلابة المادة.
سرعة الإنتاج في السيناريوهات الواقعية
قد يُحدِّد مصنِّع نموذجي للمجوهرات يستخدم معالجة المعادن بالليزر الليفي أرقام الدُفعات على الأساور خلال ١٠ إلى ١٥ ثانية لكل قطعة، ما يمكِّن من إنجاز ٢٤٠ إلى ٣٦٠ قطعة يوميًّا بواسطة مشغِّل واحد. أما ورش تصنيع القوالب والأدوات التي تستخدم معدات نقش المعادن الدقيقة لتحديد الأجزاء فتنجز علامة معقَّدة متعددة الأسطر في غضون ٣٠ إلى ٦٠ ثانية لكل قطعة. أما مصنِّعو الأجهزة الطبية الذين يعالجون غرسات التيتانيوم فيعملون بسرعات حذرة تتراوح بين دقيقتين وخمس دقائق لكل مكوِّن لضمان الامتثال لمتطلبات إمكانية التتبُّع. أما موردو قطع غيار السيارات الذين ينقشون أرقام هوية المركبة (VIN) على كتل المحركات فينجزون كل علامة في غضون ١٥ إلى ٣٠ ثانية على الأسطح المسطحة الكبيرة. وستعتمد سرعة الإنتاج الفعلية لتكنولوجيا وضع العلامات على المعادن لديك بشكلٍ كاملٍ على هذه العوامل السياقية وعلى مواصفات جهاز النقش بالليزر الخاص بك للمعادن.
تحسين السرعة دون المساس بالجودة
معالم الليزر وإعدادات المعالجة
يَفهَمُ المُشغِّلون ذوو الخبرة أنَّ أقصى سرعةٍ ليست دائمًا أفضل استراتيجيةٍ عند استخدام تقنية وسم المعادن. فالتكرار النبضي، وسرعة المسح، ونسبة القدرة، وموضع البؤرة تتفاعل جميعها لتحديد كلٍّ من سرعة النقش وجودة العلامة. إذ يؤدي زيادة سرعة المسح فوق المستويات المثلى لنظام معالجة المعادن بالليزر الليفي إلى إنتاج علامات ضحلة وغير متسقة. وعلى العكس، فإن خفض السرعة بشكل غير ضروري يُهدِر طاقة الإنتاج. وتتطلّب معدات النقش الدقيقة للمعادن معايرةً دقيقةً، حيث يختبر المشغلون عيناتٍ تجريبيةً عند تركيباتٍ مختلفةٍ من المعايير لتحديد النسبة المثلى بين السرعة والجودة لكل نوع مادةٍ ونوع تصميمٍ.
كفاءة سير العمل والتثبيت
تَتَجاوَزُ سُرعة الإنتاج الكُلّيَّةُ جهاز الحفر بالليزر للمعادن ذاته. وتشكِّل عمليات التعامُل مع المواد، وتَحميل الأجزاء، وتثبيتها، وإخراجها أجزاءً كبيرةً من إجمالي زمن الدورة. ويمكن لعمليات الدفعات التي تستخدم القوالب المغناطيسية أو الهوائية أن تُعالِج الأجزاء بسرعةٍ عاليةٍ عبر إعادة تحديد المواقع بشكلٍ متكرِّر. كما تحقِّق أنظمة معالجة المعادن بالليزر الأليافي المُقترنة بمُغذِّيات الأجزاء الآلية تشغيلًا مستمرًّا دون تدخُّل يدوي. وتعتمد كفاءة إنتاج تقنية وضع العلامات على المعادن فعليًّا على دمج جهاز الحفر في بنية البنية التحتية للتدفق العملياتي الداعمة، وليس فقط على سرعة وضع العلامة البحتة. ويمكن أن تضاعف محطات العمل المنظَّمة، والأدوات الواضحة، والكوادر المدرَّبة الإنتاج الفعّال مقارنةً بالإعدادات غير المنسَّقة جيدًا.
الأسئلة الشائعة
ما السرعة القصوى التي يمكن بها لمعالجة الليزر الأليافي للمعادن وضع العلامات على الألومنيوم المؤكسد؟
يتفاعل الألومنيوم المؤكسد تفاعلًا ممتازًا مع معالجة المعادن بالليزر الليفي لأن الطلاء المؤكسد يمتص طاقة الليزر بكفاءة عالية جدًّا. ويمكن لأغلب معدات نقش المعادن الدقيقة أن تحقِّق سرعات وسم تصل إلى ٢٠٠٠–٤٠٠٠ ملليمتر في الثانية على الأسطح المؤكسدة، ما يعادل ٢–٥ ثوانٍ للشعارات أو النصوص النموذجية. أما النقش الأعمق الذي يخترق طبقة التأكسد فيتطلَّب سرعات أبطأ، وتتراوح المدة اللازمة لإزالة المادة بالكامل بين ١٠ و٢٠ ثانية حسب قوة الليزر وتعقيد التصميم.
ما السرعة المتوقَّعة من جهاز نقش ليزري صغير الحجم للمعادن؟
آلات الحفر بالليزر المدمجة للمعادن التي تتراوح قوتها بين ٢٠ و٣٠ واط تحقق عادةً سرعات وسم تبلغ من ١٥٠٠ إلى ٢٥٠٠ ملليمتر في الثانية على التصاميم البسيطة. وتُعد أنظمة تقنية وسم المعادن هذه مثالية للمحلات الصغيرة والمتوسطة التي تعالج ما بين ١٠٠ و٥٠٠ قطعة يوميًّا. وتُكمل وحدات معالجة المعادن بالليزر الليفي الابتدائية ضمن هذه الفئة تحديد هوية القطع الأساسية خلال ٥ إلى ١٠ ثوانٍ لكل عنصر، ما يجعلها مناسبة للإنتاج الجماعي والتصنيع حسب الطلب.
هل يؤثر عمق الحفر في سرعة الإنتاج بشكل مختلف باختلاف أنواع المعادن؟
نعم، يؤثر عمق النقش على السرعة بشكل مختلف تبعًا لنوع المادة. فعلى الألومنيوم، وباستخدام معدات نقش معدنية دقيقة، يستغرق الوصول إلى عمق ٠٫١ ملليمتر نحو ٣ ثوانٍ عند أقصى طاقة. أما الوصول إلى عمق ٠٫٥ ملليمتر فيتطلب من ١٠ إلى ١٥ ثانية. ويتطلب نقش الفولاذ المقاوم للصدأ وقتًا أطول بنسبة ٢٠ إلى ٤٠٪ مقارنةً بالعمق نفسه، لأن معالجة المعادن باستخدام الليزر الليفي يجب أن تتغلب على كثافة مادية أعلى. أما النحاس والنحاس الأصفر والأسطح المؤكسدة فتُعالَج عادةً أسرع من الفولاذ عند متطلبات العمق نفسها، ما يجعل سرعة تقنية وضع العلامات على المعادن تعتمد اعتمادًا كبيرًا على نوع المادة.
