


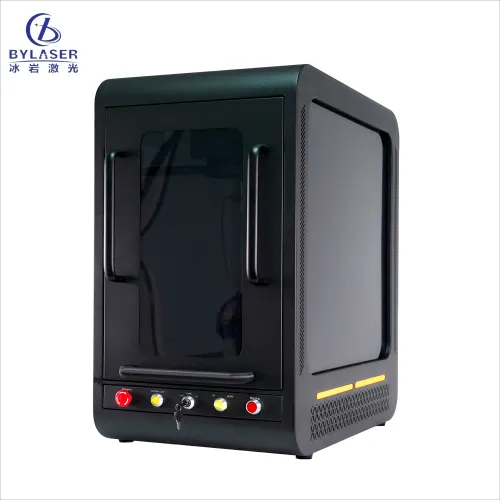
ليزر. ماكينة حفر بالليزر للمعادن ويُساعد فهم هذه العلاقة المصانعَ والشركاتَ ومشغِّلي القطاع الصناعي على تحسين عمليات وضع العلامات، وتقليل هدر المواد، وتحقيق نتائج متسقة وبجودة عالية. كما أن التفاعل بين سمك المادة وعمق اختراق الليزر يحدِّد ما إذا كان النقش سطحيًّا وجذّابًا بصريًّا أم عميقًا ودائمًا.
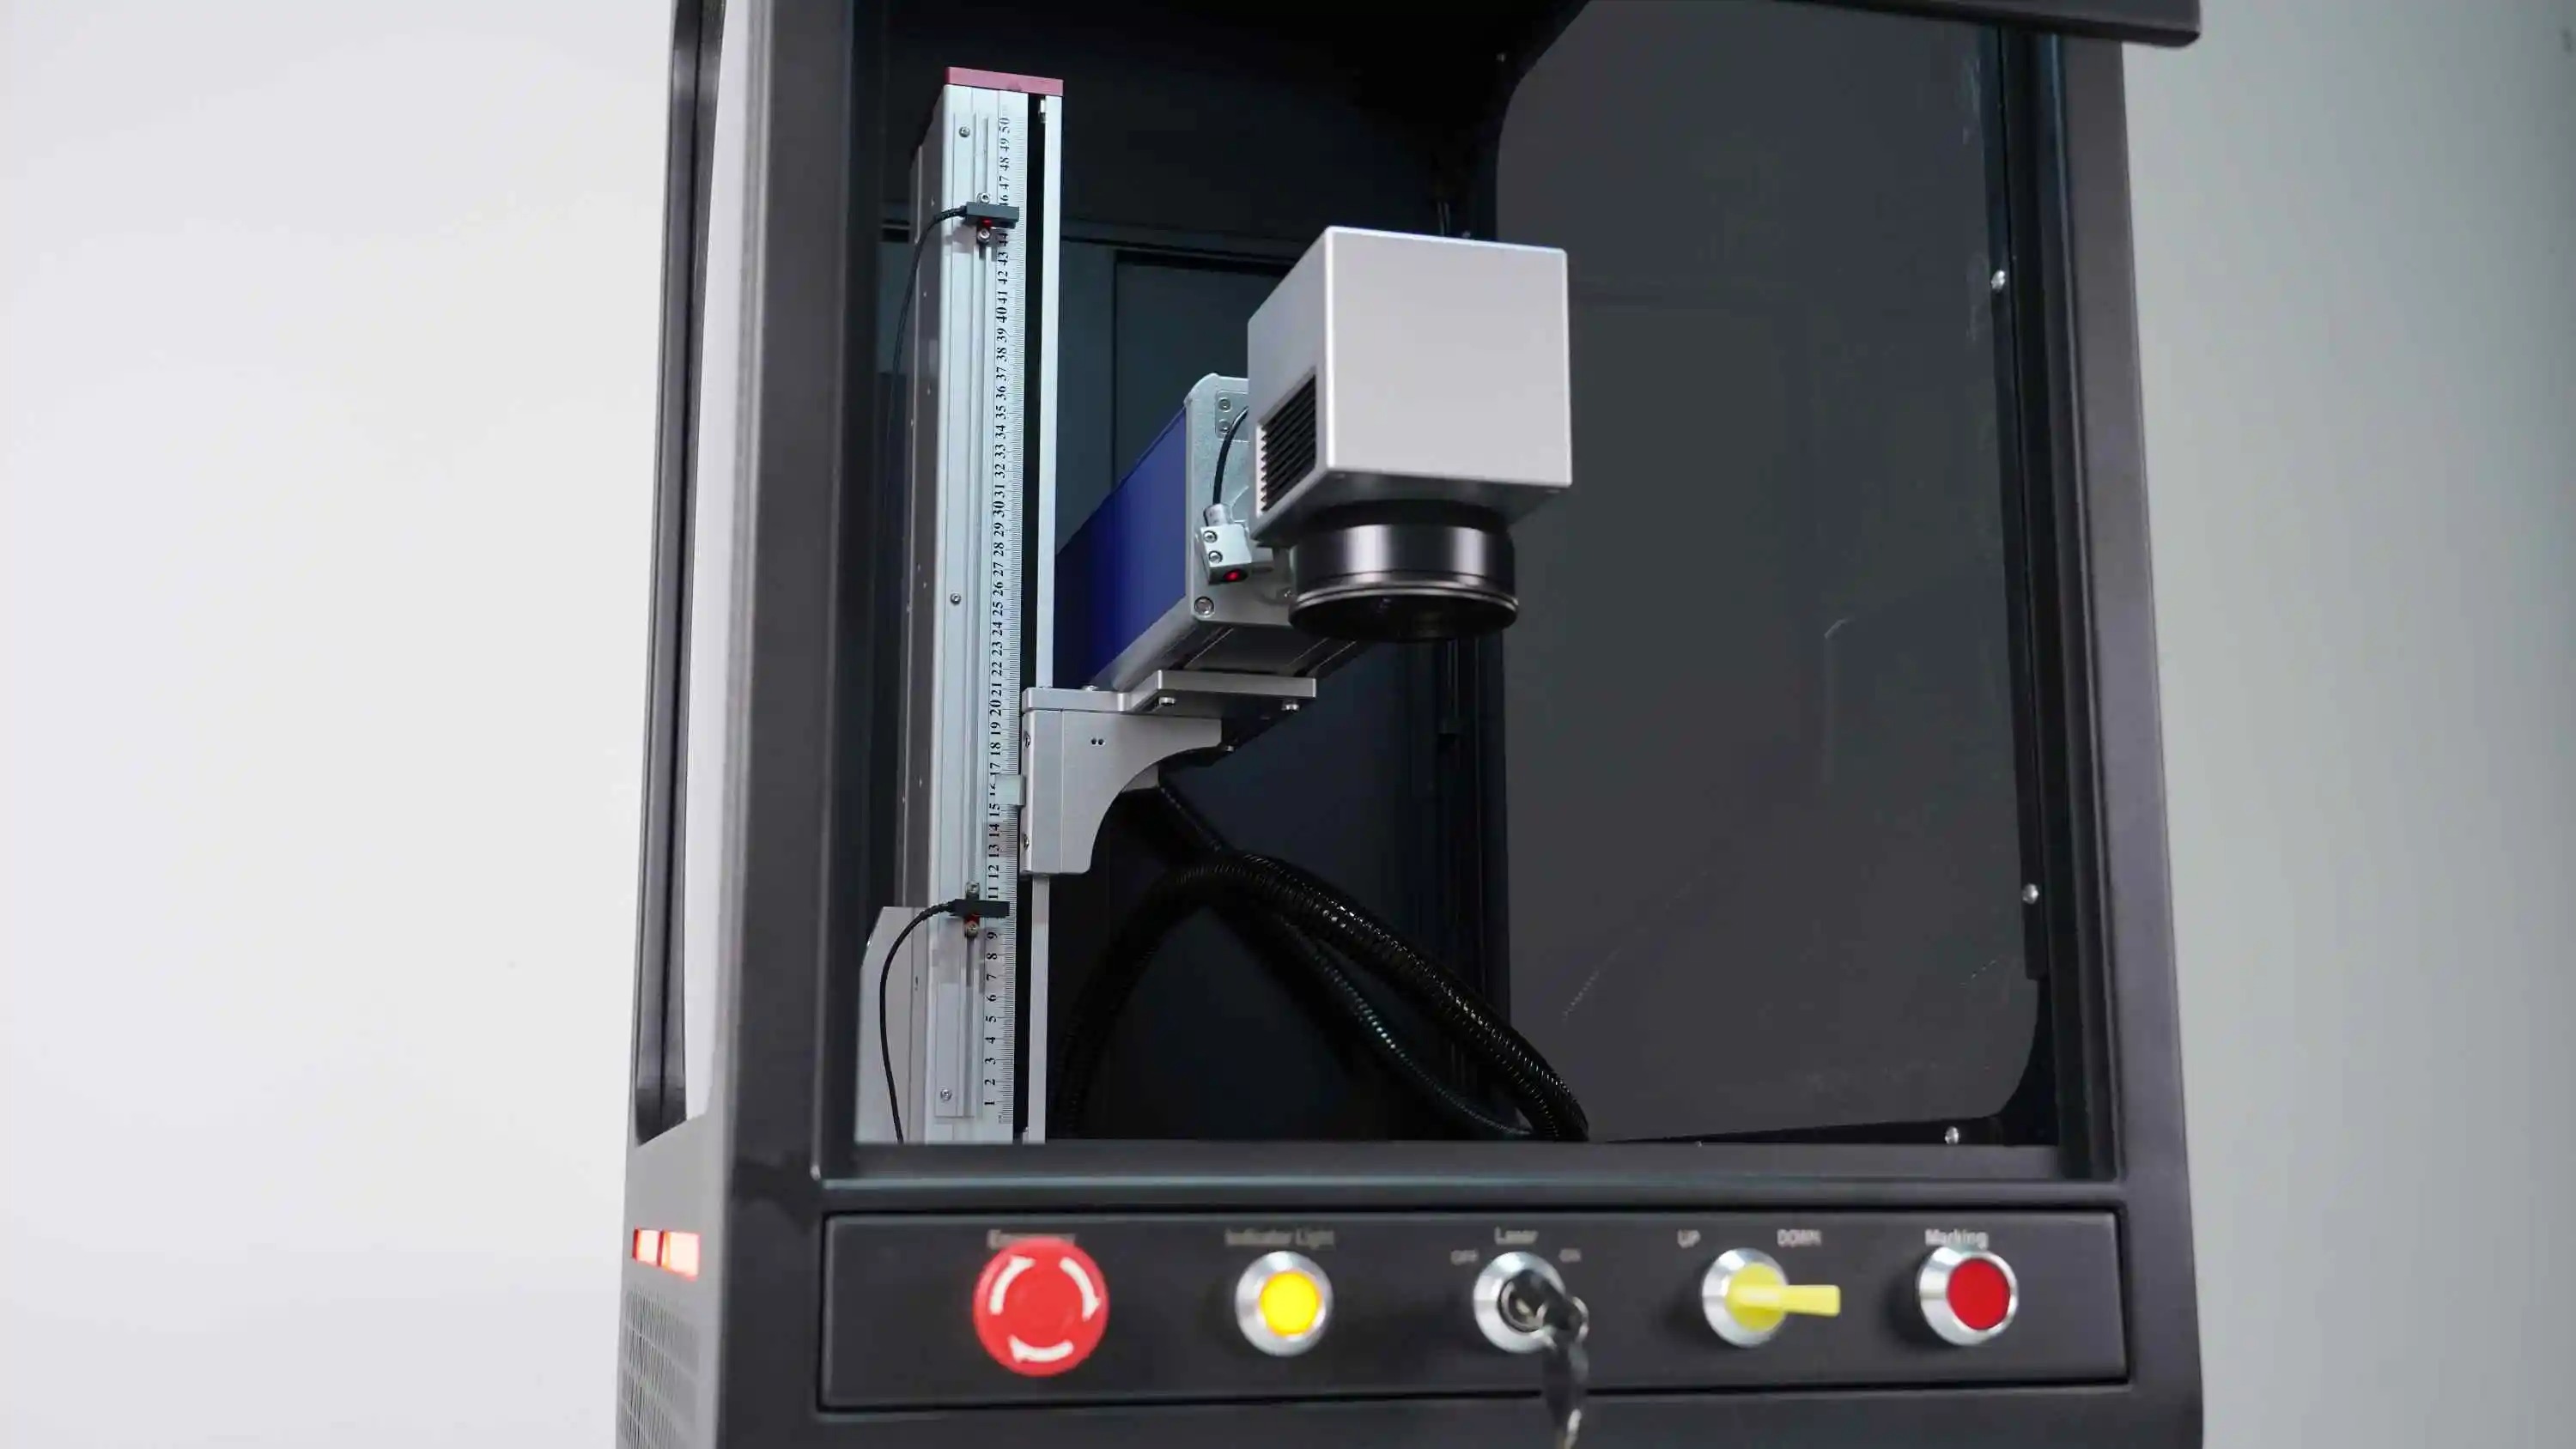
عند العمل بتقنية وسم المعادن، يجب على المهندسين أخذ تفاعل طاقة الليزر مع تركيب المادة وسماكتها في الاعتبار. فتمتص المعادن السميكة طاقة الليزر وتوزعها بشكلٍ مختلفٍ عن المواد الرقيقة، مما يؤثر في شدة العلامة واتساقها ومتانتها. وتضم معدات النقش الدقيقة على المعادن أنظمة تحكم ومعايرة متقدمةً لتعويض هذه المتغيرات، لضمان بقاء عمق النقش قابلاً للتنبؤ به وقابلًا للتكرار عبر سماكات مختلفة من المعادن وحالات سطحية متنوعة.
كيف تؤثر سماكة المعدن في امتصاص طاقة الليزر
توزيع الطاقة عبر عمق المادة
تعتمد تركيز طاقة الليزر بشكل كبير على سماكة المادة. وعندما يصطدم شعاع معالجة المعادن بالليزر الأليافي بسطح معدني رقيق، تبقى الطاقة مركزة في حجم صغير، ما يؤدي إلى نقش عميق وحاد. ومع زيادة سماكة المادة، تنتشر قوة الليزر نفسها على منطقة حرارية أكبر، مما يقلل كثافة الطاقة القصوى عند أي عمق واحد. وهذا يعني أن المعادن السميكة تقاوم النقش العميق بشكل طبيعي ما لم تزد قوة الليزر أو زمن التوقف تناسبيًّا.
العلاقة ليست خطية. فورقة معدنية بسماكة ٢ مم لا تتطلب ضعف الطاقة المطلوبة لورقة بسماكة ١ مم للوصول إلى عمق نقش مماثل؛ بل تتطلب طاقة أكبر بكثير بسبب الانتشار الحراري. وتستخدم تقنيات وضع العلامات على المعادن أنظمة تغذية راجعة فورية لمراقبة معايير الليزر وتعديلها ديناميكيًّا، بحيث تُعوَّض التغيرات في السماكة وتُحقَّق اتساق عمق النقش عبر مقاييس مختلفة من المواد.
التوصيل الحراري وتبدد الحرارة
تتفاوت معدلات توصيل الحرارة في المعادن المختلفة بشكل كبير. فعلى سبيل المثال، تبدد الألومنيوم والنحاس حرارة الليزر أسرعَ بكثيرٍ من الفولاذ المقاوم للصدأ أو التيتانيوم. أما المواد السميكة المصنوعة من المعادن عالية التوصيل فهي تشكّل مصارف حرارية أكبر، ما يسحب الطاقة الحرارية بعيدًا عن منطقة النقش قبل أن يتمكّن الليزر من تحقيق العمق المطلوب. وتؤخذ هذه الخصائص الحرارية الخاصة بكل مادةٍ بعين الاعتبار في معدات النقش الدقيق على المعادن، إذ تسمح للمُشغِّلين بضبط تردد الليزر ومستوى طاقته وسرعة المسح استنادًا إلى نوع المعدن وسماكته.
المدى الأمثل لسماكة المعادن في عمليات النقش الدقيق
تطبيقات النقش السطحي
الفلزات الرقيقة التي يتراوح سمكها بين ٠٫٥ مم و٢ مم هي الأنسب لوضع العلامات السطحية الجمالية والنقش الضحل الذي يكفي أن يكون عمقه بين ٠٫١ مم و٠٫٥ مم. ويوفّر هذا المدى أقصى درجات المرونة في معالجة الفلزات باستخدام الليزر الأليافي، لأن شعاع الليزر يخترق المادة باستمرار وباستخدام إعدادات طاقة معتدلة. وتُستخدم هذه المواد الرقيقة عادةً في التطبيقات الزخرفية، ووضع العلامات التجارية على المجوهرات، ووضع العلامات التعريفية على المكونات الإلكترونية. كما تؤدي تقنيات وضع العلامات على الفلزات أفضل أداءٍ لها في هذا المدى السمكي، ما ينتج عنه علامات حادة ودقيقة مع أقل قدر ممكن من التشوه الحراري أو التلف الذي قد يصيب المادة.
التطبيقات ذات العمق المتوسط والتطبيقات الثقيلة
المواد التي تتراوح سماكتها بين ٢ مم و٦ مم تدعم الحفر متوسط العمق، وهو مناسبٌ لتحديد الأجزاء والأرقام التسلسلية والعلامات الوظيفية التي يجب أن تتحمّل البلى الميكانيكي أو الظروف القاسية. وتتطلّب معدات حفر المعادن بدقة طاقةً ليزريةً أعلى وأوقات بقاء أطول لتحقيق عمقٍ ملحوظٍ ضمن هذه المدى. ويستخدم العديد من المصنّعين تقنيات الحفر متعدد المرات، حيث يمرّ شعاع الليزر على نفس النمط عدة مرات، مما يزيد العمق تدريجيًّا. وهذه الطريقة ناجحةٌ بشكل خاصٍ في معالجة المعادن بالليزر الأليافي، لأن المرور المتكرر يسمح بالتوازن الحراري ويقلّل من خطر تشوه المادة أو تشقّقها الناتج عن التعرّض عالي الطاقة في مرّة واحدة.
المعايير الحرجة للتحكم في عمق الحفر
معايرة قوة الليزر وتكراره
يجب أن توازن آلة النقش بالليزر للمعادن بين إخراج القدرة وسماكة المادة لمنع التشقق السطحي أو عدم الاختراق الكامل. وتُنتج أنظمة معالجة المعادن القياسية بالليزر الأليافي قوة تتراوح بين ٢٠ واط و١٠٠ واط، بينما تتيح الآلات ذات القدرة الأعلى إجراء نقش عميق على المواد السميكة. ويؤثر التحكم في التردد، الذي يُقاس بالكيلوهرتز، في جودة العلامة وعمقها. فالتراكيز المنخفضة (٢٠–٥٠ كيلوهرتز) تُنتج علامات أعمق وأكثر حدة، لكنها تظهر عليها أنماط موجية مرئية. أما الترددات الأعلى (١٠٠–١٥٠ كيلوهرتز) فتُنتج علامات أدق وأكثر جمالاً مع عمق نقش أقل. وتسمح معدات النقش الدقيقة للمعادن للمشغلين باختيار التردد وفقاً لمتطلبات التطبيق وسماكة المعدن.
تحسين سرعة المسح وزمن التوقف
تُحدِّد سرعة المسح مدى سرعة تحرك شعاع الليزر عبر سطح المادة. وتسمح السرعات الأبطأ للطاقة الليزرية بالتركيز لفترة أطول على كل نقطة، ما يزيد عمق النقش. وعادةً ما توفر أنظمة تقنية وضع العلامات على المعادن نطاقًا من سرعات المسح يتراوح بين ٥٠٠ مم/ث و٧٠٠٠ مم/ث. أما بالنسبة للمعادن الرقيقة، فتكون السرعات الأسرع فعّالة لأن المادة تمتص الطاقة بسرعة. أما المواد السميكية فتتطلب سرعات مسح أبطأ لإتاحة وقت كافٍ للتفاعل بين الليزر والمادة. ويتعلّق زمن البقاء — أي المدة التي يقف فيها الليزر عند ميزات معيّنة — ارتباطًا مباشرًا بعمق النقش. ويضبط المشغّلون زمن البقاء بوحدة المايكروثانية لضبط عمق النقش بدقة على المعادن السميكة أو ذات التوصيل الحراري العالي.
استراتيجيات النبض والتعددية في المرور
تدعم معدات نقش المعادن الدقيقة الحديثة توصيل الليزر النبضي، حيث تُطبَّق الطاقة على شكل نبضات مضبوطة بدلًا من الإخراج المستمر. ويقلل النبض من الحمل الحراري الكلي على المواد السميكة، ما يحد من التشوه مع تحقيق عمق النقش المطلوب. أما بالنسبة للمعادن التي يزيد سمكها عن ٤ مم، فيصبح النقش متعدد المرات الأسلوب القياسي. وفي هذه الطريقة، يُنفِّذ الليزر النمط مرة واحدة عند قوة منخفضة، مما يسمح للمادة بالتبريد بين المرات. وتزداد أعماق النقش تدريجيًّا في المرات التالية. وتنجح هذه الطريقة بشكل استثنائي في معالجة المعادن بالليزر الليفي، لأن إزالة المادة المتراكمة عبر المرات المتعددة تصل إلى العمق المستهدف دون أن تتعرَّض المادة لإجهاد حراري في مرّة واحدة.
الأسئلة الشائعة
ما أقصى عمق يمكن تحقيقه في النقش على المعادن السميكة؟
يعتمد أقصى عمق للنقش على قوة الليزر وخصائص المادة ومواصفات المعدّة. ويمكن لآلة نقش ليزرية عالية القدرة مخصصة للمعادن (٥٠ واط أو أكثر) أن تحقّق أعماق نقش تتراوح بين ٠٫٥ ملم و١٫٥ ملم على الفولاذ المقاوم للصدأ بسماكة تصل إلى ٥ ملم. أما معالجة الألومنيوم بالليزر الأليافي فقد تصل إلى عمق نقش يبلغ ١ ملم عند سماكة مماثلة، وذلك بسبب التوصيل الحراري الأسرع. ويمكن لمعدّات النقش الدقيقة على المعادن المزودة بقدرات التمرير المتعدد أن تحقّق نظريًّا أعماقًا أعمق، لكن هناك حدودًا عملية تمنع تلف المادة أو إجهاد المعدّة.
كيف تؤثر تركيبة المعدن في عمق النقش بالنسبة إلى السماكة؟
يؤثر نوع المعدن تأثيرًا كبيرًا في عمق النقش بغض النظر عن السماكة. ويحتاج الفولاذ المقاوم للصدأ إلى طاقة ليزر معتدلة، ويستجيب باستمرار عبر سماكات مختلفة. أما الألومنيوم والنحاس فيمتصان طاقة الليزر بكفاءة، لكنهما يبددان الحرارة بسرعة، ما يستدعي طاقة أعلى أو أوقات تعرّض أطول. وتستجيب التيتانيوم والبرونز بشكلٍ مشابه للفولاذ المقاوم للصدأ. وتشمل أنظمة تقنيات وضع العلامات على المعادن إعدادات مسبقة خاصة بكل مادة، تقوم تلقائيًّا بضبط معايير الليزر. وينبغي للمُشغلين اختبار عيّنات من كل سبيكة وسماكة لتحديد الإعدادات الأولية قبل بدء التشغيل الإنتاجي.
هل يمكن لمعدات نقش المعادن الدقيقة الحفاظ على عمقٍ ثابت عند العمل على مواد ذات سماكات متغيرة؟
نعم، تشمل معدات نقش المعادن الدقيقة الحديثة ميزات التركيز التلقائي وكشف السماكة. وتستخدم أنظمة معالجة المعادن بالليزر الليفي المتقدمة أجهزة استشعار ضوئية لقياس ارتفاع سطح المادة وضبط مسافة التركيز وقوة الليزر تلقائيًّا أثناء التشغيل. ويضمن ذلك ثبات عمق النقش حتى عند تغير سماكة المادة عبر الجزء. ولتحقيق هذا الثبات، يتطلب الأمر معايرة صحيحة للجهاز وإعدادًا جيّدًا للمادة، لكنه يلغي الحاجة إلى التدخل اليدوي لمجموعة سماكات مختلفة.
