


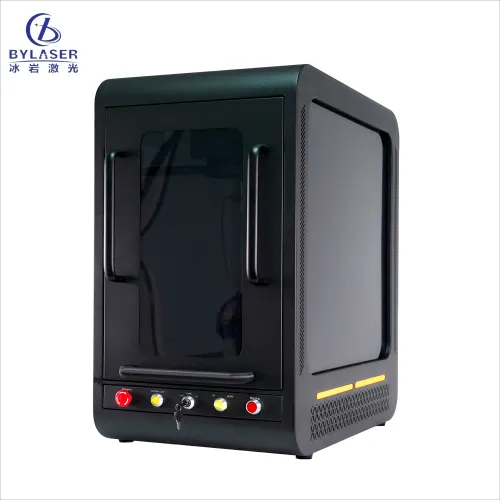
Espessura do metal é um dos fatores mais críticos que influenciam a profundidade da gravação ao utilizar um máquina de gravação a laser para metal . Compreender essa relação ajuda fabricantes, empresas e operadores industriais a otimizar seus processos de marcação, reduzir desperdício de material e obter resultados consistentes e de alta qualidade. A interação entre a espessura do material e a profundidade de penetração do laser determina se uma gravação será rasa e estética ou profunda e permanente.
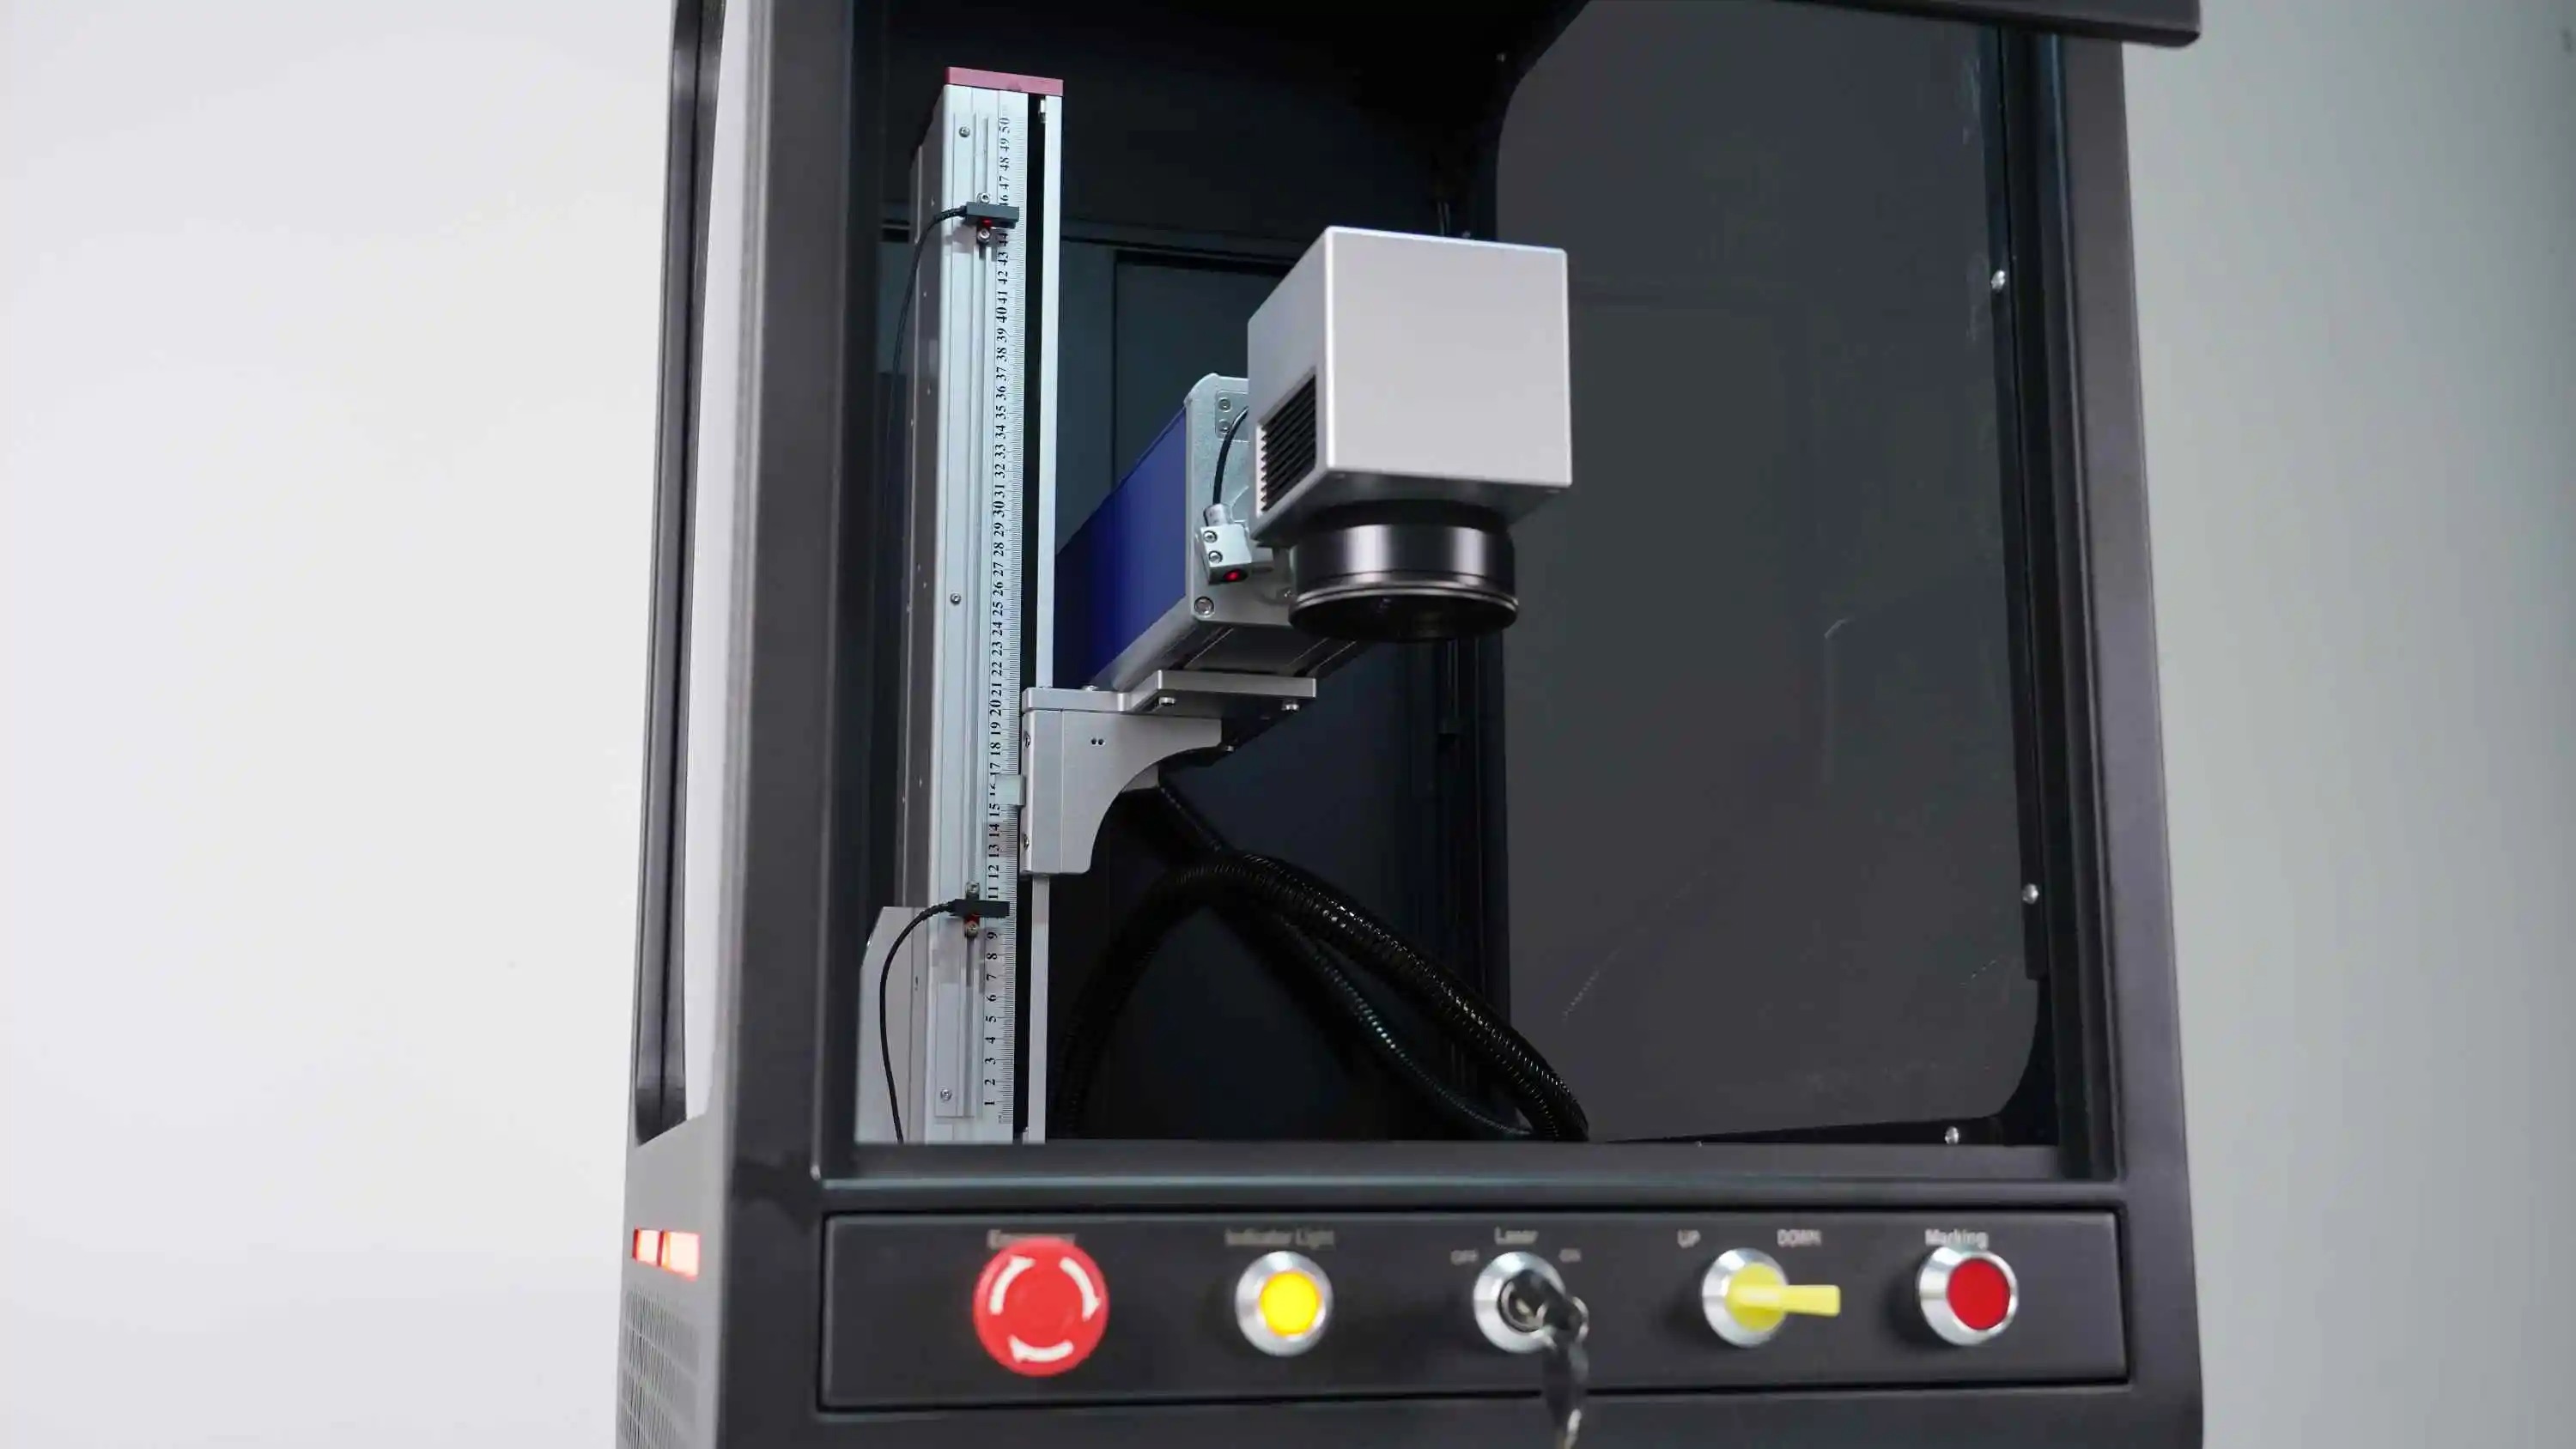
Ao trabalhar com tecnologia de marcação em metal, os engenheiros devem considerar como a energia do laser interage com a composição e a espessura do material. Metais mais espessos absorvem e distribuem a energia do laser de maneira diferente em comparação com materiais finos, o que afeta a intensidade, a consistência e a durabilidade da marcação. Equipamentos avançados de gravação precisa em metal incorporam controles sofisticados e sistemas de calibração para compensar essas variáveis, garantindo que a profundidade da gravação permaneça previsível e repetível em diferentes espessuras de metal e condições de superfície.
Como a Espessura do Metal Influencia a Absorção de Energia do Laser
Distribuição de Energia ao Longo da Profundidade do Material
A concentração de energia a laser depende fortemente da espessura do material. Quando um feixe a laser de fibra para processamento de metais atinge uma superfície metálica fina, a energia permanece concentrada em um pequeno volume, criando gravuras profundas e nítidas. À medida que a espessura do material aumenta, a mesma potência a laser se espalha por uma zona térmica maior, reduzindo a densidade de energia de pico em qualquer profundidade específica. Isso significa que metais mais espessos resistem naturalmente a gravuras mais profundas, a menos que a potência do laser ou o tempo de exposição aumente proporcionalmente.
A relação não é linear. Uma chapa metálica de 2 mm não exige o dobro da energia de uma chapa de 1 mm para atingir a mesma profundidade de gravação; exige significativamente mais energia devido à difusão térmica. A tecnologia de marcação de metais utiliza sistemas de retroalimentação em tempo real para monitorar e ajustar dinamicamente os parâmetros do laser, compensando variações de espessura e mantendo uma profundidade de gravação consistente em diferentes espessuras de material.
Condutividade Térmica e Dissipação de Calor
Diferentes metais conduzem calor a taxas drasticamente distintas. O alumínio e o cobre, por exemplo, dissipam o calor do laser muito mais rapidamente do que o aço inoxidável ou o titânio. Materiais mais espessos feitos de metais altamente condutores criam sumidouros térmicos maiores, removendo energia térmica da zona de gravação antes que o laser consiga atingir a profundidade desejada. Os equipamentos de gravação precisa em metal levam em conta essas propriedades térmicas específicas dos materiais, permitindo que os operadores ajustem a frequência do laser, a potência de saída e a velocidade de varredura com base nas combinações de tipo de metal e espessura.
Faixas ideais de espessura de metal para gravação precisa
Aplicações de gravação superficial
Metais finos entre 0,5 mm e 2 mm são ideais para marcação estética na superfície e gravuras rasas, nas quais uma profundidade de 0,1 mm a 0,5 mm é suficiente. Essa faixa oferece máxima flexibilidade para o processamento de metais com laser de fibra, pois o feixe laser penetra de forma consistente com configurações moderadas de potência. Materiais finos são comuns em aplicações decorativas, marcação de joias e identificação em componentes eletrônicos. A tecnologia de marcação de metais opera com maior confiabilidade nessa faixa de espessura, produzindo marcas nítidas e precisas com distorção térmica mínima ou danos ao material.
Aplicações de média profundidade e de alta resistência
Materiais com espessuras entre 2 mm e 6 mm suportam gravações de profundidade média, adequadas para identificação de peças, números de série e marcações funcionais que devem resistir ao desgaste mecânico ou a ambientes agressivos. Equipamentos de gravação em metal de precisão exigem potência a laser mais elevada e tempos de exposição mais longos para atingir uma profundidade significativa nessa faixa. Muitos fabricantes utilizam técnicas de gravação em múltiplas passagens, nas quais o feixe a laser traça repetidamente o mesmo padrão, aumentando progressivamente a profundidade da gravação. Essa abordagem funciona particularmente bem no processamento de metais com laser de fibra, pois as múltiplas passagens permitem atingir um equilíbrio térmico e reduzem o risco de deformação ou fissuração do material causado por uma única exposição de alta energia.
Parâmetros Críticos para o Controle da Profundidade da Gravação
Calibração da Potência e da Frequência do Laser
Uma máquina de gravação a laser para metais deve equilibrar a potência de saída com a espessura do material para evitar rachaduras na superfície ou penetração incompleta. Sistemas padrão de processamento de metais a laser de fibra fornecem potência entre 20 W e 100 W, sendo que máquinas de maior potência conseguem gravar profundamente em materiais mais espessos. O controle de frequência, medido em kHz, afeta a qualidade e a profundidade da marcação. Frequências mais baixas (20–50 kHz) produzem marcas mais profundas e agressivas, mas com padrões ondulados visíveis. Frequências mais altas (100–150 kHz) geram marcas mais finas e esteticamente agradáveis, com menor profundidade de gravação. Equipamentos de gravação precisa em metal permitem que os operadores selecionem a frequência com base nos requisitos da aplicação e na espessura do metal.
Otimização da velocidade de varredura e do tempo de permanência
A velocidade de varredura determina com que rapidez o feixe laser se desloca sobre a superfície do material. Velocidades de varredura mais lentas permitem que mais energia laser se concentre em cada ponto, aumentando a profundidade da gravação. Os sistemas de tecnologia para marcação em metal normalmente oferecem velocidades de varredura entre 500 mm/s e 7000 mm/s. Para metais finos, velocidades mais rápidas funcionam eficazmente, pois o material absorve a energia rapidamente. Materiais mais espessos exigem velocidades de varredura mais lentas para permitir tempo suficiente de interação entre o laser e o material. O tempo de permanência — duração em que o laser pausa em características específicas — correlaciona-se diretamente com a profundidade da gravação. Os operadores ajustam o tempo de permanência em microssegundos para afinar com precisão a profundidade em metais espessos ou termicamente condutores.
Estratégias de pulsos e de múltiplas passagens
Equipamentos modernos de gravação em metal com precisão suportam a entrega de laser pulsado, em que a energia é aplicada em rajadas controladas, em vez de saída contínua. A pulsação reduz a carga térmica total em materiais mais espessos, minimizando a distorção ao atingir a profundidade desejada de gravação. Para metais com espessura superior a 4 mm, a gravação em múltiplas passadas torna-se a abordagem padrão. O laser executa o padrão uma vez com potência reduzida, permitindo que o material se resfrie entre as passadas. Nas passadas subsequentes, a profundidade de gravação aumenta gradualmente. Esse método funciona excepcionalmente bem no processamento de metais com laser de fibra, pois a remoção acumulada de material ao longo de múltiplas passadas atinge a profundidade-alvo sem a tensão térmica associada a uma única passada.
Perguntas frequentes
Qual é a profundidade máxima de gravação alcançável em metais espessos?
A profundidade máxima de gravação depende da potência do laser, das propriedades do material e das especificações do equipamento. Uma máquina de gravação a laser de alta potência para metais (50 W ou superior) pode atingir profundidades de gravação de 0,5 mm a 1,5 mm em aço inoxidável com até 5 mm de espessura. O processamento a laser de fibra em alumínio pode alcançar uma profundidade de até 1 mm em espessuras semelhantes, devido à sua condutividade térmica mais rápida. Equipamentos de gravação metálica de precisão com capacidade de múltiplas passagens podem, teoricamente, atingir cortes mais profundos, mas existem limites práticos para evitar danos ao material ou sobrecarga do equipamento.
Como a composição do metal afeta a profundidade de gravação em relação à espessura?
O tipo de metal influencia significativamente a profundidade da gravação, independentemente da espessura. O aço inoxidável exige energia laser moderada e responde de forma previsível em diversas espessuras. O alumínio e o cobre absorvem eficientemente a energia laser, mas dissipam o calor rapidamente, exigindo potência mais elevada ou tempos de exposição mais longos. O titânio e o latão respondem de maneira semelhante ao aço inoxidável. Os sistemas de tecnologia para marcação de metais incluem predefinições específicas para cada material, que ajustam automaticamente os parâmetros do laser. Os operadores devem testar amostras de cada liga e combinação de espessura para estabelecer configurações-base antes das séries de produção.
Equipamentos de gravação precisa em metal conseguem manter profundidade consistente em materiais de espessura variável?
Sim, os equipamentos modernos de gravação precisa em metal incluem funções de foco automático e detecção de espessura. Sistemas avançados de processamento de metal a laser de fibra utilizam sensores ópticos para medir a altura da superfície do material e ajustar automaticamente a distância de foco e a potência do laser durante a operação. Isso garante que a profundidade da gravação permaneça constante, mesmo quando a espessura do material varia ao longo da peça. Alcançar essa consistência exige uma calibração adequada da máquina e uma preparação de material de qualidade, mas elimina a intervenção manual para diferentes faixas de espessura.
