


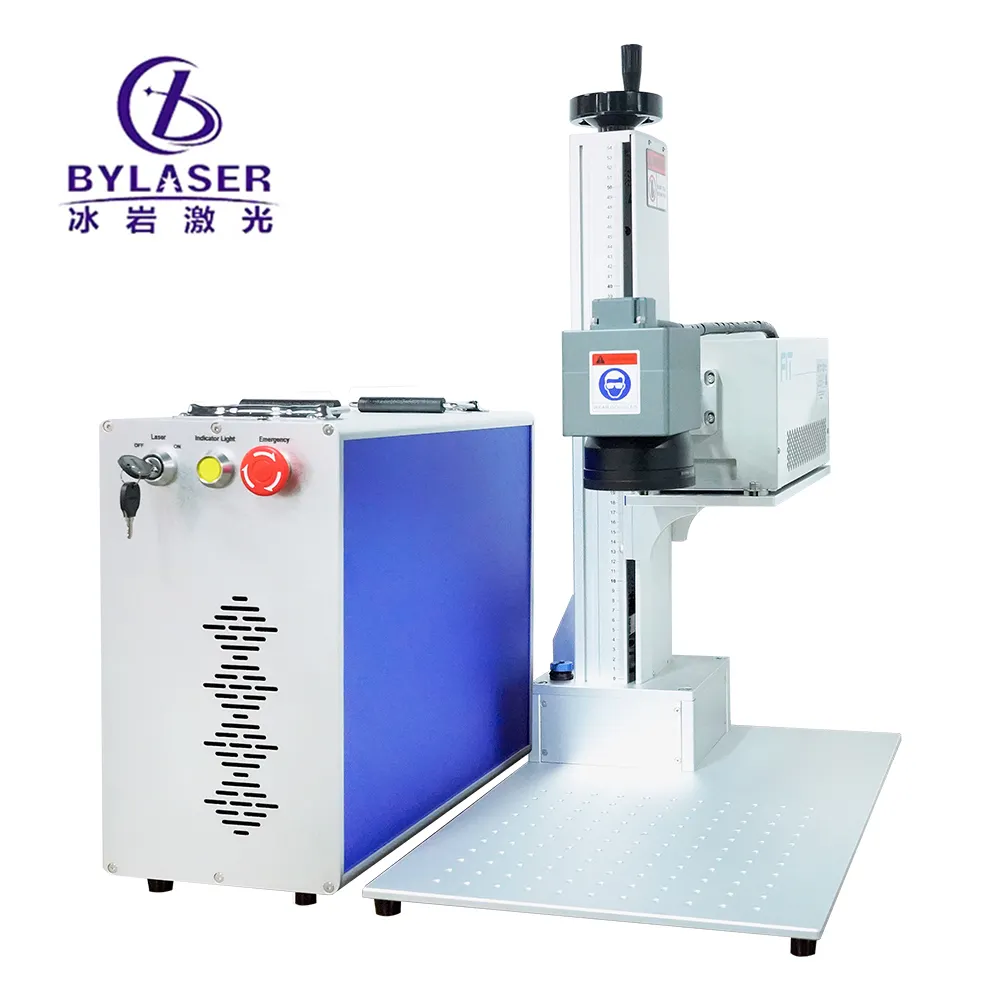
金属マーキング用途で高精度な結果を求める製造業者にとって、 金属用レーザー彫刻機 の深さ性能を理解することは不可欠です。実現可能な深さは、レーザー出力、波長、材質の組成、加工条件など、複数の要因に依存します。最新のファイバーレーザー金属加工技術により、表面への浅いマーキングから構造的な深い彫刻まで、制御された貫通深さが可能となり、高精度金属彫刻装置は産業現場において必要不可欠な設備となっています。
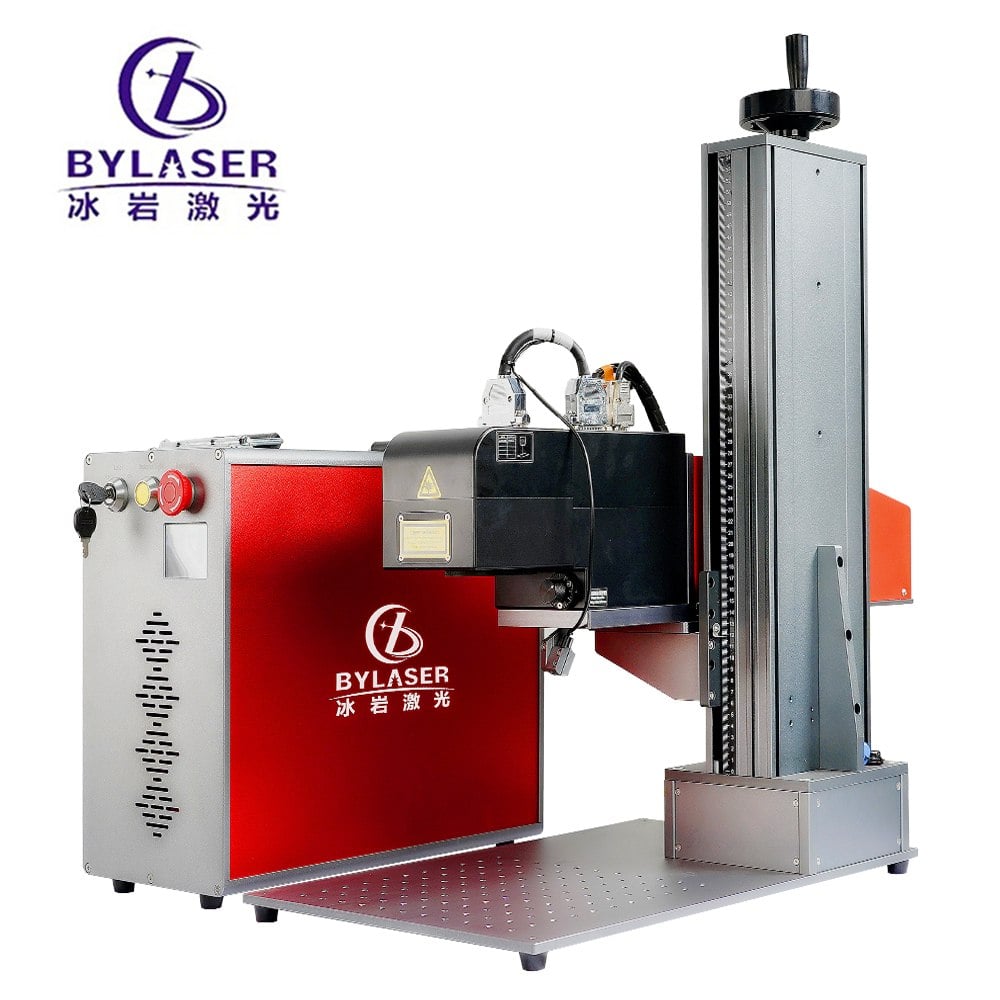
ファイバーレーザー技術の進化により、精密金属彫刻装置市場は大きく発展しました。これにより、製造業者はさまざまな金属基材に対して一貫した溝深さ制御を実現できるようになりました。ステンレス鋼、アルミニウム、銅、チタン合金など、各金属はレーザーエネルギーに対して異なる反応を示し、それぞれ特有の溝深さプロファイルが形成されます。こうした材料ごとの特性を理解することで、作業者は、材料の健全性を損なわず、不要な表面損傷を引き起こさずに、所望の結果を得られるよう、金属マーキング技術の設定を最適化できます。
一般的な溝の深さ範囲とレーザー出力の関係
表面マーキングと深彫り
金属用レーザー彫刻機は、標準的なファイバーレーザー金属加工設定を用いると、通常、表面に0.1~0.5ミリメートルの深さの印を付けることができます。このような浅い彫り深さは、外観が重要で構造的変化を必要としない、シリアル番号やロゴ、装飾模様の彫刻に最適です。一方、0.5~3ミリメートルの深い彫りには、より高いレーザー出力と同一領域への複数回照射(マルチパス彫刻)が必要です。
出力電力が貫通深度に与える影響
20ワットのファイバーレーザー金属加工装置では、アルミニウムや銅に対して1回の走査で通常0.3~0.8ミリメートルの深さのマーキングが可能です。30ワットまたは50ワット級の高精度金属彫刻装置にアップグレードすると、加工深度が大幅に向上し、1回の走査で1~2ミリメートルの彫刻が可能になります。産業用グレードの100ワットを超えるシステムでは、5ミリメートルを超える深さの加工も可能ですが、このような激しい加工は、単なる表面マーキングではなく、構造的な改変を要する特殊な用途に限定されます。
材質ごとの加工深度特性
軟質金属および反応性材料
アルミニウムや銅などの軟質金属は、レーザーエネルギーを効率よく吸収し、中程度のレーザー出力でも比較的深い貫通が可能です。これらの材料向けに設計された金属マーキング技術では、20~30ワットの装置で1~2ミリメートルの深さを実現できます。ただし、銅のような反応性の高い材料では、刻印部の端で酸化や熱変形が生じやすいため、過度な熱損傷を抑えながらクリーンで深い刻印を維持するには、パルス幅と周波数を慎重に制御する必要があります。
高硬度金属およびステンレス鋼の挙動
ステンレス鋼は、軟らかい金属と比較して同等の深さを得るためにより高いレーザー出力が必要となるため、産業用途では高出力仕様の精密金属彫刻装置が不可欠です。ステンレス鋼へのファイバーレーザー加工では、標準的な30ワットシステムで通常0.5~1.5ミリメートルの加工深さが得られます。ステンレス鋼の高い反射率と熱伝導率のため、浅く不完全な彫刻を防ぐには、波長吸収の最適化と照射時間(ドウェルタイム)の延長が求められます。
最大加工深さを制御する要因
レーザー波長と材料との相互作用
ファイバーレーザー装置は1064ナノメートルの波長で動作し、これはほとんどの金属に効率よく吸収されるため、エネルギーを制御して伝達できます。この金属マーキング技術の特徴により、高精度金属彫刻装置はエネルギーを直径20マイクロメートルという極めて小さなスポットに集束させ、最小限の表面積に最大のパワー密度を集中させることが可能です。また、金属基板の光学的性質がこの波長と異なる形で相互作用するため、同一の出力設定であっても、銅や真鍮ではチタンよりも深い刻印が得られる場合があります。
パルス幅、周波数、および冷却効果
パルス持続時間を短くして、エネルギーをマイクロ秒単位の極めて短い時間に集中させることで、周囲の材料への熱の拡散を最小限に抑え、深くてクリアな刻印が得られます。ファイバーレーザー金属加工装置は通常、20~200ナノ秒のパルス幅で動作し、熱的損傷を極力抑えながら高速で材料を除去できます。一方、パルス持続時間を長くしたり、高周波で連続刻印を行ったりすると、熱が蓄積しやすくなり、特に熱に弱い用途では刻印の深さにばらつきが出たり、熱による歪みが生じる可能性があります。
速度設定と材料除去速度
彫刻速度は直接的に深さに影響します。スキャン速度が遅いほど、レーザーと材料との相互作用時間が長くなり、より深い貫通が得られます。金属用のレーザー彫刻機で、秒間50ミリメートルで動作する場合の刻印は、同じ装置を秒間10ミリメートルで動作させた場合よりも浅くなります。作業者は、生産効率という要件と、最大深さという目標との間でバランスを取る必要があります。なぜなら、両者はしばしば相反するからです。
実用的な深さ最適化手法
マルチパス彫刻戦略
単一パスでは達成できない深さを実現するには、同一領域にレーザーを複数回照射し、段階的に彫刻の深さを増していきます。この金属マーキング技術は、高精度な金属彫刻装置のソフトウェアによって支えられており、周囲の材料を熱的に損傷させることなく、制御された深さの積層が可能です。ステンレス鋼の場合、30Wファイバーレーザーによる金属加工で3~5回の照射により、2~3ミリメートルの深さを達成できます。これは、遠方からも視認性が必要なロゴや識別番号の刻印に特に有効です。
一定の深さを実現するためのパラメーター調整
現代の高精度金属彫刻装置では、出力パーセンテージ、パルス周波数、スキャン速度、フォーカスオフセットなどのパラメーターを調整でき、これらすべてが最終的な彫刻深さに影響を与えます。量産開始前に試験用サンプル材で実施するテストにより、ロット間での深さの一貫性を確保できます。最適なフォーカス距離(通常は材料表面から0~2ミリメートルの範囲)を維持することが極めて重要です。フォーカスがずれたビームでは、浅く広いマーキングとなり、深さの制御精度が低下します。
よくある質問
ファイバーレーザーによる金属加工で、ステンレス鋼を1パスでどれだけ深くマーキングできるでしょうか?
一般的な20~50ワット級のファイバーレーザー金属加工装置では、出力やパルス設定によって異なりますが、ステンレス鋼に対して1パスで0.5~1.5ミリメートル程度の彫刻深さが得られます。さらに深い彫刻を実現するには、複数パス加工や100ワットを超える高出力装置が必要であり、用途に応じた高精度金属彫刻装置の選定が、産業現場における要件を満たす上で極めて重要です。
金属用レーザー彫刻機は、曲面や凹凸のある表面でも均一な深さを実現できますか?
不均一な表面で均一な深さを維持することは、高度な精密金属彫刻装置であっても困難です。これは、焦点距離の変動によってレーザーのエネルギー密度が変化するためです。3次元ファイバーレーザー金属加工システムでは、ダイナミックフォーカス補正機能により表面の凹凸に対してある程度の補償が可能ですが、きわめて曲率の大きい部品ではわずかな深さのばらつきが避けられません。
金属マーキング技術で達成可能な最大深さに最も影響を与える要因は何ですか?
レーザー出力、材料組成、パルス幅、走査速度、焦点精度が、達成可能な最大深さを総合的に決定します。これらの要因のうち、レーザー出力が深さ性能に最も直接的な影響を与えますが、材料の熱的性質および光学的吸収特性も、精密金属彫刻装置の性能に対して二次的ではあるものの重要な影響を及ぼします。
