


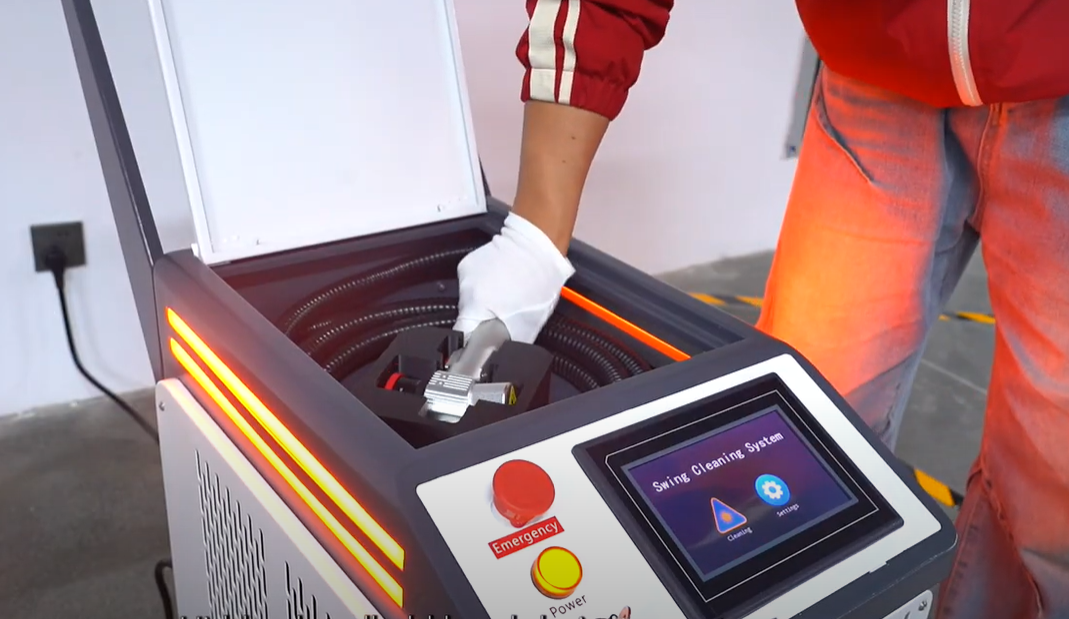
最適な結果を達成するには、 金属用レーザー彫刻機 機器の設定、材料の特性、および求められる出力品質の関係を正しく理解することが必要です。金属表面は、他の材料と比べて反射率や熱伝導率が高く、また表面状態も多様であるため、特有の課題を伴います。ステンレス鋼、アルミニウム、銅、チタンのいずれを加工する場合でも、一貫性と高品質な彫刻を実現するとともに、装置の寿命延長と生産効率の向上を図るための基本的な最適化原則は共通しています。
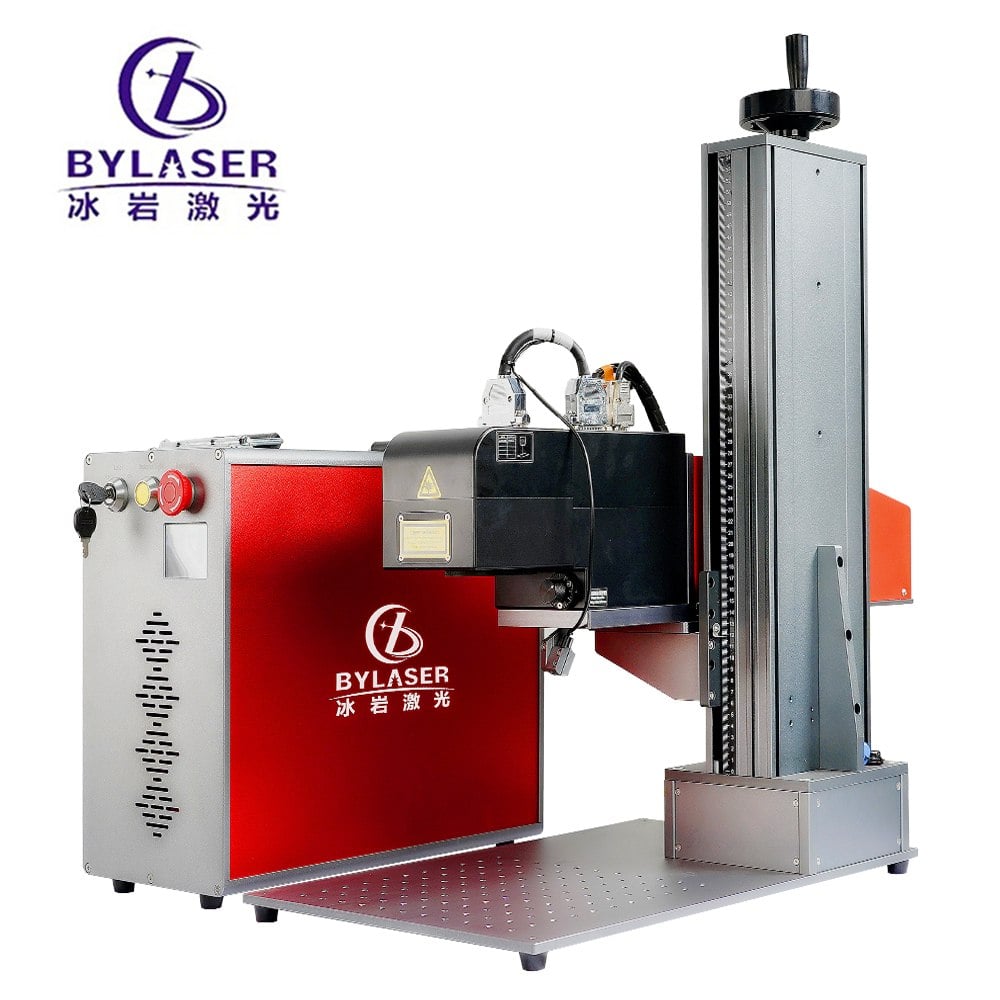
成功した金属マーキング技術の導入の基盤は、ご使用の特定の装置の性能と、対象材料がレーザーエネルギーに対してどのように反応するかを理解することにあります。ファイバーレーザー金属加工システムは他の種類のレーザーとは異なる方式で動作し、金属表面を蒸発または溶融させて永久的なマーキングを形成するために、高密度のエネルギーを照射します。成功の鍵は、使用する金属の種類や希望するマーキングの深さに応じて、出力レベル、パルス周波数、スキャン速度、焦点深度を適切に調整することにあります。これにより、精密な金属彫刻装置が量産工程においても安定して高い性能を発揮します。
金属表面の特性とレーザーとの相互作用の理解
金属の特性が彫刻性能に与える影響
異なる金属は、それぞれ固有の物理的・熱的特性により、レーザーエネルギーに対して異なる反応を示します。たとえばアルミニウムや銅はレーザー光の大部分を反射するため、ステンレス鋼(より多くのエネルギーを吸収)と比較して、より高い出力設定が必要になります。金属用レーザー彫刻機はこうした差異を考慮する必要があります。そうでなければ、浅い刻印、深さのばらつき、あるいは表面への損傷といった問題が生じかねません。溶融点、熱伝導率、表面の酸化状態を理解することで、オペレーターはファイバーレーザーによる金属加工時に各材料がどのように振る舞うかを予測できます。
彫刻中の温度管理
金属は熱を効率よく伝導するため、レーザーエネルギーが意図した彫刻領域を超えて拡散します。放熱対策を講じずに高出力で金属用レーザー彫刻機を運用すると、熱の蓄積により薄板ワークピースが変形したり、周辺部が損傷したりする恐れがあります。戦略的な冷却間隔の設定、制御されたパルスパターン、適切なスキャン速度によって、温度上昇を抑制できます。ファイバーレーザーによる金属加工システムでは、特に薄肉部品や精度が求められる部品など、熱応力が問題となる場合に、彫刻ごとに金属が冷却できるよう、間欠的な運転スケジュールを採用することが有効です。
金属彫刻向け機械設定の最適化
出力レベルとパルス周波数の設定
パワー設定は、金属マーキング技術の効果を左右する基盤となります。保守的なパワー値から始め、段階的に上げていくことで、過度な蒸発や材質の変形を抑えつつ、明瞭で読みやすいマーキングを実現するための最低限のパワーを見つけることができます。高精度な金属彫刻装置の多くは、金属の種類や希望するマーキングの深さに応じて、最大出力の20~80%の範囲で効果的に動作します。パルス周波数はマーキング品質に影響を与え、高い周波数では熱による損傷が少なく滑らかなマーキングが得られ、低い周波数ではより深いマーキングが可能ですが、表面が荒くなる可能性があります。
本番の加工パラメータを確定する前に、必ず試験加工を行ってください。実際のワークピースと同じ材質の端材にテストマーキングを行い、出力(パワー)と周波数の設定を段階的に変えて試行します。望ましいマーキングの深さ、色の均一性、表面仕上げが得られる設定の組み合わせを記録しておきます。この体系的なアプローチにより、時間と材料の無駄を削減でき、金属用レーザー刻印機による再現性の高い加工結果を確実に得られます。ファイバーレーザー金属加工装置は、設計された出力範囲内で運用される場合に最も安定した性能を発揮します。極端な設定(上限または下限付近)では、むしろ一貫性が低下する傾向があります。
スキャン速度と焦点深度の調整
スキャン速度は、レーザー光束が金属表面を移動する速さを決定し、直接的にマーキングの深さと鮮明さに影響を与えます。スキャン速度を遅くすると、各ポイントに作用するレーザーエネルギー量が増え、より深いマーキングが可能になりますが、熱による歪みが生じる可能性があります。逆に、高速でスキャンすると、熱的影響を最小限に抑えつつ、より薄いマーキングが得られます。高精度金属彫刻装置には、材質の厚さや希望するマーキング特性に応じて調整可能な速度制御機能が備わっています。多くのオペレーターは、中程度のスキャン速度と適切な出力レベルを組み合わせることで、マーキング品質と生産効率の両方を最適にバランスさせられると実感しています。
フォーカス深度とは、レーザー光束が金属表面にどれだけ正確に集中するかを示す指標です。最適なフォーカスを維持することで、加工物のすべての部分に均一なレーザーエネルギーが供給され、エングレービング領域全体で均一なマーキング外観が得られます。お使いの金属用レーザー刻印機にオートフォーカス機能が搭載されている場合はそれを活用し、各ロットの加工開始前に手動でフォーカス確認を行うことを推奨します。金属マーキング技術は、焦点位置が金属表面と一致するか、わずかにその下方にある場合に最も高い性能を発揮します。これによりエネルギー密度とマーキングの鮮明さが最大化されます。フォーカスのずれは、ファイバーレーザーによる金属加工において結果のばらつきを生じる最も一般的な原因の一つです。
材質別の戦略とベストプラクティス
ステンレス鋼および軟鋼の加工
ステンレス鋼は、産業界で広く使われており、レーザーとの相互作用特性に優れているため、最も一般的にレーザー刻印される金属の一つです。レーザーエネルギーを効率よく吸収し、中程度の出力設定でも、クリアで耐久性のある刻印が得られます。ステンレス鋼へのレーザー刻印機の最適化を行う際は、出力を30~50%、スキャン速度を中速で開始し、結果を確認してください。この金属マーキング技術では、酸化によって特徴的な暗色のマークが形成され、特に鏡面仕上げの表面では目立ちます。ステンレス鋼の刻印作業中は、金属煙や粉塵が発生するため、十分な換気を確保してください。
軟鋼はステンレス鋼と同様の挙動を示しますが、同等の刻印深さを得るには若干低い出力設定が必要になる場合があります。錆や表面の酸化膜は刻印品質に悪影響を及ぼすため、刻印前に表面を清掃すると、刻印の一貫性が大幅に向上します。精密金属彫刻装置は、初期の設定パラメーターを適切に調整すれば、量産工程においても軟鋼への高品質な刻印が可能です。軟鋼への刻印はコントラストが明瞭で、読みやすさと耐久性が求められる用途に最適です。
反射性金属および特殊合金の取り扱い
アルミニウムや銅は反射率が高いため、レーザー光を跳ね返しやすく、マーキング効率が低下するという特有の課題があります。金属用レーザー彫刻機では、このような反射性金属を加工する際に、通常、最大出力の60~80%程度の高い出力で動作させる必要があります。一部のファイバーレーザー金属加工装置には、反射率を低減し、エネルギー吸収率を向上させるための特殊コーティングや表面処理が施されています。アルミニウムのマーキングを行う際には、無処理のアルミニウムよりもレーザー吸収性が優れた陽極酸化処理(アノダイズ)表面を検討するとよいでしょう。これにより、よりクリーンなマーキングが得られ、必要な出力を抑えられます。
チタンやニッケル系超合金などの特殊合金は、一般的な構造用金属と比べて熱伝導性が異なるため、加工条件の微調整が重要です。未知の合金を扱う際には、試し刻印を実施することが不可欠です。というのも、金属へのマーキング技術の反応は合金の種類によって大きく異なるからです。高精度金属刻印装置は、通常、チタンに対して中~高出力設定・低速スキャン速度で良好な性能を発揮し、航空宇宙機器や医療機器などに求められる高コントラストの刻印を実現します。各合金種別ごとの最適条件を記録し、今後の生産作業を効率化するための参照ライブラリを構築してください。
長期的な性能維持のための保守および装置管理
レンズの清掃と光学系のメンテナンス
金属のレーザー彫刻では、微粒子や煙が発生し、それが徐々にレーザー彫刻機(金属用)内部の光学部品に付着します。汚れたレンズはビームの集光性能とエネルギー透過率を低下させ、結果として印字品質が劣化し、補償のために出力を上げる必要が生じます。高頻度で使用する場合は、通常週1回程度の定期的な清掃を実施してください。その際は、専用のレンズクリーニング液と柔らかく繊維くずの出ない清掃材をご使用ください。また、傷ついたり破損した光学部品は性能に大きく影響するため、速やかに交換してください。ファイバーレーザーによる金属加工システムは、光学系が清潔で無傷の状態を保っているときに最も高い性能を発揮します。
レンズだけでなく、ミラー、ビームパス、集光部品も定期的に汚染や位置ずれがないか点検してください。多くのオペレーターは、部品の清掃や保守を行った日時を記録するメンテナンスログを導入しており、これにより予知保全のスケジュールを立てやすくなります。精密金属彫刻装置は、光学系に適切なケアが施されることで、長年にわたり安定した出力を維持できます。予防保全への投資は、ダウンタイムの削減と装置寿命の延長につながり、結果としてレーザー設備への投資対効果を高めます。
冷却システムの最適化
ファイバーレーザー金属加工装置は、運転中に多量の熱を発生するため、性能の安定性を保ち、内部部品への熱損傷を防ぐために効果的な冷却が不可欠です。最新の高精度金属マーキング装置の多くには、水冷または空冷システムが搭載されており、これらは定期的な監視と保守が必要です。冷却液の量を定期的に確認し、循環ポンプが正常に作動していることを確認するとともに、冷却パイプに詰まりがないか点検してください。多くのレーザー装置には温度監視表示機能があり、冷却性能の低下を検知するとオペレーターに警告を発します。これにより、装置の故障が発生する前に保守作業を実施できます。
よくある質問
どの金属マーキング技術が最も耐久性の高いマーキングを実現しますか?
ファイバーレーザーによる金属加工は、表面の蒸発および酸化によって永久的なマーキングを実現するため、機械式やインクを用いたマーキング手法よりも優れています。このマーキングは金属表面と一体となり、退色・摩耗・環境要因への影響に強く耐えます。ファイバーレーザー技術を活用した高精度金属彫刻装置で作成されるマーキングは、部品の寿命にわたって持続し、航空宇宙・自動車・医療機器産業における永久識別要件を満たします。
金属へのレーザー彫刻機使用時に熱損傷を防ぐにはどうすればよいですか?
レーザーエネルギーが意図したマーキング範囲を超えて、不要な溶融、変形、変色を引き起こすことで生じる熱的損傷です。これを防ぐには、必要な最低限の出力設定を用いること、適切なスキャン速度を維持すること、エングレービング間で冷却時間を設けること、およびレンズの焦点を最適に合わせることが重要です。ファイバーレーザー金属加工装置は、過剰な熱の蓄積を抑えつつエネルギーを効率的に照射できるパルス動作に対応しています。本番生産に入る前に、試験用の余材で条件を確認することで、対象ワークピースに最適な加工パラメーターを確立できます。
