


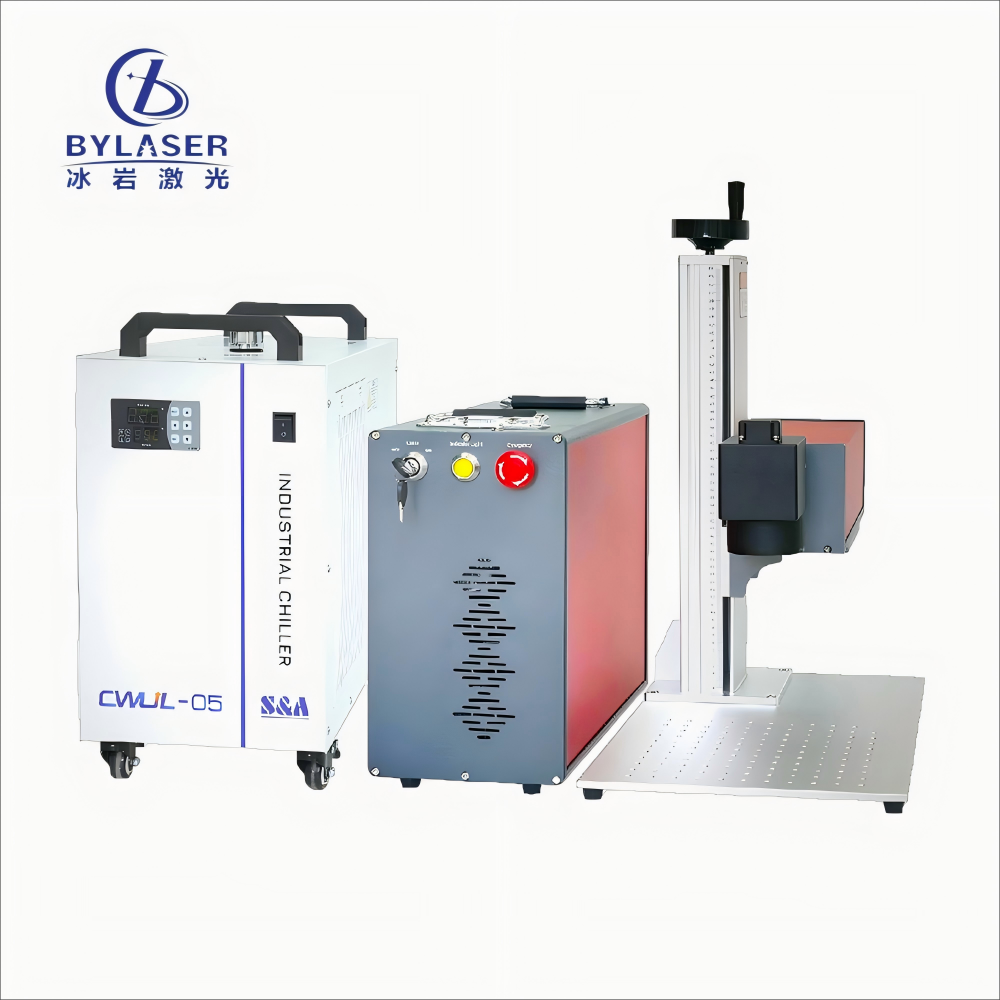
レーザー彫刻機の適切な保守・メンテナンスは、稼働性能の維持、装置寿命の最大化、および産業用レーザー技術への投資保護にとって極めて重要です。CO2レーザー彫刻システムを運用している場合でも、ファイバーレーザーによるマーキング装置を導入している場合でも、定期的かつ一貫した保守ルーティンを確立することで、高額なダウンタイムを防ぎ、出力品質の一貫性を確保できます。多くの現場担当者は、保守作業が生産性や、過酷な生産スケジュール下でのレーザー彫刻機の信頼性に直接影響することを十分に認識していません。
産業用レーザー切断における長期的な成功と レーザー彫刻機 システムの保守には、使用する機器の種類に応じた具体的な保守要件を理解することが不可欠です。CO₂レーザー彫刻、ファイバーレーザー印字、産業用レーザー切断など、それぞれのレーザー技術は、異なる熱的・機械的負荷条件下で動作します。本ガイドでは、機器の寿命を延ばし、加工精度を維持し、予期せぬ修理費用を抑えるための実践的な保守対策を解説します。
毎日の保守および週次の保守作業
光学系の清掃と点検
CO₂レーザー彫刻装置およびファイバーレーザー印字装置は、いずれも光学部品(レンズやミラー)の清浄度に大きく依存しており、その性能が最大限に発揮されるためには、これらの部品が常に清潔である必要があります。ホコリや加工材の残渣、空気中の微粒子などがレンズやミラー表面に付着すると、レーザー光束の品質や切断深度が低下します。光学系の光路およびレンズ表面を毎日目視点検することで、性能劣化を招く前に早期に汚染を発見できます。清掃には、レーザー用光学部品専用に開発された、繊維くずが出ないクロスと承認済みの光学系クリーニング液をご使用ください。紙タオルや汎用の洗浄剤は、精密な光学面を傷つける恐れがあるため、絶対に使用しないでください。
産業用レーザー切断装置では、鏡やレンズを適切な手順で週1回の徹底的な清掃を行うことで、切断品質のばらつきを抑え、ビームの広がりを防ぐことができます。レーザー彫刻機の光学系を適切に保守管理すれば、焦点精度と出力パワーが維持され、装置の寿命を直接延ばすことができます。清掃用品は専用のキットに収納し、作業の一貫性を保ち、工場内の他の材料との混入・汚染を防ぎましょう。
エアーアシストおよび冷却システムの点検
CO2レーザー彫刻機およびファイバーレーザー印字装置に搭載されたエアアシストシステムは、切断部の切り屑を除去し、再付着を防ぎます。エア供給ラインおよびノズルの詰まり、漏れ、接続不良などによりアシスト効果が低下しないよう、週1回の点検を行ってください。エアシステムに不具合があると、レーザー彫刻機が過剰な負荷で動作するため、熱負荷が増大し、部品の摩耗が早まります。圧力計の状態を確認し、メーカー指定の通りにエアフィルターを清掃または交換して、システムの正常な機能を維持してください。
産業用レーザー切断装置の冷却システムは、生産中は連続運転します。冷却液の量を週1回点検し、ホースに亀裂、膨張、漏れがないか目視で確認することで、レーザー管や固体素子への熱的損傷を防ぎます。使用しているレーザー彫刻機の機種に応じたメーカー推奨周期で冷却液を交換し、冷却ジャケット内の熱的安定性および腐食防止を確保してください。
月次および季節ごとの保守手順
機械的アライメントとベルト張力
月1回のアライメント点検により、CO₂レーザー彫刻、ファイバーレーザー刻印、産業用レーザー切断などの加工において、レーザー光路が正確に保たれ、加工品質が維持されます。設備の取扱説明書に従い、高精度のアライメント工具を用いてミラーおよびレンズの位置を確認してください。振動や温度変化による熱サイクルの影響で、徐々にアライメントがずれていくことがあります。適切なアライメントは、出力設定を無理に上げて補正する必要がなく、結果として装置の劣化を早めることなく、すべてのレーザー彫刻機が安定した加工結果を継続して出力することを保証します。
X-Yガントリーシステムにおけるドライブベルトおよびプーリーは、常時負荷を受け続けています。月1回の点検で、ベルトのほつれ、張力の低下、あるいは摩耗パターンを早期に発見し、位置決め精度の低下を防ぎます。ベルト張力はメーカー指定値に調整し、目視で明らかな摩耗が確認されたベルトは、生産中に突然断裂する前に交換してください。適切な張力が保たれた機械システムは、ステッピングモーターへの負荷を軽減し、レーザー彫刻機の使用寿命を延ばします。
電気接続部および冷却液の分析
レーザー彫刻機システムのすべての電気コネクタ、端子台、ケーブルストレインリリーフを毎月点検することで、断続的な故障や安全上の危険を未然に防げます。腐食、緩み、酸化などにより電圧降下が生じ、レーザー出力が低下したり、ファイバーレーザーによるマーキング精度が不安定になったりする場合があります。適切な電気用コンタクトクリーナーで接続部を清掃し、再組み立て前に確実に固定されていることを確認してください。
産業用レーザー切断装置およびCO2レーザー彫刻装置向けの季節ごとの冷却液分析により、pHの変動、細菌の増殖、異物混入などの問題を早期に特定できます。これらは冷却性能の劣化を招きます。多くの施設では、使用頻度や環境条件に応じて、冷却液を3~6か月ごとに検査し、年1回全面的に交換しています。新品の冷却液を使用することで、レーザー彫刻機が安定した運転温度を維持し、内部腐食を防ぎ、部品の寿命を延ばすことができます。
予防的交換およびシステムのアップグレード
レーザー管および光源の寿命
CO2レーザー彫刻用チューブは、出力パワーが顕著に低下し始めるまでの有効稼働時間として通常2,000~5,000時間です。ファイバーレーザー打刻用光源は、適切な保守と冷却が行われていれば、一般的に25,000~50,000時間の寿命があります。レーザー彫刻機の累積稼働時間を記録することで、予知保全の計画が可能になります。つまり、故障する前にチューブを交換することで、作業中の停止や品質の劣化を未然に防ぐことができます。産業用レーザー切断装置では、カレンダーに基づく交換ではなく、実際の使用状況に応じた交換スケジュールを設定することが推奨されます。
電源モジュール、ステッパードライバー、チラー装置も、それぞれ定められた寿命および交換時期があります。レーザー彫刻機で定期的に試し切りを行い、出力電力の変化傾向を監視することで、部品が寿命に近づいていることを早期に把握できます。老朽化した電子部品を予防的に交換することで、重大な故障を未然に防ぎ、製品のライフサイクル全体を通じて、ファイバーレーザーによるマーキング品質や産業用レーザー切断の深さを安定して維持できます。
フィルターおよび冷却液の交換周期
エアフィルター、冷却液フィルター、インラインストレーナーは、CO2レーザー彫刻装置およびファイバーレーザーによるマーキング装置において、システム内の清浄性や冷却効率を損なう異物を蓄積します。作業環境および取扱説明書に記載されたフィルターに関する推奨事項を踏まえ、レーザー彫刻機のフィルター点検・交換を原則として四半期ごとに行うよう体制を整えてください。詰まったフィルターは、関連部品に過剰な負荷をかけ、発熱量の増加や電気・光学系部品の摩耗加速を招きます。
予防的な冷却液交換により、冷却システムの寿命が延び、産業用レーザー切断アプリケーションにおける熱的安定性が維持されます。多くのオペレーターは、6か月ごとに冷却液の25~50%を交換し、年1回は全量交換を行っています。このような段階的な交換戦略は、汚染管理とコスト効率の両立を図りながら、レーザー彫刻機を1年を通して最適な状態で稼働させ続けます。
よくある質問
CO2レーザー彫刻装置の光学部品は、どのくらいの頻度で清掃すればよいですか?
光学部品については、毎日の目視点検に加え、週1回の詳細な清掃を行うことで、CO2レーザー彫刻装置のビーム品質と切断性能を一貫して確保できます。粉塵が多い環境では、出力低下やビームの広がり(ビーム・ダイバージェンス)を防ぎ、レーザー彫刻機による切断精度の劣化を未然に防ぐため、さらに頻繁な清掃が必要になる場合があります。
ファイバーレーザーのマーキング光源を交換する必要があるサインとは?
電気的入力が安定しているにもかかわらず出力パワーが低下する、以前と同等の刻印深度やコントラストが得られなくなる、あるいは推奨運転時間の上限に近づいている——こうした兆候はすべて、ファイバーレーザー刻印光源が寿命に近づいていることを示しています。レーザー彫刻機で定期的に試験刻印を行い、これらの指標をモニタリングすることで、完全な故障による生産スケジュールの中断を未然に防ぎ、適切な時期に交換できます。
産業用レーザー切断装置の保守は、加工品質の劣化を防ぐことができますか?
はい。光学系のアライメント、冷却液の品質、エアーアシスト機能、電気接続部の定期的な点検・整備を継続的に行うことで、産業用レーザー切断装置における切断面の品質および材料貫通の一貫性を直接的に維持できます。レーザー彫刻機の予防保全により、加工精度が保たれ、全システムの再キャリブレーションが必要となるまでの期間が延長され、生産稼働時間の最大化につながります。
