


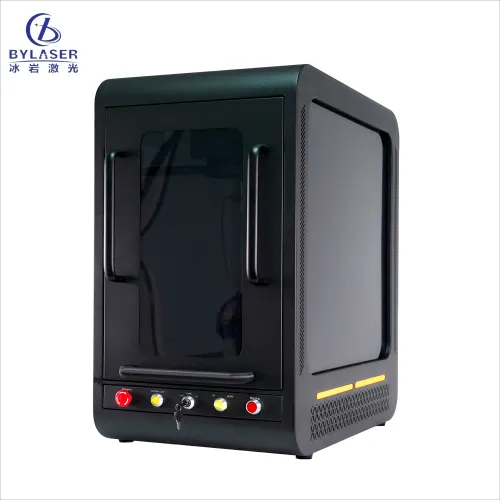
レーザー加工において、最も重要な要因の一つです。 金属用レーザー彫刻機 この関係性を理解することで、製造業者や企業、産業現場のオペレーターはマーキング工程を最適化し、材料のロスを削減し、一貫性と高品質を確保できます。素材の板厚とレーザーの浸透深さとの相互作用によって、彫刻が表面的な装飾的仕上げになるか、あるいは深く入り込んだ耐久性のある仕上げになるかが決まります。
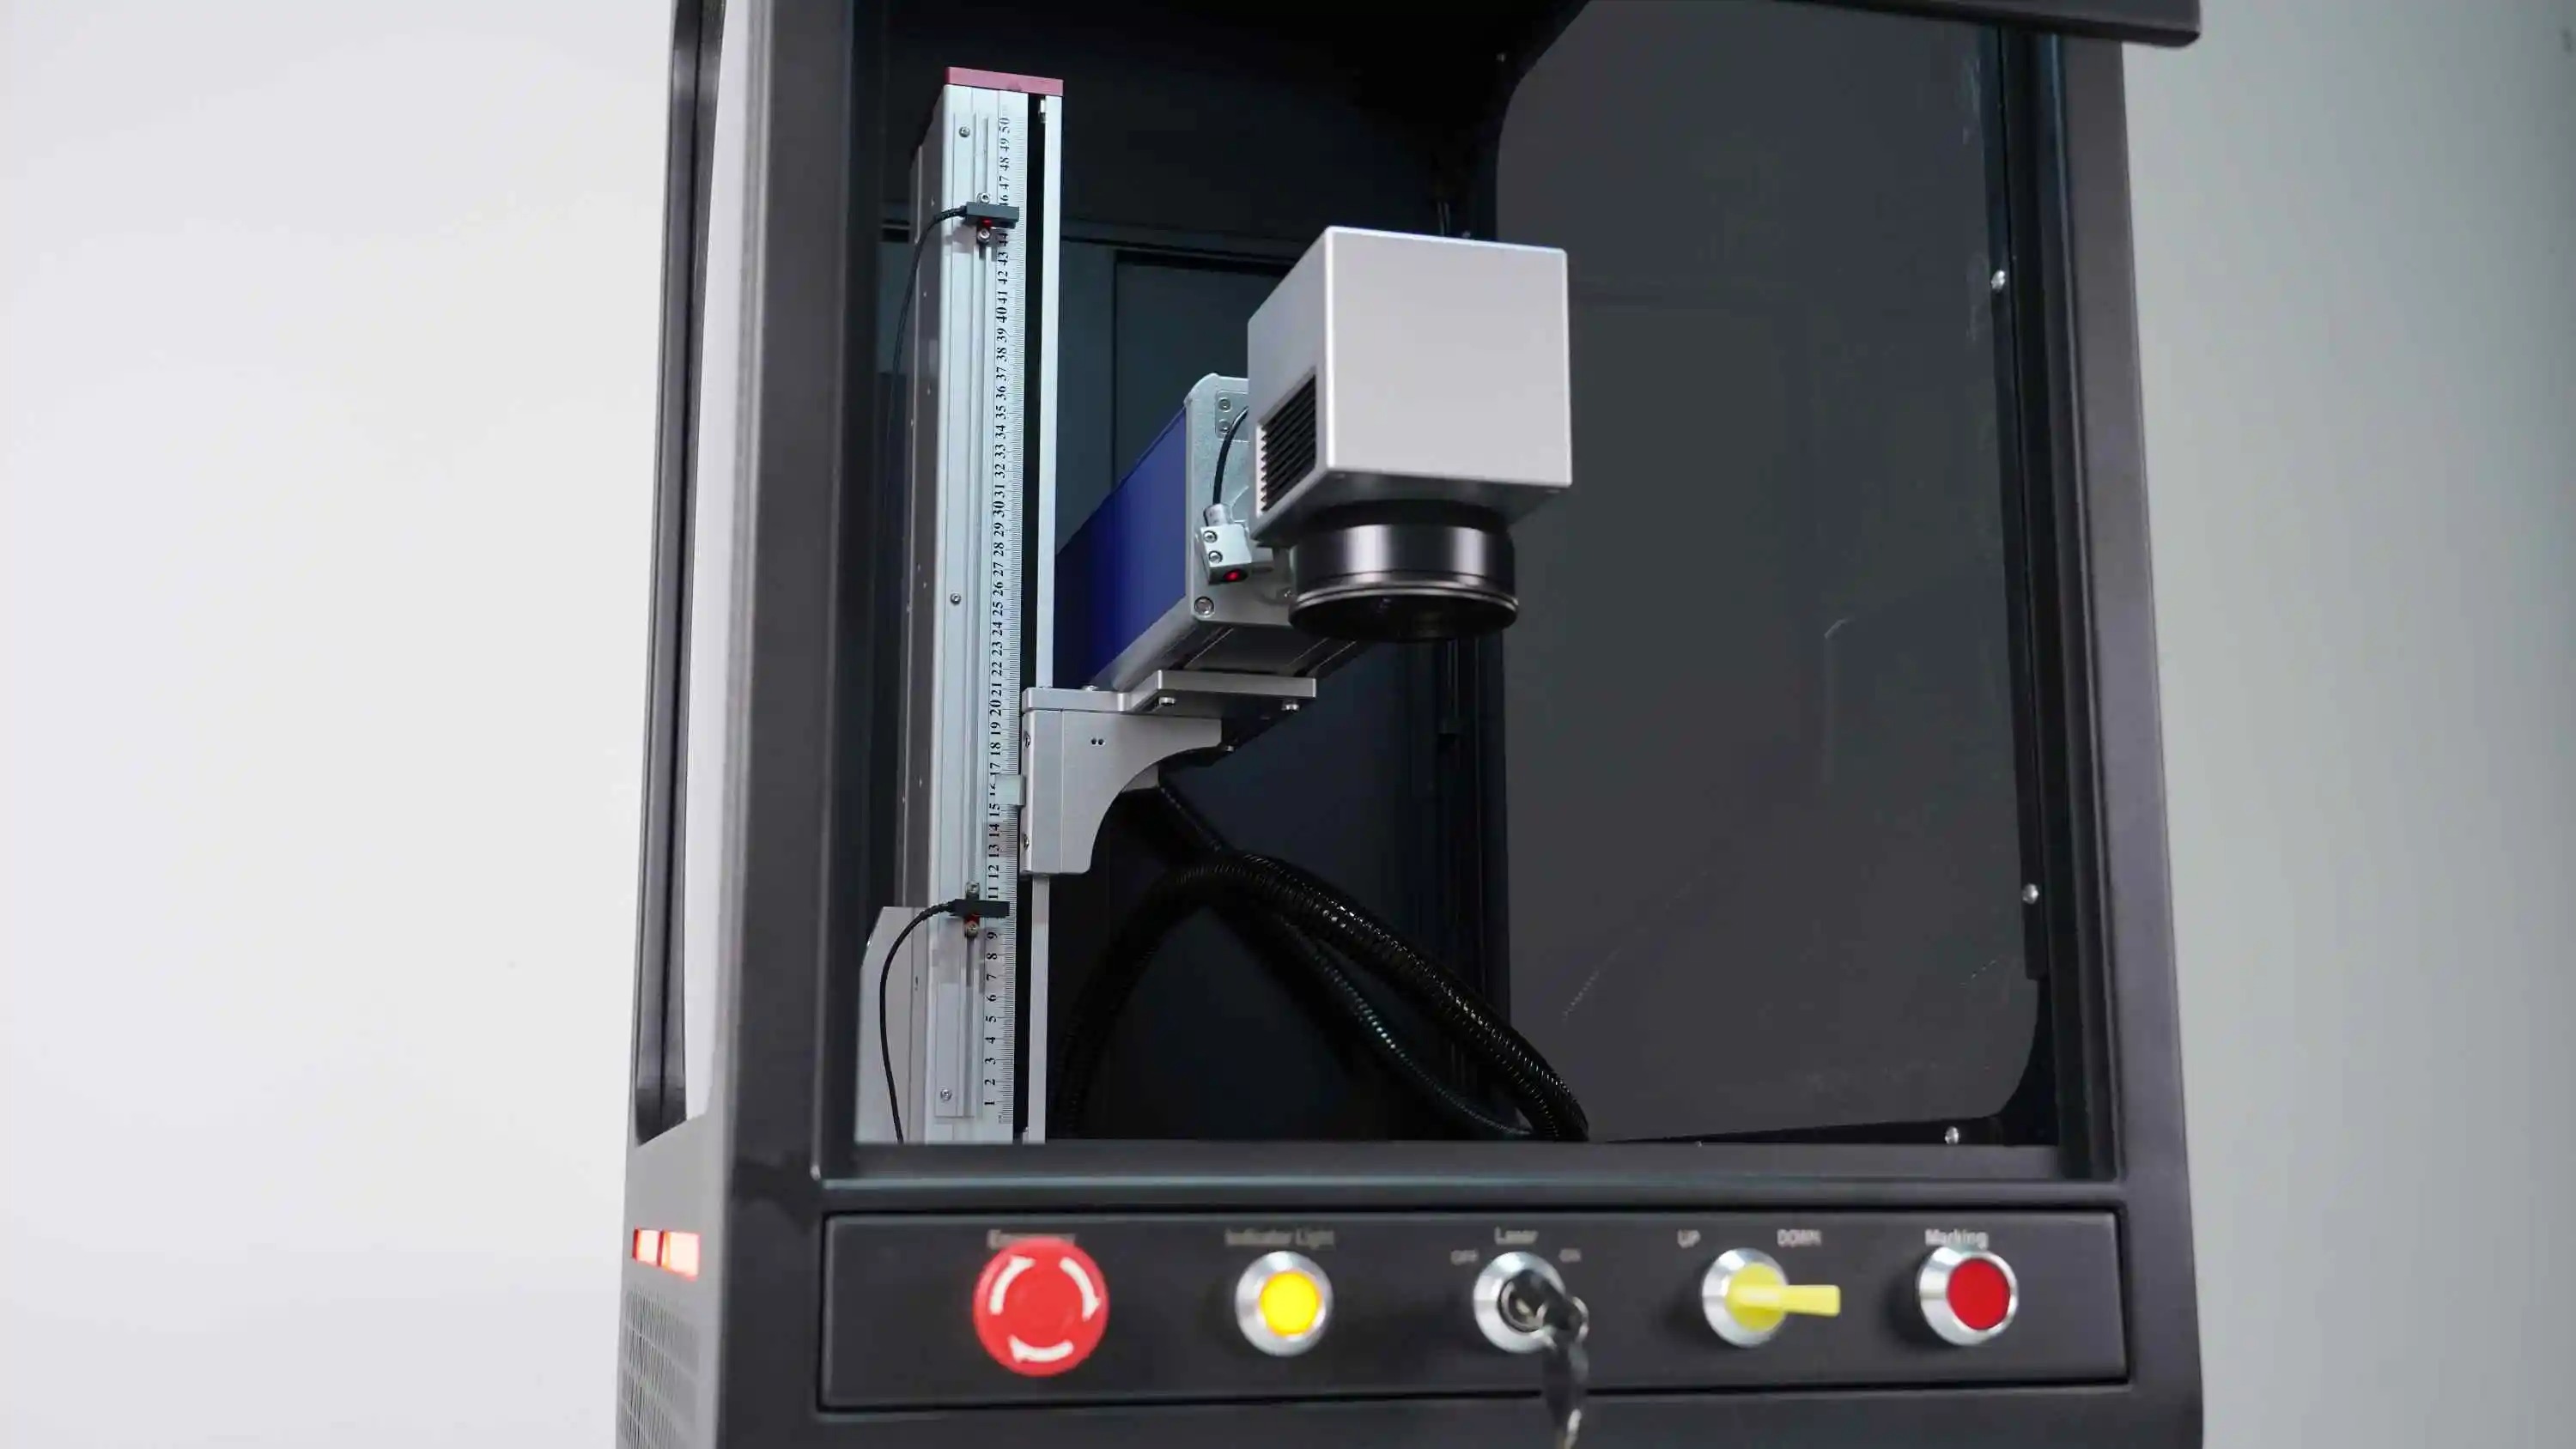
金属のマーキング技術を用いる際、エンジニアはレーザーエネルギーが材料の組成や厚さとどのように相互作用するかを考慮しなければなりません。厚い金属は、薄い材料と比べてレーザーエネルギーを異なる方法で吸収・分散させるため、マーキングの濃度、均一性、耐久性に影響を与えます。高精度な金属彫刻装置は、こうした変動要因を補正するための高度な制御機能およびキャリブレーションシステムを備えており、さまざまな金属の厚さや表面状態においても、彫刻の深さが予測可能かつ再現可能となるよう設計されています。
金属の厚さがレーザーエネルギーの吸収に与える影響
材料内部におけるエネルギーの分布
レーザーのエネルギー集中度は、材料の厚さに大きく依存します。ファイバーレーザーによる金属加工ビームが薄い金属表面に照射されると、エネルギーは小さな体積内に集中し、深く、シャープな刻印が形成されます。一方、材料の厚さが増すと、同一のレーザー出力がより広い熱影響域に拡散し、任意の深さにおけるピークエネルギー密度が低下します。このため、厚みのある金属では、レーザー出力または照射時間(ドウェルタイム)を比例して高めない限り、より深い刻印を実現することが自然に難しくなります。
この関係は直線的ではありません。たとえば、2mmの金属板を1mmの板と同じ深さで刻印するには、単純に2倍のエネルギーが必要になるわけではなく、熱拡散の影響により、はるかに多くのエネルギーを要します。金属マーキング技術では、リアルタイムのフィードバックシステムを用いて、レーザーのパラメーターを動的に監視・調整し、材料の厚さ変動に応じて補正することで、異なる板厚に対しても一貫した刻印深さを維持しています。
熱伝導性と放熱性
異なる金属は、熱伝導率が大きく異なります。例えば、アルミニウムや銅は、ステンレス鋼やチタンと比べてレーザー熱をはるかに速く放散します。高熱伝導性の金属で厚みのある材料では、ヒートシンクの効果が大きくなり、レーザーが所定の深さに達する前に、彫刻領域から熱エネルギーが奪われてしまいます。高精度金属彫刻装置は、こうした材質ごとの熱的特性に対応するため、金属の種類や厚みに応じて、レーザーの周波数、出力、走査速度を操作者が調整できるようになっています。
高精度彫刻に適した金属の厚み範囲
浅彫り用途
0.5mm~2mmの薄板金属は、深さ0.1mm~0.5mmで十分な外観重視の表面マーキングや浅彫りに最適です。この厚み範囲では、中程度の出力設定でもレーザー光が安定して貫通するため、ファイバーレーザーによる金属加工において最大の柔軟性を発揮します。装飾用途、ジュエリーへのブランド刻印、電子部品への識別マーキングなど、比較的薄い金属材が用いられる場面が多く見られます。この厚み帯では、金属マーキング技術が最も信頼性高く動作し、熱変形や材料への損傷を最小限に抑えながら、鮮明で高精度なマーキングが可能です。
中深度・高負荷用途
2mm~6mmの厚さの材料は、部品識別、シリアル番号、機械的摩耗や過酷な環境に耐える機能性マーキングなど、中程度の深さの彫刻に適しています。この範囲で十分な彫刻深さを得るには、高出力のレーザーと長い照射時間(ドウェルタイム)を要する精密金属彫刻装置が必要です。多くのメーカーでは、レーザーが同一パターンを複数回トレースするマルチパス彫刻技術を採用しており、彫刻深さを段階的に増していきます。この手法はファイバーレーザーによる金属加工に特に有効で、複数回の照射により熱平衡が保たれ、単一照射による高エネルギー入力に起因する材料の反りや亀裂のリスクを低減できます。
彫刻深さ制御の重要パラメーター
レーザー出力および周波数のキャリブレーション
金属用レーザー刻印機は、表面の亀裂や貫通不十分を防ぐため、出力パワーと材料の厚さのバランスを取る必要があります。標準的なファイバーレーザー金属加工システムの出力は20W~100Wで、高出力機種ほど厚手材への深刻印が可能です。周波数制御(単位:kHz)は、刻印の品質および深さに影響を与えます。低周波数(20~50kHz)では、より深く、力強い刻印が得られますが、目立つリップル模様が生じやすくなります。高周波数(100~150kHz)では、刻印深さは浅くなりますが、より精細で美観に優れた仕上がりになります。高精度金属刻印装置では、用途や金属の厚さに応じて周波数を選択できます。
スキャン速度と照射時間の最適化
スキャン速度は、レーザー光束が材料表面を移動する速さを示します。スキャン速度が遅いほど、各点に集中するレーザーエネルギー量が増え、刻印の深さが大きくなります。金属用マーキング技術システムでは、通常500 mm/s~7000 mm/sの範囲でスキャン速度を設定できます。薄板金属の場合、材料がエネルギーを素早く吸収するため、比較的高速なスキャンでも効果的に加工できます。一方、厚板金属では、レーザーと材料との相互作用時間を十分に確保する必要があるため、スキャン速度を落とす必要があります。また、「ドウェルタイム(照射停止時間)」とは、レーザーが特定の部位で一時停止する時間のことで、刻印の深さと直接的な相関があります。操作者は、厚板や熱伝導性の高い金属に対して、マイクロ秒単位でドウェルタイムを調整し、刻印深さを微調整します。
パルス制御とマルチパス加工戦略
現代の高精度金属彫刻装置は、連続出力ではなく、制御されたパルスでエネルギーを照射するパルスレーザー方式を採用しています。この方式では、厚手の材料への総合的な熱負荷が低減され、歪みを最小限に抑えながら所望の彫刻深さを実現します。4mmを超える厚さの金属では、マルチパス彫刻が標準的な手法となります。レーザーはまず出力を下げてパターンを1回描画し、材料が冷却されるのを待ってから次のパスを実行します。その後のパスでは、徐々に彫刻深さを増していきます。この方法はファイバーレーザーによる金属加工に特に適しており、複数回のパスで段階的に材料を除去することで、単一パスによる熱応力なしに目標の深さを達成できます。
よくある質問
厚手の金属における最大彫刻深さはどの程度ですか?
最大彫刻深さは、レーザー出力、材料の性質、および装置の仕様によって異なります。金属用の高出力レーザー彫刻機(50W以上)では、厚さ5mmまでのステンレス鋼に対して0.5mm~1.5mmの彫刻深さが得られます。アルミニウムに対するファイバーレーザー加工では、熱伝導率が高いため、同程度の板厚で約1mmの深さまで達することが可能です。マルチパス対応の高精度金属彫刻装置を用いれば、理論上はさらに深い彫刻が可能ですが、材料への損傷や装置への過負荷を防ぐため、実用上の限界があります。
金属の組成は、板厚に対する彫刻深さにどのような影響を与えますか?
金属の種類は、板厚とは無関係に、彫刻深度に大きく影響します。ステンレス鋼は中程度のレーザー出力で加工でき、さまざまな板厚において予測可能な応答を示します。アルミニウムおよび銅はレーザーエネルギーを効率よく吸収しますが、熱を急速に放散するため、より高い出力または長い照射時間が必要です。チタンおよび真鍮は、ステンレス鋼と同様の応答を示します。金属マーキング技術を採用した装置には、材質ごとに最適化されたプリセットが搭載されており、レーザー条件を自動的に調整します。作業者は、実際の生産開始前に、各合金と板厚の組み合わせについてサンプル試験を行い、基準となる加工条件を確立する必要があります。
高精度金属彫刻装置は、板厚が異なる材料に対しても一定の彫刻深度を維持できますか?
はい、現代の高精度金属彫刻装置には、オートフォーカス機能や厚さ検出機能が備わっています。高度なファイバーレーザー金属加工システムでは、光学センサーを用いて材料表面の高さを測定し、加工中に焦点距離とレーザー出力を自動的に調整します。これにより、部品の各部位で材料の厚さが異なっていても、彫刻の深さを一定に保つことができます。このような一貫性を実現するには、適切な機械のキャリブレーションと高品質な材料の前処理が不可欠ですが、そのうえで、厚さの異なる範囲ごとに手動での調整を行う必要がなくなります。
