


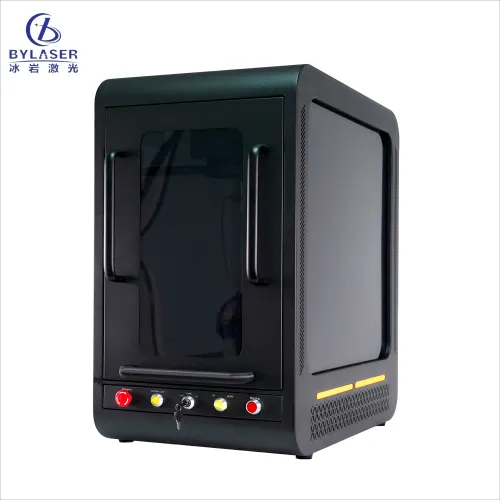
Comprendere i requisiti di potenza per i laser di incisione su metallo è essenziale per aziende e produttori che stanno valutando un investimento in attrezzature per incisione precisa su metallo. Il livello di potenza determina direttamente velocità, profondità e qualità delle marcature su diverse superfici metalliche, rendendolo una specifica critica nella scelta del sistema più adatto alle proprie esigenze produttive. Che si tratti di acciaio inossidabile, alluminio, titanio o ottone, la potenza in watt del laser influenzerà sia l’efficienza operativa sia la qualità finale dell’output.
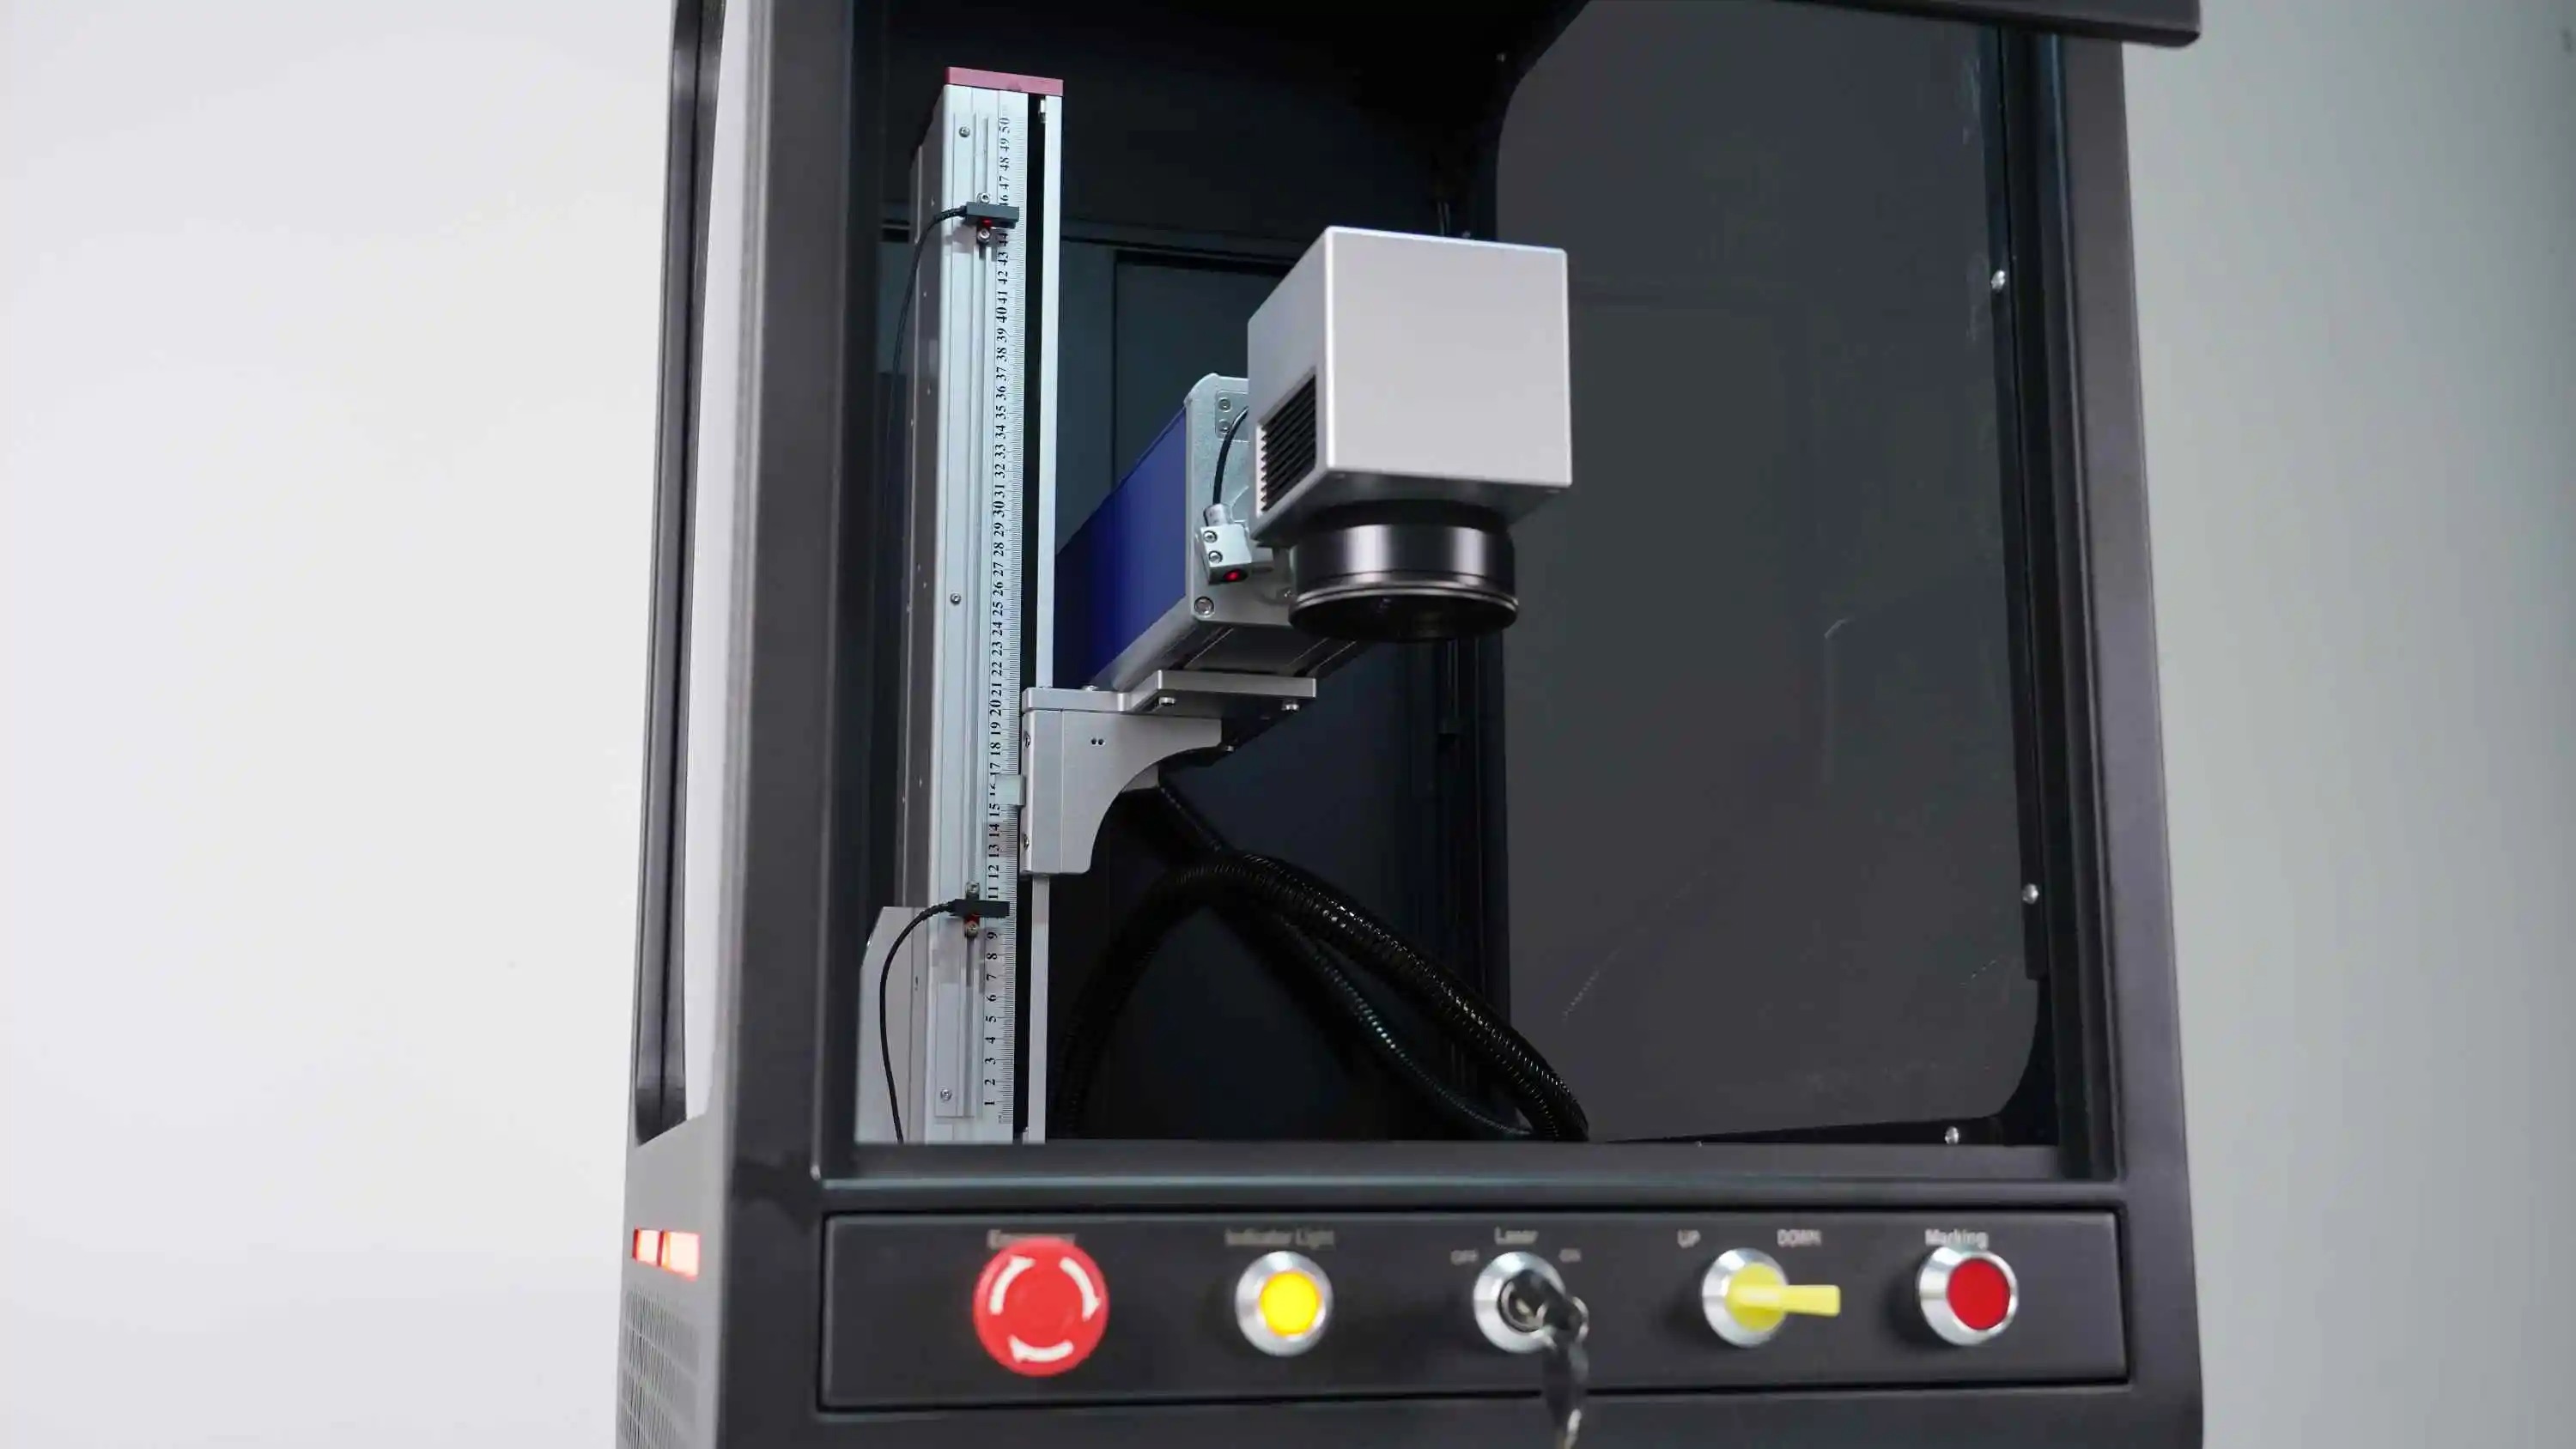
La tecnologia per la marcatura dei metalli si è evoluta notevolmente, e la lavorazione dei metalli con laser a fibra è diventata lo standard di settore per applicazioni ad alta precisione. I sistemi moderni garantiscono risultati costanti durante le intere serie produttive, riducendo gli sprechi di materiale e migliorando la redditività. Comprendere le specifiche di potenza aiuta a evitare sia un sovra-investimento in attrezzature non necessarie, sia un acquisto insufficiente di sistemi incapaci di soddisfare le esigenze produttive.
Livelli di potenza per diverse applicazioni di marcatura su metallo
Requisiti standard per la marcatura su metallo
La maggior parte delle applicazioni industriali di marcatura su metallo richiede una potenza laser compresa tra 20 e 100 watt. Una potenza di 20–30 watt macchina per incisione laser per metalli gestisce compiti di marcatura di base, come numeri di serie, codici a barre e codici lotto su parti in acciaio e alluminio. Questi sistemi operano in modo efficiente in ambienti produttivi leggeri, dove la profondità e la velocità della marcatura rivestono un’importanza moderata. Il minore investimento in potenza rende questi sistemi accessibili per piccoli produttori e centri di servizio che si affacciano per la prima volta sul mercato della tecnologia per la marcatura dei metalli.
I sistemi da cinquanta watt rappresentano la soluzione di fascia media, offrendo maggiore velocità e capacità di marcatura più profonda, pur mantenendo costi operativi ragionevoli. A questo livello di potenza, la lavorazione dei metalli mediante laser a fibra accelera significativamente i cicli produttivi, risultando ideale per fornitori automobilistici, produttori di apparecchiature elettroniche e officine meccaniche che gestiscono volumi costanti di marcatura. L’equilibrio tra velocità, profondità di marcatura e consumo energetico rende le unità da 50 watt una scelta popolare in numerosi settori industriali.
Applicazioni industriali ad alta potenza
Le operazioni industriali che richiedono marcature rapide, incisioni profonde o disegni complessi investono tipicamente in sistemi da 100 watt o con potenza superiore. Le attrezzature per l’incisione precisa su metallo a questo livello producono marcature nitide e durevoli anche su superfici indurite, materiali testurizzati e componenti metallici spessi. I sistemi ad alta potenza consentono ai produttori di rispettare programmi di produzione ambiziosi mantenendo al contempo qualità e coerenza della marcatura su migliaia di pezzi.
Oltre i 100 watt, la potenza laser diventa sempre più specializzata per applicazioni gravose, quali incisioni profonde, marcatura su superfici tridimensionali e lavorazione di materiali speciali. A questi livelli di potenza, la lavorazione dei metalli mediante laser a fibra garantisce affidabilità e prestazioni di livello industriale. Tuttavia, l’investimento nella capacità di potenza deve corrispondere effettivamente alle esigenze produttive per assicurare un ritorno sull’investimento e un’efficienza operativa.
Potenza della lavorazione dei metalli mediante laser a fibra e interazioni con i materiali
Come la potenza influenza velocità e profondità della marcatura
La relazione tra potenza del laser e prestazioni di marcatura non è lineare. Una potenza maggiore riduce il tempo necessario per ottenere marcature coerenti sulle superfici metalliche, migliorando in modo significativo la produttività. Nelle applicazioni della tecnologia di marcatura su metallo, il livello di potenza influenza direttamente la velocità con cui il laser riesce a vaporizzare o fondere uno strato superficiale sottile, creando marcature permanenti. Un sistema da 30 watt potrebbe richiedere due o tre passaggi per raggiungere la stessa profondità di marcatura ottenibile con un sistema da 100 watt in un singolo passaggio, influenzando così la velocità complessiva di produzione e l’efficienza nella gestione dei materiali.
La potenza determina anche la durata e la qualità estetica del marchio. Una potenza insufficiente produce marchi superficiali e sbiaditi, vulnerabili all’usura, agli errori di ispezione e alla non conformità normativa. Una potenza eccessiva può causare distorsioni termiche, discolorazioni o danni al materiale nelle zone marcate. L’elaborazione dei metalli con laser a fibra alla potenza ottimale per il metallo specifico e l’applicazione di marcatura garantisce marchi che superano i test di durata, mantengono la leggibilità per tutta la vita utile del prodotto e soddisfano costantemente gli standard di qualità.
Considerazioni sulla potenza specifiche per ciascun metallo
Metalli diversi richiedono livelli di potenza differenti per ottenere risultati di marcatura equivalenti. Rame e ottone, essendo altamente riflettenti, richiedono generalmente una potenza laser superiore rispetto all'acciaio inossidabile o all'alluminio. Le specifiche delle attrezzature per l'incisione precisa su metallo devono tenere conto dei materiali di substrato principali utilizzati, al fine di determinare la potenza in watt necessaria. I substrati in acciaio rispondono tipicamente bene a sistemi da 20–50 watt, mentre le applicazioni su rame traggono spesso vantaggio da sistemi da 50–100 watt per ottenere risultati affidabili.
I metalli temprati o rivestiti presentano ulteriori sfide che richiedono riserve di potenza adeguate. Leghe di titanio, acciai per utensili e superfici di alluminio anodizzato possono richiedere livelli di potenza superiori rispetto ai corrispondenti materiali base. Comprendere la composizione dei propri materiali garantisce la scelta di attrezzature per la marcatura su metallo con capacità di potenza sufficiente a soddisfare sia i requisiti produttivi attuali che quelli futuri, senza compromessi sulle prestazioni.
Scelta del livello di potenza appropriato per le proprie operazioni
Valutazione del volume di produzione e dei requisiti di velocità
Il volume di produzione influenza direttamente la scelta ottimale della potenza per i sistemi di lavorazione metallica a laser a fibra. Le operazioni ad alto volume giustificano l’investimento in apparecchiature ad alta potenza, poiché cicli di marcatura più rapidi riducono drasticamente il tempo di lavorazione e i costi del lavoro per singola unità. Al contrario, per esigenze di marcatura a basso volume o intermittenti, sistemi da 20-30 watt possono offrire prestazioni sufficienti, evitando spese di capitale non necessarie e una maggiore complessità operativa.
I requisiti di velocità vanno oltre la semplice velocità di marcatura: includono i cicli di movimentazione del materiale, il posizionamento dei pezzi e l’integrazione con le linee di produzione esistenti. Le attrezzature per incisione precisa su metalli che marcano rapidamente riducono il tempo complessivo del ciclo produttivo, consentendo ai produttori di rispettare gli impegni di consegna ai clienti e gestire efficacemente le scorte. Analizzare i colli di bottiglia attuali e la crescita prevista aiuta a identificare il livello di potenza che ottimizza il flusso di lavoro specifico senza sovraccarichi superflui.
Investimento in Capitale e Costi Operativi
Il livello di potenza influisce direttamente sia sul costo iniziale dell’attrezzatura sia sulle spese operative continue. Le macchine per la marcatura laser su metallo con potenza superiore hanno prezzi d’acquisto più elevati e consumano più energia elettrica durante il funzionamento. Tuttavia, i guadagni in termini di produttività giustificano spesso tale investimento grazie alla riduzione delle ore di lavoro, ai tempi di consegna più rapidi e all’aumento della produzione per turno. Un’analisi dettagliata costi-benefici che confronti le diverse opzioni di attrezzatura con i reali requisiti produttivi garantisce decisioni di investimento solide.
I costi operativi includono il consumo di energia elettrica, gli intervalli di manutenzione e la frequenza di sostituzione dei componenti. I sistemi di tecnologia per la marcatura su metallo presentano efficienze diverse a seconda della fascia di potenza; pertanto, consultare le specifiche tecniche dettagliate aiuta a identificare i sistemi che offrono le migliori prestazioni per watt. La redditività a lungo termine dipende dall’adeguamento della potenza laser alle effettive esigenze produttive, piuttosto che dall’acquisto della potenza massima disponibile.
FAQ
Qual è la potenza minima del laser necessaria per incidere efficacemente i metalli?
La potenza minima efficace per la marcatura dei metalli inizia tipicamente intorno ai 20 watt per applicazioni di marcatura leggera su metalli comuni come l’alluminio e l’acciaio inossidabile. Al di sotto di questa soglia, la marcatura richiede più passaggi e tempi di lavorazione prolungati, riducendo la produttività e aumentando i costi operativi. La potenza minima effettiva dipende dai metalli specifici utilizzati, dalla profondità di marcatura richiesta e dagli obiettivi di volume produttivo.
Un sistema di lavorazione dei metalli con laser a fibra a bassa potenza può gestire tutti i tipi di metallo?
I sistemi a bassa potenza funzionano bene su metalli comuni e non riflettenti, ma incontrano difficoltà con materiali altamente riflettenti come il rame, l’ottone e le superfici anodizzate. Le attrezzature per incisione precisa dei metalli con potenza nominale compresa tra 20 e 30 watt potrebbero richiedere più passaggi o produrre risultati non uniformi su substrati impegnativi. Investire in una capacità di potenza adeguata garantisce prestazioni costanti sull’intero spettro di materiali e riduce le percentuali di ritrattamento.
In che modo la potenza del laser influisce sul costo per marcatura nell’incisione su metallo?
Una potenza laser più elevata riduce il tempo di marcatura per singolo pezzo, abbassando il costo per marcatura grazie a una maggiore produttività e a cicli produttivi più rapidi. Tuttavia, questo vantaggio si concretizza soltanto se il volume di produzione giustifica l’investimento più elevato in attrezzature. Per operazioni a basso volume, la scelta economicamente più vantaggiosa ricade su sistemi a potenza moderata, che bilanciano il costo di acquisizione con l’efficienza operativa specifica alle proprie esigenze produttive.
