


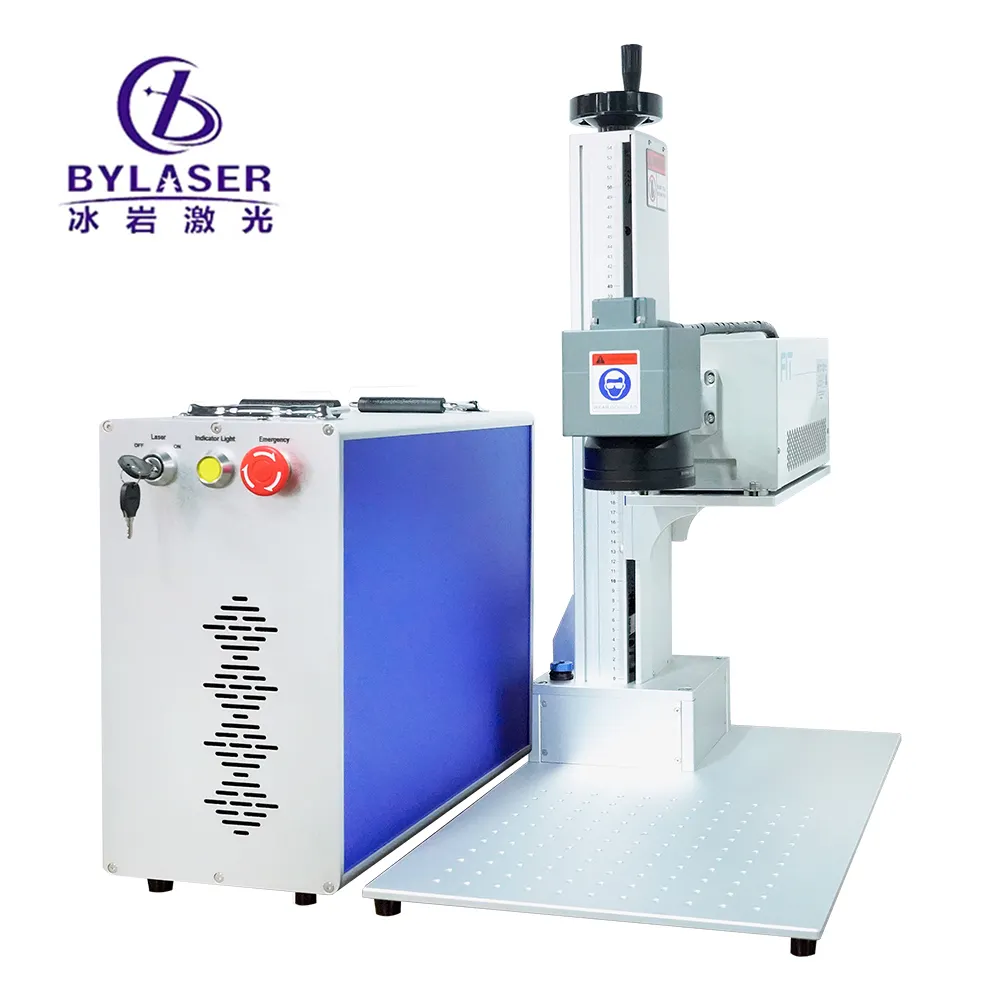
Comprendere le capacità di profondità di un macchina per incisione laser per metalli è essenziale per i produttori che richiedono risultati precisi nelle applicazioni di marcatura su metallo. La profondità raggiunta dipende da numerosi fattori, tra cui la potenza del laser, la lunghezza d’onda, la composizione del materiale e i parametri di lavorazione. Le moderne tecnologie di lavorazione dei metalli con laser a fibra consentono profondità di penetrazione controllate, che vanno da segni superficiali leggeri fino a incisioni strutturali più profonde, rendendo le attrezzature per incisione precisa su metallo indispensabili per le operazioni industriali.
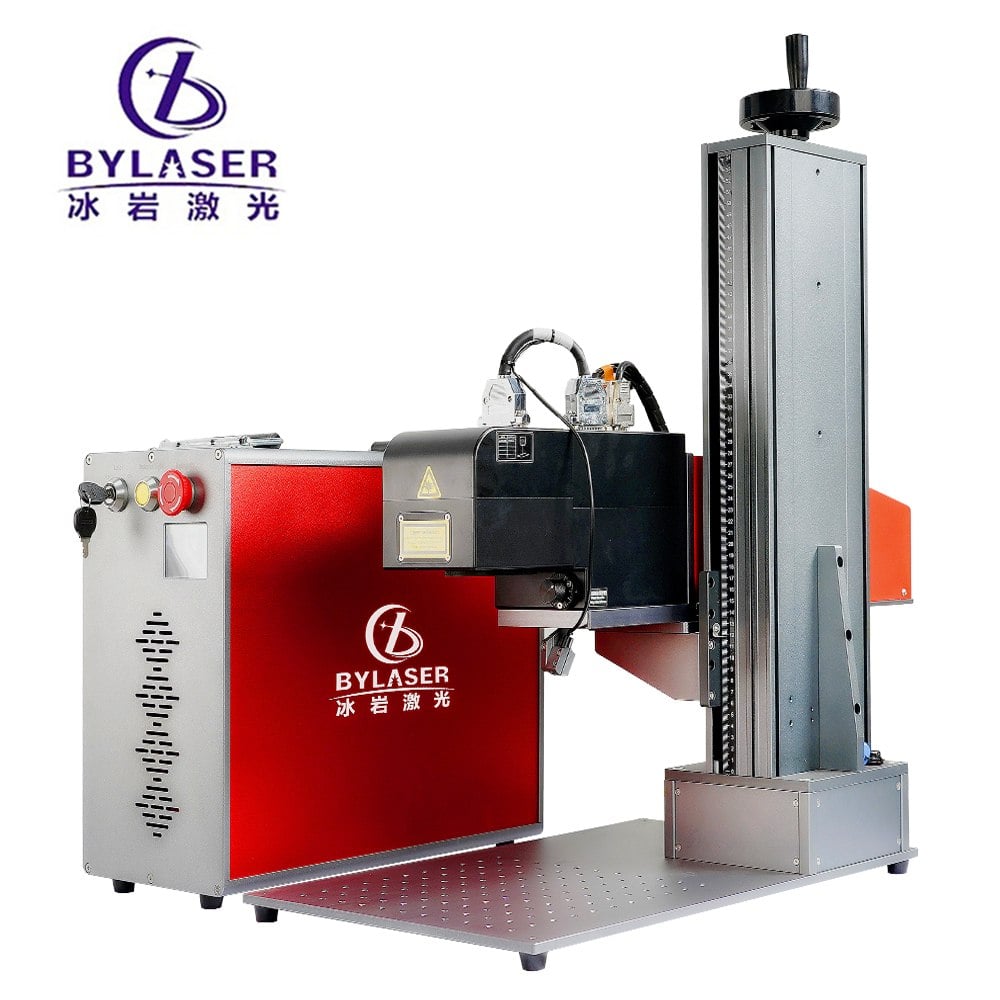
Il mercato delle attrezzature per incisione metallica di precisione si è evoluto notevolmente grazie alle innovazioni nei laser a fibra, consentendo ai produttori di ottenere un controllo coerente della profondità su diversi substrati metallici. L'acciaio inossidabile, l'alluminio, il rame e le leghe di titanio reagiscono in modo diverso all'energia laser, generando profili di profondità distinti. Comprendere questi comportamenti specifici dei materiali aiuta gli operatori a ottimizzare le impostazioni della propria tecnologia per la marcatura metallica al fine di ottenere i risultati desiderati, senza compromettere l'integrità del materiale o causare danni indesiderati sulla superficie.
Intervallo tipico di profondità e relazione con la potenza laser
Marcatura superficiale rispetto all'incisione profonda
Le macchine per la marcatura laser su metallo raggiungono tipicamente segni superficiali con una profondità compresa tra 0,1 e 0,5 millimetri, utilizzando le impostazioni standard per la lavorazione dei metalli con laser a fibra. Queste profondità ridotte sono ideali per numeri di serie, loghi e motivi decorativi, dove l’aspetto estetico ha maggiore rilevanza rispetto alla modifica strutturale. Per ottenere incisioni più profonde, comprese tra 0,5 e 3 millimetri, è necessario un maggiore output di potenza laser e più passaggi sulla stessa area, una tecnica nota come incisione multi-pass.
Impatto dell’output di potenza sulla profondità di penetrazione
Un sistema di lavorazione dei metalli con laser a fibra da 20 watt produce tipicamente incisioni profonde da 0,3 a 0,8 millimetri in un singolo passaggio su alluminio o rame. L’aggiornamento a sistemi di incisione metallica di precisione da 30 o 50 watt aumenta in modo significativo la capacità di profondità, consentendo incisioni in un singolo passaggio da 1 a 2 millimetri. I sistemi di livello industriale con potenza superiore ai 100 watt possono raggiungere profondità superiori a 5 millimetri, sebbene tale lavorazione aggressiva sia riservata ad applicazioni specializzate che richiedono una modifica strutturale, non semplicemente una marcatura superficiale.
Caratteristiche di profondità specifiche per materiale
Metalli morbidi e materiali reattivi
L’alluminio e il rame, essendo metalli più morbidi, assorbono in modo efficiente l’energia laser e consentono una penetrazione relativamente profonda con potenza laser moderata. La tecnologia per la marcatura dei metalli progettata per questi materiali può raggiungere profondità di 1–2 millimetri utilizzando sistemi da 20–30 watt. Tuttavia, materiali reattivi come il rame possono ossidarsi o subire distorsioni termiche ai bordi dell’incisione, richiedendo un controllo accurato della durata e della frequenza degli impulsi per ottenere segni netti e profondi senza danni termici eccessivi.
Comportamento dei metalli duri e dell’acciaio inossidabile
L'acciaio inossidabile richiede maggiore energia laser per raggiungere una profondità equivalente rispetto ai metalli più teneri, rendendo indispensabili apparecchiature per la marcatura metallica di precisione con potenze nominali più elevate per le applicazioni industriali. La lavorazione laser a fibra su acciaio inossidabile raggiunge tipicamente profondità comprese tra 0,5 e 1,5 millimetri con sistemi standard da 30 watt. L’elevata riflettività e conducibilità termica dell’acciaio inossidabile richiedono un’assorbimento ottimizzato della lunghezza d’onda e tempi di permanenza prolungati per evitare incisioni superficiali e incomplete.
Fattori che controllano la profondità massima raggiungibile
Lunghezza d’onda del laser e interazione con il materiale
I sistemi a laser a fibra operano alla lunghezza d’onda di 1064 nanometri, che viene assorbita in modo efficiente dalla maggior parte dei metalli, consentendo un trasferimento controllato di energia. Questa caratteristica della tecnologia per la marcatura dei metalli permette agli apparecchi per l’incisione precisa dei metalli di concentrare l’energia in punti focalizzati piccoli fino a 20 micrometri, indirizzando la massima densità di potenza su superfici minime. Le proprietà ottiche del substrato metallico interagiscono con questa lunghezza d’onda in modo diverso, il che significa che rame e ottone possono raggiungere profondità maggiori rispetto al titanio a identici livelli di potenza.
Durata dell’impulso, frequenza ed effetti di raffreddamento
Durate di impulso più brevi, che concentrano l’energia in intervalli dell’ordine dei microsecondi, creano incisioni profonde e pulite riducendo al minimo la diffusione del calore nel materiale circostante. I sistemi a laser a fibra per la lavorazione dei metalli operano tipicamente con larghezze d’impulso comprese tra 20 e 200 nanosecondi, consentendo una rapida rimozione del materiale con danni termici minimi. Al contrario, durate d’impulso prolungate o incisioni continue ad alta frequenza possono causare un accumulo di calore, generando potenzialmente incongruenze nella profondità o deformazioni termiche in applicazioni sensibili.
Impostazioni della velocità e velocità di rimozione del materiale
La velocità di incisione influenza direttamente la profondità; velocità di scansione più lente consentono un tempo di interazione maggiore tra il laser e il materiale, producendo una penetrazione più profonda. Una macchina per l’incisione laser su metallo che opera a 50 millimetri al secondo genera normalmente segni più superficiali rispetto allo stesso sistema funzionante a 10 millimetri al secondo. Gli operatori devono bilanciare i requisiti di velocità con gli obiettivi di profondità, poiché l’efficienza produttiva talvolta entra in conflitto con la massima capacità di profondità.
Tecniche pratiche per l’ottimizzazione della profondità
Strategie di incisione multi-pass
Raggiungere profondità superiori a quelle ottenibili con un singolo passaggio richiede più passaggi del laser sulle stesse aree, approfondendo progressivamente l’incisione. Questo approccio alla marcatura dei metalli, supportato dal software per attrezzature di incisione metallica di precisione, consente un accumulo controllato della profondità senza danneggiare termicamente i materiali circostanti. Da tre a cinque passaggi su acciaio inossidabile possono raggiungere profondità da 2 a 3 millimetri utilizzando la lavorazione dei metalli con laser a fibra da 30 watt, particolarmente efficace per loghi o numeri di identificazione che devono essere visibili a distanza.
Regolazione dei parametri per una profondità costante
Le attrezzature moderne per l’incisione metallica di precisione offrono parametri regolabili, tra cui percentuale di potenza, frequenza d’impulso, velocità di scansione e offset del fuoco, tutti fattori che influenzano la profondità finale. Eseguire test su campioni di materiale prima delle produzioni in serie garantisce coerenza nella profondità tra diversi lotti. Mantenere una distanza ottimale di messa a fuoco—tipicamente compresa tra 0 e 2 millimetri al di sopra della superficie del materiale—è fondamentale, poiché fasci non perfettamente focalizzati producono marchi più superficiali e più larghi, con minore precisione nel controllo della profondità.
FAQ
Qual è la profondità tipica raggiungibile con un’unica passata nell’incisione su acciaio inossidabile mediante sistemi a fibra laser per la lavorazione dei metalli?
I comuni sistemi a fibra laser per la lavorazione dei metalli, con potenza nominale compresa tra 20 e 50 watt, raggiungono generalmente profondità di incisione singola comprese tra 0,5 e 1,5 millimetri sull’acciaio inossidabile, a seconda della potenza effettiva erogata e delle impostazioni degli impulsi. Per ottenere profondità maggiori sono necessarie tecniche a più passate o apparecchiature ad alta potenza, superiori a 100 watt; pertanto, la scelta accurata delle attrezzature per l’incisione metallica di precisione risulta cruciale per soddisfare specifiche esigenze industriali.
Una macchina per incisione laser su metallo riesce a ottenere una profondità uniforme su superfici curve o irregolari?
Mantenere una profondità uniforme su superfici irregolari rappresenta una sfida anche per le più avanzate attrezzature di incisione metallica di precisione, poiché le variazioni della distanza focale alterano la densità di energia del laser. I sistemi tridimensionali di lavorazione laser a fibra su metallo con correzione dinamica del fuoco possono compensare parzialmente le irregolarità superficiali, sebbene lievi variazioni di profondità rimangano inevitabili sui componenti fortemente curvi.
Quali fattori influenzano maggiormente la profondità massima raggiungibile con la tecnologia di marcatura su metallo?
La potenza di uscita del laser, la composizione del materiale, la durata degli impulsi, la velocità di scansione e la precisione del fuoco determinano collettivamente la profondità massima raggiungibile. Tra queste variabili, la potenza del laser esercita l’impatto più diretto sulla capacità di profondità, mentre le proprietà termiche del materiale e le caratteristiche di assorbimento ottico generano influenze secondarie ma significative sulle prestazioni delle attrezzature di incisione metallica di precisione.
Indice dei Contenuti
- Intervallo tipico di profondità e relazione con la potenza laser
- Caratteristiche di profondità specifiche per materiale
- Fattori che controllano la profondità massima raggiungibile
- Tecniche pratiche per l’ottimizzazione della profondità
-
FAQ
- Qual è la profondità tipica raggiungibile con un’unica passata nell’incisione su acciaio inossidabile mediante sistemi a fibra laser per la lavorazione dei metalli?
- Una macchina per incisione laser su metallo riesce a ottenere una profondità uniforme su superfici curve o irregolari?
- Quali fattori influenzano maggiormente la profondità massima raggiungibile con la tecnologia di marcatura su metallo?
