


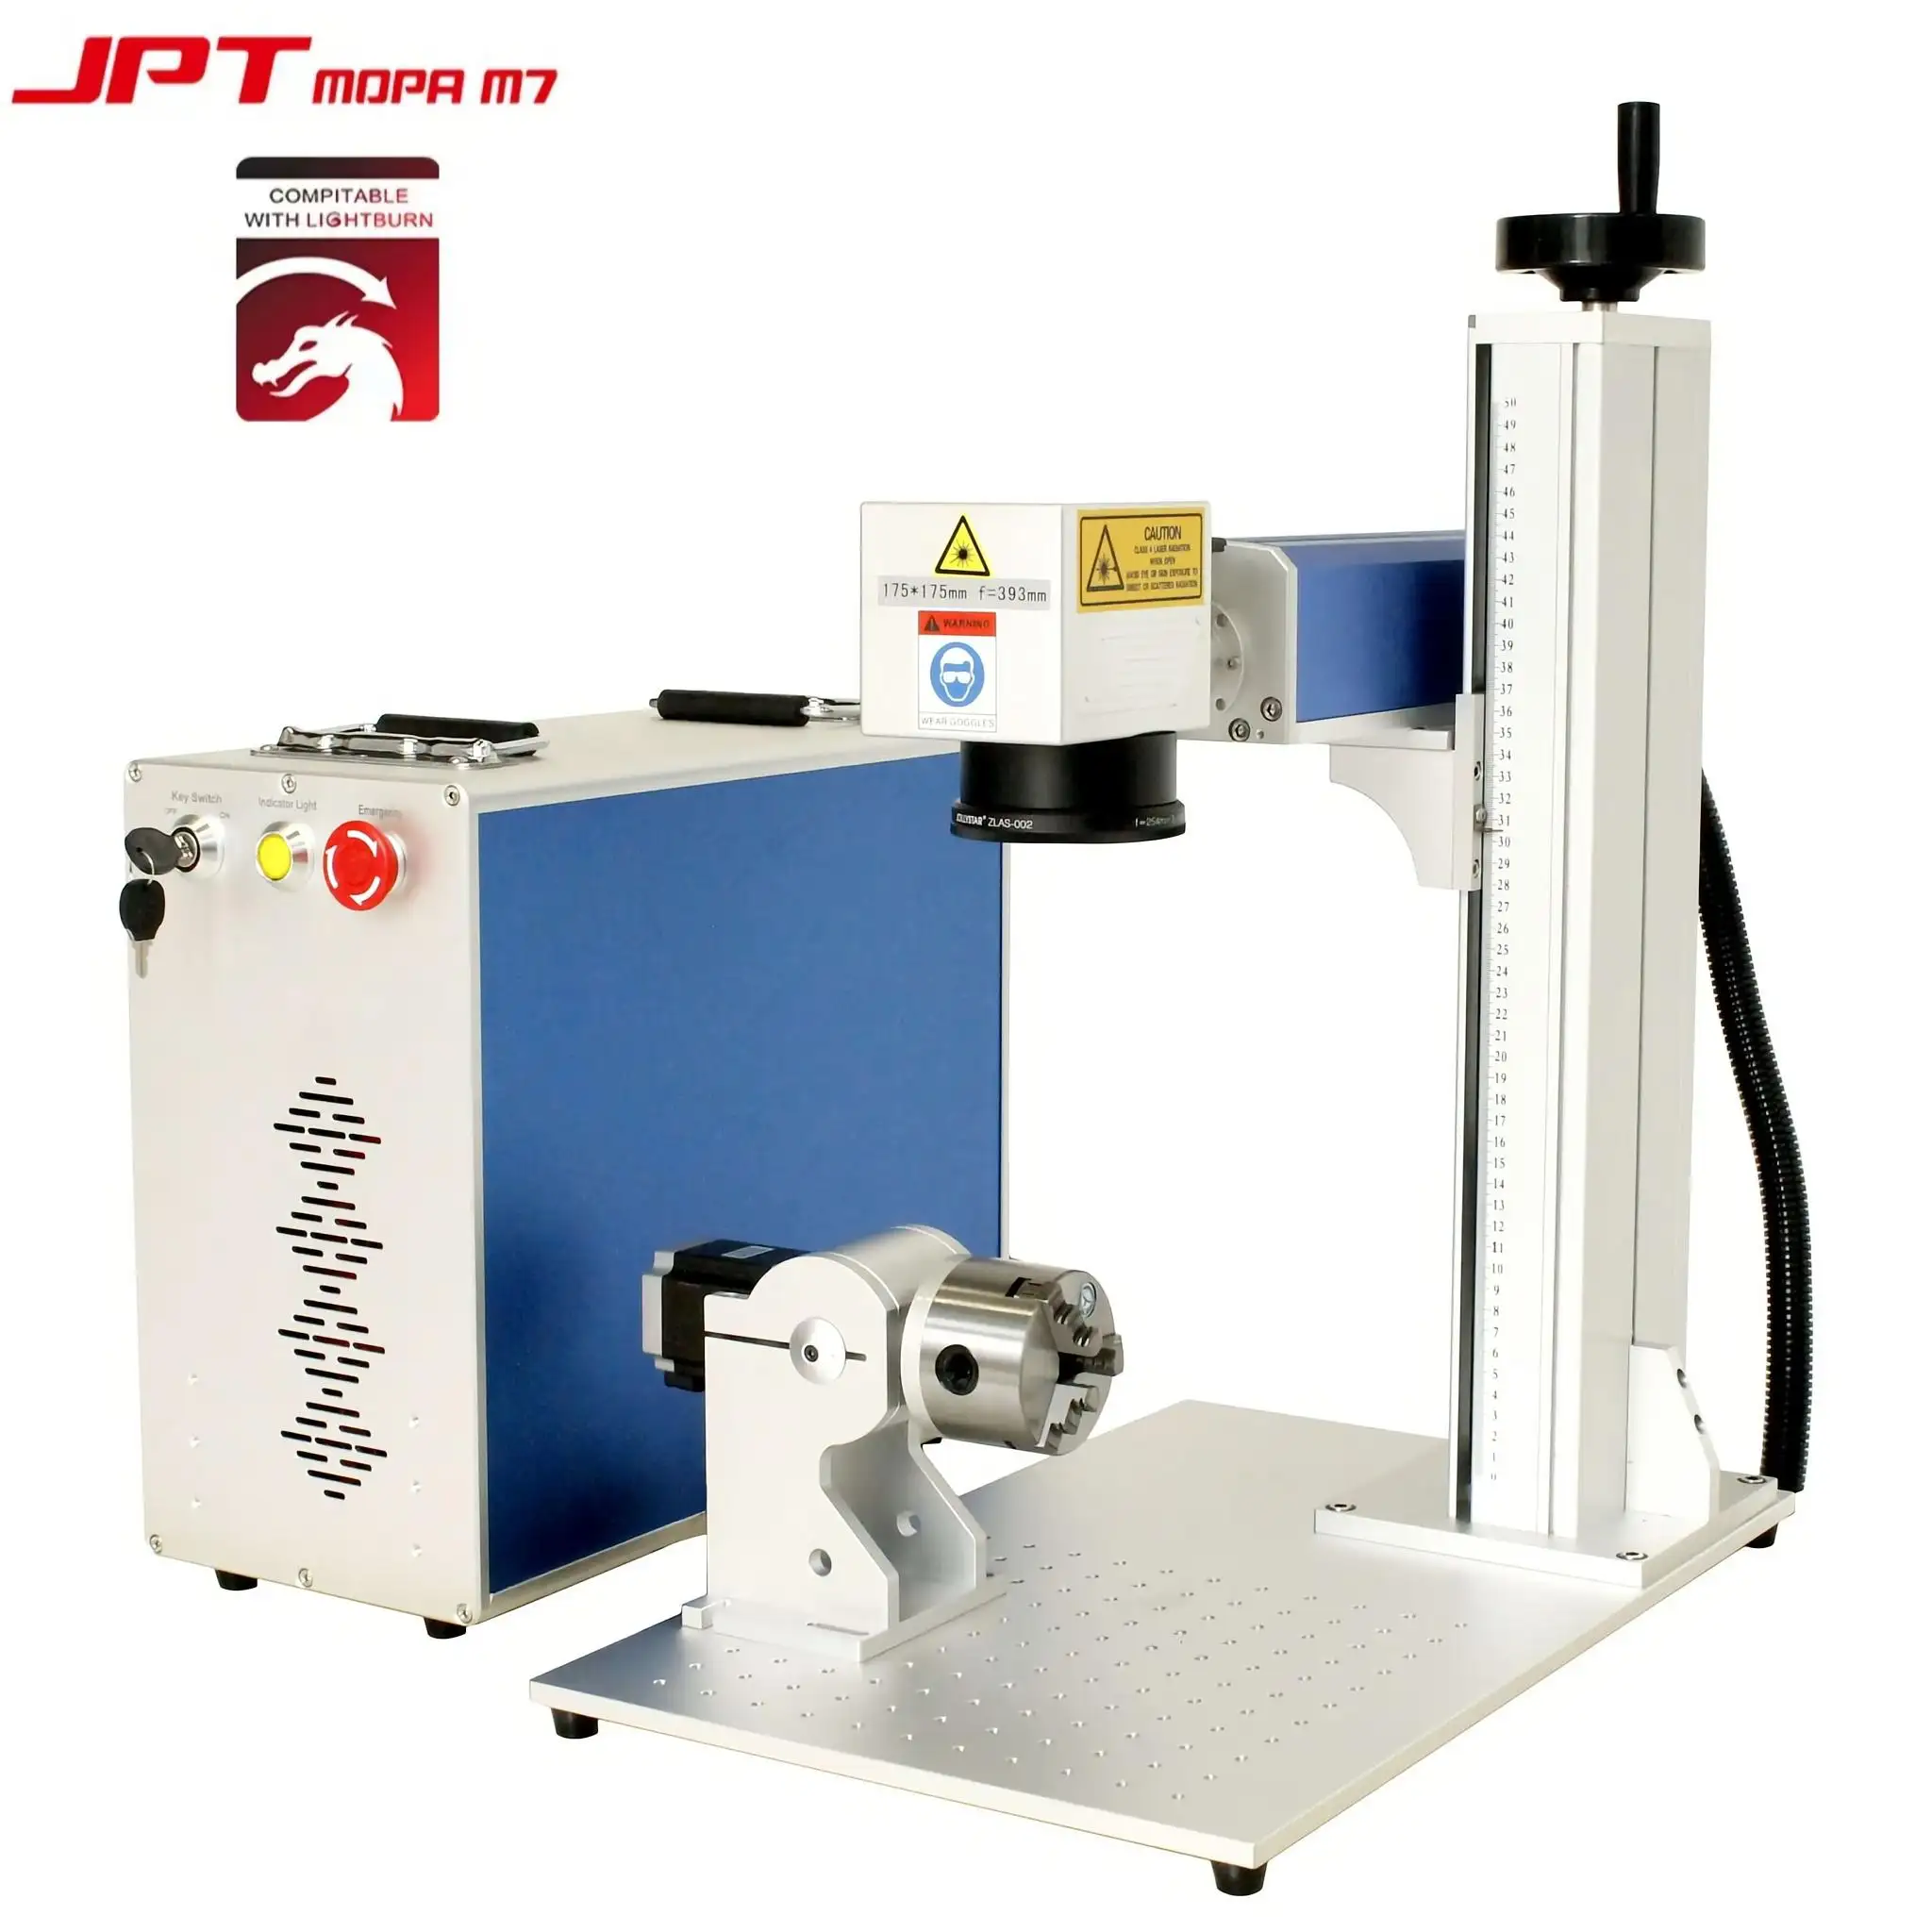
La gestione termica è un aspetto critico per qualsiasi sistema industriale di marcatura, e la comprensione dei requisiti di raffreddamento del proprio equipaggiamento influisce direttamente su prestazioni, affidabilità e costi operativi. Una macchina per la marcatura laser genera una notevole quantità di calore durante il funzionamento, e in assenza di un’adeguata infrastruttura di raffreddamento il sistema rischia il degrado dei componenti, una minore precisione nella marcatura e una riduzione della durata dell’equipaggiamento. Il tipo e la capacità del sistema di raffreddamento necessari dipendono da diversi fattori, tra cui la potenza del laser, il duty cycle, le condizioni ambientali e la specifica tecnologia di marcatura impiegata.
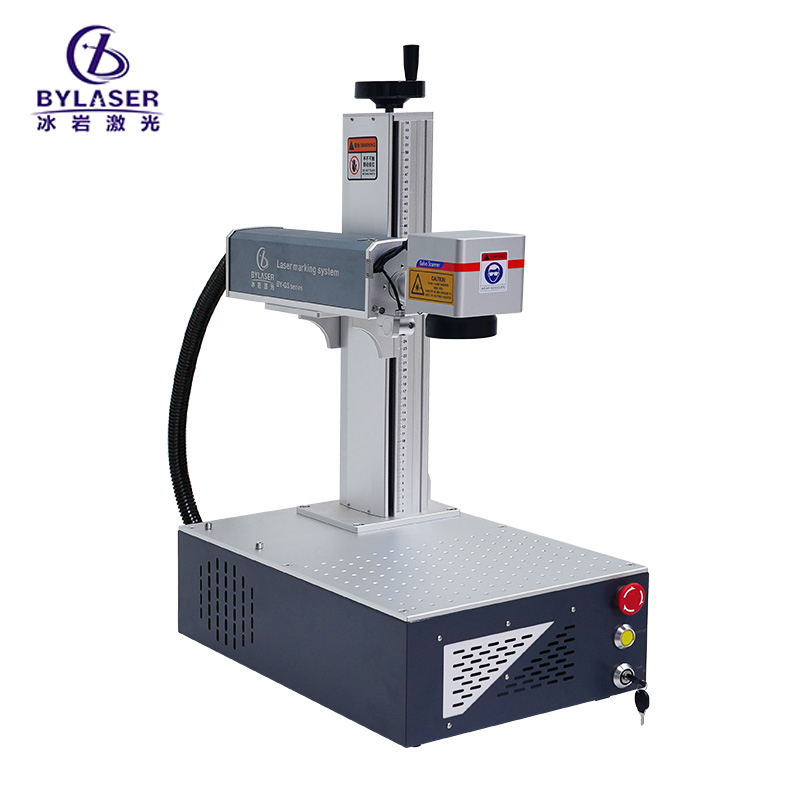
Che tu gestisca un sistema di marcatura laser a fibra o un’applicazione di marcatura laser al CO2, la dissipazione del calore rimane uno dei fattori progettuali più trascurati negli ambienti produttivi industriali. Sistemi di raffreddamento di dimensioni insufficienti causano il throttling termico, ovvero una riduzione automatica della potenza del laser per evitare il surriscaldamento. Questo compromesso influisce direttamente sulla qualità della marcatura e sulla produttività. Un adeguato raffreddamento estende inoltre la vita operativa dei componenti ottici, in particolare specchi e lenti, che sono sensibili alle fluttuazioni di temperatura.
Comprensione della generazione di calore negli apparecchi per marcatura laser
Fonti di calore nei sistemi a fibra e al CO2
Ogni macchina per la marcatura laser produce calore come sottoprodotto della conversione energetica. In un sistema di marcatura laser a fibra, il tubo laser a fibra stesso genera una notevole quantità di energia termica, insieme ai componenti elettrici che lo alimentano. I sistemi di marcatura laser a CO2 producono calore sia nel tubo di scarica gassosa sia nell’elettronica di supporto. La quantità di calore residuo è direttamente proporzionale alla potenza di uscita del laser e al duty cycle. Una sorgente di marcatura laser a fibra da 50 watt, funzionante a piena capacità per periodi prolungati, genera circa 150–200 watt di calore che devono essere dissipati dal sistema, a seconda dell’efficienza elettrica.
Un sistema industriale di marcatura genera anche calore nei componenti ausiliari, tra cui alimentatori, schede di controllo, specchi galvanometrici e teste ottiche di scansione. Questo carico termico distribuito significa che il raffreddamento non può essere risolto puntando esclusivamente sul tubo laser. L’intero involucro e le infrastrutture di supporto devono operare in sinergia per mantenere temperature operative ottimali. Senza una gestione termica adeguata, si formano zone di surriscaldamento nelle aree sensibili, causando disallineamenti e deriva che compromettono la precisione della marcatura.
Nozioni fondamentali sul calcolo del carico termico
La determinazione della corretta capacità di raffreddamento richiede il calcolo del carico termico totale della vostra macchina per marcatura laser. Iniziare con il valore di efficienza del tubo laser fornito dal produttore. Se una sorgente laser a fibra opera con un’efficienza elettrica del 40% e una potenza in uscita di 100 watt, devono essere dissipati circa 150 watt di calore. Aggiungere i contributi termici dell’alimentatore (tipicamente una perdita aggiuntiva del 10–20%), dell’elettronica di controllo e del raffreddamento ausiliario dei componenti ottici. La maggior parte dei progettisti di sistemi industriali di marcatura applica un fattore di sicurezza pari a 1,25 al carico termico calcolato: ciò significa che un sistema con un carico termico calcolato di 200 watt deve essere dimensionato per una capacità di raffreddamento di 250 watt, al fine di garantire un margine operativo.
Tipi di sistema di raffreddamento e criteri di selezione
Soluzioni ad aria
Il raffreddamento ad aria è l'approccio più comune per le macchine compatte per la marcatura laser e per le applicazioni di marcatura laser al CO₂ di piccola e media potenza. Un sistema industriale di marcatura raffreddato ad aria utilizza la convezione forzata, con ventole che aspirano l'aria ambiente attraverso alette dissipatrici di calore o radiatori montati sul tubo laser e sull'involucro elettronico. Questo approccio richiede un'infrastruttura minima, nessun collegamento esterno all'acqua e consente un'installazione agevole nella maggior parte degli ambienti industriali. Il raffreddamento ad aria funziona bene per sistemi con carichi termici medi inferiori a 300 watt e cicli di lavoro che prevedono periodi di raffreddamento intermittenti.
Il principale limite del raffreddamento ad aria è la sua dipendenza dalla temperatura ambiente. In ambienti industriali caldi o durante i mesi estivi, i sistemi raffreddati ad aria potrebbero faticare a mantenere la temperatura operativa ottimale, in particolare se la temperatura ambiente supera i 30 °C. Inoltre, la polvere e le particelle presenti nelle aree di produzione possono intasare le alette di raffreddamento, riducendone l’efficienza nel tempo. Per questo motivo, le macchine per la marcatura laser raffreddate ad aria includono generalmente filtri dell’aria lavabili e richiedono piani di manutenzione regolari.
Sistemi raffreddati ad acqua
Il raffreddamento ad acqua garantisce una gestione termica superiore per le applicazioni di marcatura laser a fibra e laser CO2 ad alta potenza. Una macchina per la marcatura laser ad acqua fa circolare acqua a temperatura controllata in un circuito chiuso che assorbe il calore dal tubo laser e dai componenti ottici. L’acqua ha una capacità termica circa 3.500 volte maggiore rispetto all’aria, consentendo portate volumetriche inferiori di raggiungere prestazioni di raffreddamento equivalenti. I sistemi industriali di marcatura con potenza superiore a 500 watt impiegano tipicamente il raffreddamento ad acqua per mantenere una stabilità termica costante e raggiungere la potenza nominale massima durante il funzionamento continuo.
Gli impianti raffreddati ad acqua richiedono un’unità frigorifera dedicata che mantiene la temperatura dell’acqua entro un intervallo ristretto, tipicamente ±2 °C. Questo raffreddamento di precisione preserva la stabilità della lunghezza d’onda del laser e garantisce una qualità costante del marcatore durante lunghi cicli produttivi. L’unità frigorifera comporta un costo iniziale e richiede alimentazione elettrica, ma l’investimento si ripaga grazie a una maggiore produttività e a minori fermi macchina. Molti sistemi industriali moderni per la marcatura integrano il raffreddamento ad acqua, progettati per ambienti produttivi con infrastrutture elettriche standard.
Soluzioni ibride e personalizzate
Alcune configurazioni avanzate di macchine per la marcatura laser utilizzano approcci ibridi che combinano raffreddamento ad aria e a liquido per diversi sottosistemi. Il tubo laser potrebbe impiegare il raffreddamento a liquido, mentre l’elettronica ausiliaria utilizza la dissipazione ad aria. Soluzioni personalizzate vengono talvolta progettate per applicazioni industriali specifiche di sistemi di marcatura, come macchine per la marcatura integrate nelle linee di assemblaggio, dove vincoli di spazio o requisiti produttivi richiedono una gestione termica specializzata. Queste configurazioni su misura sono generalmente sviluppate in collaborazione con i produttori di apparecchiature, che conoscono le vostre esigenze operative specifiche.
Aspetti pratici di implementazione e manutenzione
Migliori pratiche di installazione
L'installazione corretta del sistema di raffreddamento della vostra macchina per la marcatura laser determina direttamente la sua efficacia. Per i sistemi raffreddati ad aria, assicuratevi uno spazio sufficiente intorno alle aperture di ventilazione in entrata e in uscita: almeno 15 centimetri di spazio libero impediscono la ricircolazione dell’aria calda. Posizionate la macchina per la marcatura lontano dalla luce solare diretta e da altre fonti di calore, ove possibile. Per le installazioni di marcatura laser a fibra o al CO2 raffreddate ad acqua, utilizzate tubazioni di alta qualità certificate per la pressione di esercizio, tipicamente compresa tra 2 e 4 bar nei sistemi industriali, e verificate che tutti i collegamenti siano ben serrati per evitare perdite nelle vicinanze di componenti elettrici.
Il monitoraggio della temperatura è essenziale per qualsiasi macchina per la marcatura laser. I sistemi moderni includono termistori che riducono automaticamente la potenza o spegnono il sistema qualora le temperature superino i limiti di sicurezza. Alcuni sistemi industriali per la marcatura dispongono di un logging intelligente della temperatura, che registra i dati termici per l’analisi finalizzata alla manutenzione preventiva. Registrare i valori di riferimento della temperatura durante la prima settimana di funzionamento permette di riconoscere tempestivamente un calo dell’efficienza del sistema di raffreddamento.
Manutenzione e Risoluzione dei Problemi
La manutenzione regolare garantisce il funzionamento ottimale della macchina per la marcatura laser. Nei sistemi raffreddati ad aria, ispezionare e pulire i filtri di aspirazione ogni mese in ambienti polverosi oppure ogni tre mesi in ambienti più puliti. Nei sistemi raffreddati a liquido, controllare mensilmente il livello del refrigerante e sostituirlo annualmente o secondo le specifiche del produttore: un refrigerante contaminato può causare ostruzioni nei canali di raffreddamento di piccole dimensioni. Ispezionare tubi e connessioni alla ricerca di crepe o perdite prima che possano provocare danni.
Se la tua macchina per Marcatura Laser se si riscontra un rallentamento termico — ovvero una diminuzione imprevista della potenza in uscita — verificare innanzitutto che le ventole di raffreddamento funzionino correttamente e che i filtri siano puliti. Accertarsi che la temperatura ambiente rimanga entro il campo operativo specificato. Se un sistema a raffreddamento ad acqua mostra instabilità termica, potrebbe essere necessaria la manutenzione del refrigeratore. Sorvegliare eventuali rumori anomali provenienti dalle ventole di raffreddamento, che possono indicare usura dei cuscinetti e richiedere la loro sostituzione.
FAQ
Qual è la capacità di raffreddamento tipica necessaria per un sistema di marcatura laser a fibra da 50 watt?
Un sistema di marcatura laser a fibra da 50 watt con un’efficienza elettrica del 40% genera circa 75 watt di calore residuo soltanto dal tubo laser, oltre a un carico termico aggiuntivo proveniente dall’elettronica. È consigliabile prevedere una capacità di raffreddamento complessiva di 150–200 watt per mantenere una temperatura operativa stabile durante il funzionamento continuo. Ciò può essere ottenuto mediante una progettazione ad aria ben dimensionata oppure mediante un refrigeratore ad acqua di modesta potenza.
L’attrezzatura per la marcatura laser al CO2 può funzionare senza raffreddamento attivo in un ambiente climatizzato?
Le applicazioni di marcatura laser al CO2 a bassa potenza, inferiori a 20 watt, possono talvolta funzionare con raffreddamento passivo o con un raffreddamento attivo minimo, purché la temperatura ambientale rimanga al di sotto dei 25 °C. Tuttavia, anche installazioni di marcatura laser al CO2 di modeste dimensioni traggono vantaggio da un raffreddamento attivo dell’aria per garantire coerenza operativa e preservare la durata dei componenti. Qualsiasi sistema industriale di marcatura che operi in condizioni di temperatura variabile deve includere una gestione termica attiva per assicurare prestazioni affidabili.
Con quale frequenza devono essere sottoposti a manutenzione i sistemi di raffreddamento ad acqua su un sistema industriale di marcatura?
Le macchine per la marcatura laser raffreddate ad acqua devono essere ispezionate mensilmente per individuare perdite e verificare la stabilità della pressione; il liquido refrigerante va sostituito annualmente o secondo le indicazioni del produttore del gruppo frigorifero. Alcuni operatori di sistemi industriali di marcatura, operanti in ambienti gravosi, eseguono analisi del liquido refrigerante ogni tre mesi per rilevare precocemente segni di contaminazione. La manutenzione preventiva regolare evita costose fermate legate a problemi termici e migliora l'affidabilità complessiva del sistema.
Indice dei Contenuti
- Comprensione della generazione di calore negli apparecchi per marcatura laser
- Tipi di sistema di raffreddamento e criteri di selezione
- Aspetti pratici di implementazione e manutenzione
-
FAQ
- Qual è la capacità di raffreddamento tipica necessaria per un sistema di marcatura laser a fibra da 50 watt?
- L’attrezzatura per la marcatura laser al CO2 può funzionare senza raffreddamento attivo in un ambiente climatizzato?
- Con quale frequenza devono essere sottoposti a manutenzione i sistemi di raffreddamento ad acqua su un sistema industriale di marcatura?
