


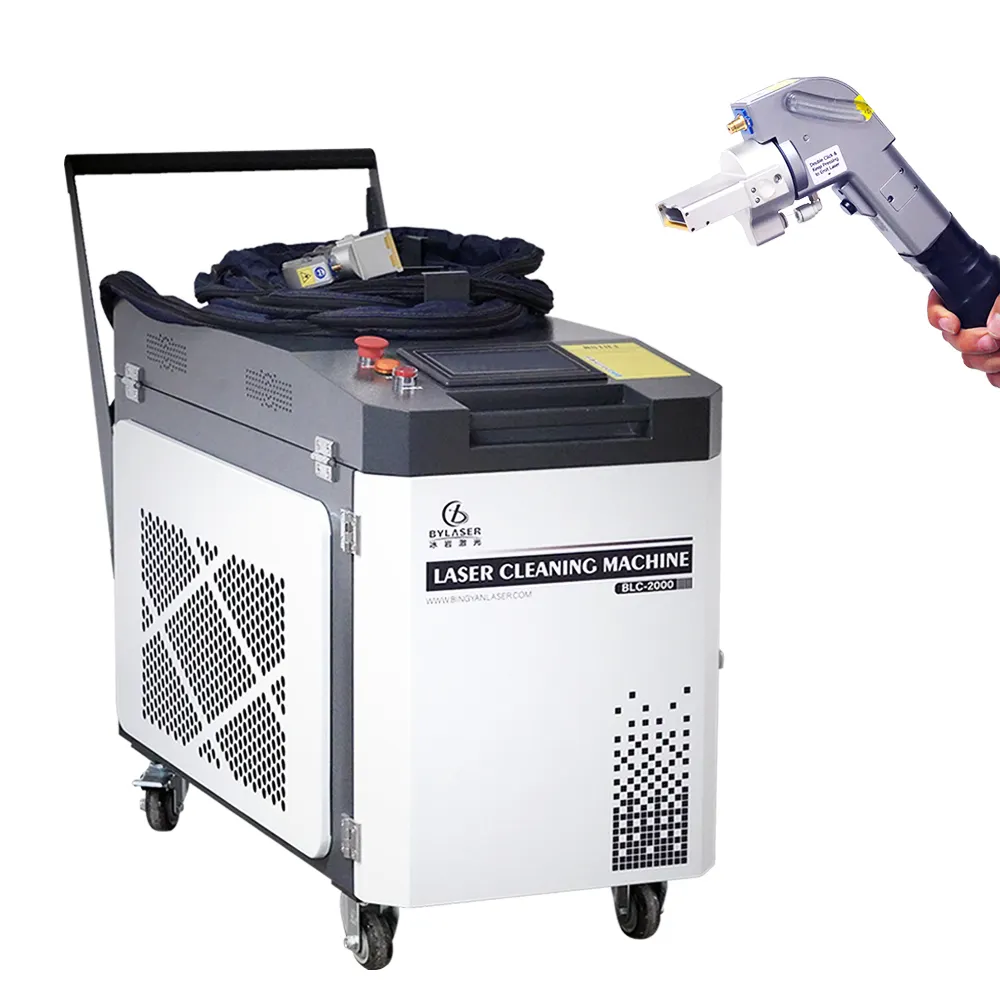
Macchina per marcatura laser. macchina per Marcatura Laser che tu utilizzi un sistema di marcatura laser a fibra o un impianto di marcatura laser CO2, la calibrazione è il fondamento di un’uscita di qualità costante. Senza una calibrazione accurata, anche il più avanzato sistema industriale di marcatura produrrà risultati non uniformi, causando ritravagli, spreco di materiale e compromissione della tracciabilità del prodotto.
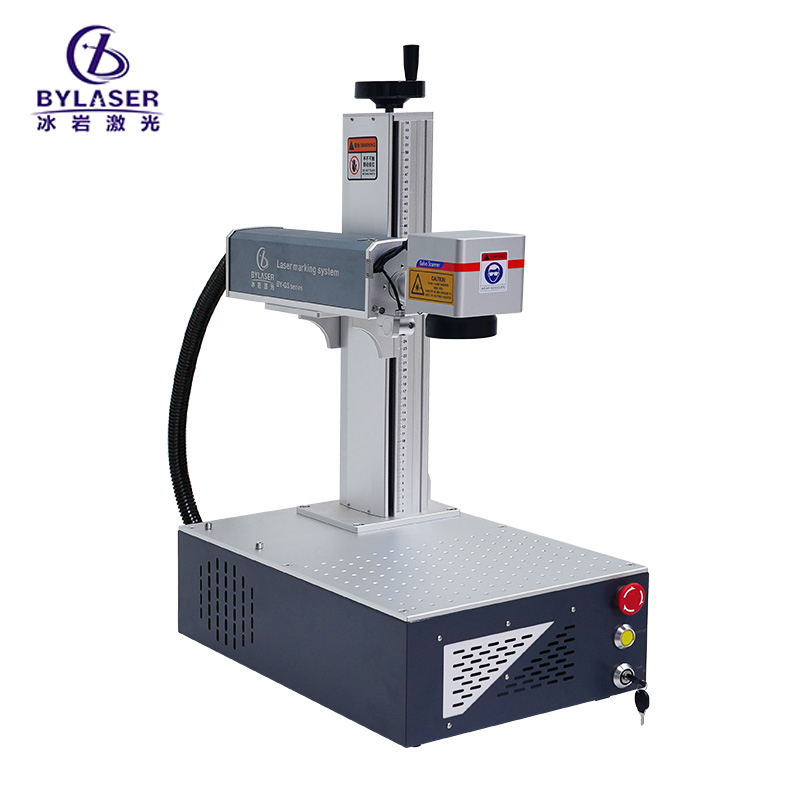
La calibrazione prevede l’allineamento del fascio laser, la verifica della profondità di messa a fuoco, la regolazione delle impostazioni di potenza e la conferma dell’accuratezza spaziale su tutta l’area di marcatura. Questo processo garantisce che il sistema di marcatura laser a fibra o a CO2 applichi i marchi esattamente nella posizione specificata sui pezzi. Comprendere il flusso di lavoro di calibrazione e disporre degli strumenti e dei materiali di riferimento adeguati fa la differenza tra ore di frustrazione e minuti di regolazione precisa.
Comprensione dei fondamenti della calibrazione della marcatura laser
Cosa consente di ottenere la calibrazione
La calibrazione di un sistema industriale di marcatura allinea il percorso del fascio laser, stabilisce una messa a fuoco costante e verifica l’accuratezza posizionale. Quando si calibra una macchina per marcatura laser a fibra o a CO2, si crea una baseline ripetibile che collega le coordinate software all’output fisico sui componenti. Questo passaggio è fondamentale perché le ottiche laser subiscono lievi spostamenti nel tempo a causa di variazioni di temperatura, vibrazioni e usura meccanica.
Il processo di calibrazione garantisce che, quando il software ordina alla macchina per marcatura laser di apporre un marchio alle coordinate X,Y sul pezzo in lavorazione, tale marchio compaia esattamente in quelle coordinate. Senza questo allineamento, i marchi si sposteranno, si sovrapporranno in modo errato o mancheranno del tutto le aree target. L'affidabilità dei sistemi industriali di marcatura dipende da questa base, che deve essere stabilita e mantenuta per tutta la durata del ciclo di vita dell'attrezzatura.
Perché la calibrazione iniziale e quella periodica sono fondamentali
Le attrezzature nuove richiedono una calibrazione iniziale approfondita prima dell'uso produttivo. La macchina per marcatura laser arriva dalla fabbrica con gruppi ottici che necessitano di verifica e regolazione fine per l'ambiente operativo specifico del cliente. Successive calibrazioni periodiche, effettuate mensilmente o trimestralmente a seconda dell'intensità d'uso, compensano la deriva termica e l'usura meccanica che si verificano naturalmente.
Molti operatori rimandano la ricalibrazione fino a quando i marchi non diventano visibilmente scadenti, ma questo approccio spreca materiale e danneggia la fiducia dei clienti. Stabilire un programma di calibrazione preventiva per il proprio sistema di marcatura laser a fibra o a CO2 mantiene costantemente l'accuratezza entro le specifiche. Questa disciplina trasforma la calibrazione da un'attività reattiva di risoluzione dei problemi in una routine di manutenzione prevedibile ed efficiente.
Procedura passo passo per la calibrazione
Preparare il tuo Macchina per Marcatura Laser e area di lavoro
Iniziare assicurandosi che la macchina per la marcatura laser sia accesa e abbia raggiunto l'equilibrio termico. Consentire un tempo di preriscaldamento di 15–30 minuti affinché i componenti ottici si stabilizzino alla temperatura di funzionamento. L'accuratezza del proprio sistema industriale di marcatura dipende dalla stabilità termica, quindi accelerare questo passaggio compromette i risultati della calibrazione. Pulire delicatamente tutte le superfici ottiche utilizzando appositi materiali per la pulizia delle lenti, per rimuovere polvere e residui che disperdono il fascio laser.
Preparare i materiali di riferimento per la calibrazione adatti al proprio sistema di marcatura laser a fibra o al proprio sistema di marcatura laser CO2. Per i sistemi di marcatura laser a fibra, utilizzare campioni metallici o lastre di prova verniciate. Per i sistemi di marcatura laser CO2, utilizzare legno, acrilico o alluminio anodizzato. Fissare saldamente il materiale di prova sul piano di marcatura per evitare spostamenti durante il processo di calibrazione. Verificare che il meccanismo di posizionamento sull’asse Z della macchina per la marcatura laser funzioni correttamente e risponda in modo adeguato ai comandi del software.
Allineamento del fascio e verifica del fuoco
Accedere al menu di calibrazione della macchina per la marcatura laser tramite il software di controllo. La maggior parte dei produttori di sistemi industriali di marcatura offre una funzione di test del fuoco che attiva il laser a bassa potenza. Posizionare un foglio bianco di carta per la calibrazione o una piastra di prova alla distanza operativa prevista ed eseguire un impulso di prova. Osservare le dimensioni e l’intensità del segno. Se il punto è ellittico o insolitamente grande, il fascio non è focalizzato in modo ottimale.
Regolare la posizione sull'asse Z in modo incrementale, effettuando segni di prova a ogni posizione finché non si ottiene la dimensione del punto più piccola e più costante. Ciò indica il fuoco ottimale per la vostra macchina per marcatura laser. Registrare questo valore di offset Z nel registro dell'attrezzatura. Per i sistemi di marcatura laser a fibra, la profondità di messa a fuoco varia tipicamente da 0 a 10 mm, a seconda della configurazione ottica. Le macchine per marcatura laser CO2 richiedono generalmente una regolazione del fuoco entro un intervallo più ristretto a causa delle caratteristiche della lunghezza d'onda più lunga.
Accuratezza spaziale e correzione posizionale
Una volta ottimizzato il fuoco, verificare l'accuratezza posizionale su tutto il campo di marcatura. La maggior parte dei software per macchine per marcatura laser include un test con schema a griglia o a mirino. Eseguire questo test ed esaminare i segni risultanti sulla piastra di calibrazione. Se i segni appaiono spostati, ruotati o compressi, il sistema industriale di marcatura richiede una correzione.
Accedere ai parametri di calibrazione nel software e regolare i valori di offset X e Y in base alle deviazioni osservate. Molti sistemi di marcatura laser a fibra e a CO2 consentono una calibrazione manuale punto-punto, nella quale si marcano posizioni di riferimento note e quindi se ne conferma la posizione effettiva. Questo metodo di correzione compensa il disallineamento ottico e la deformazione meccanica che si accumulano nel tempo nella macchina per la marcatura laser.
Considerazioni avanzate sulla calibrazione e manutenzione
Ottimizzazione di potenza e velocità
La calibrazione della macchina per la marcatura laser comprende la verifica che l’uscita di potenza corrisponda alle impostazioni del software. Utilizzare un misuratore di potenza laser compatibile con la lunghezza d’onda del sistema di marcatura laser a fibra o a CO2 per misurare la potenza effettiva sulla superficie di lavoro. Se la potenza misurata risulta costantemente inferiore alle specifiche, potrebbe essere necessario sostituire il tubo o il diodo nel sistema industriale di marcatura laser.
Regolare i parametri di velocità e potenza dell’incisione in base alle esigenze del materiale. Un modello di prova di incisione aiuta a identificare la combinazione ottimale che produce segni puliti e leggibili, senza distorsioni termiche eccessive. Registrare queste impostazioni per ciascun tipo di materiale lavorato con la macchina per incisione laser, creando una libreria di riferimento che accelera le operazioni future di configurazione e ricalibrazione.
Fattori ambientali e stabilità a lungo termine
Le condizioni ambientali influenzano in modo significativo le prestazioni della macchina per incisione laser. Le variazioni di temperatura causano espansione e contrazione dei componenti ottici, generando deriva della calibrazione. Mantenere, se possibile, la temperatura dell’ambiente entro ±5 gradi Celsius rispetto al valore di riferimento utilizzato per la calibrazione. Le vibrazioni provenienti da macchinari vicini o da traffico intenso si trasmettono attraverso il pavimento al sistema industriale di incisione, riducendo progressivamente l’accuratezza nel corso dei turni e dei giorni.
Implementare un programma di manutenzione preventiva che preveda controlli di calibrazione mensili per le operazioni di marcatura laser a fibra e a CO2 ad alto volume. Controlli settimanali sono giustificati per applicazioni in cui la precisione della marcatura influisce direttamente sulla funzionalità o sulla sicurezza del prodotto. Una ricalibrazione trimestrale è sufficiente per le operazioni a basso volume. Ogni volta che si esegue la ricalibrazione della macchina per la marcatura laser, confrontare i risultati con quelli delle sessioni precedenti per identificare tendenze indicative di usura dei componenti o di progressivo disallineamento.
FAQ
Con quale frequenza devo calibrare la mia macchina per la marcatura laser?
Le operazioni ad alto volume traggono vantaggio da una calibrazione mensile del sistema di marcatura laser a fibra o a CO2, mentre gli impianti a basso volume possono effettuare la calibrazione ogni tre mesi. Se le condizioni ambientali subiscono variazioni significative oppure se il sistema industriale di marcatura viene utilizzato per componenti critici per la sicurezza, aumentare la frequenza di calibrazione a ogni due settimane. Eseguire sempre una ricalibrazione dopo qualsiasi intervento di manutenzione sulla macchina per la marcatura laser.
Quali sono le cause della perdita di calibrazione di una macchina per marcatura laser?
I cicli termici, le vibrazioni meccaniche, l’usura dei componenti e la contaminazione ottica spostano gradualmente la precisione della vostra macchina per marcatura laser. I cambiamenti di temperatura influenzano in particolare i sistemi di marcatura laser a fibra e i sistemi di marcatura laser CO2, poiché i materiali ottici si espandono e si contraggono a velocità diverse. Un impatto fisico o una pulizia non corretta possono allineare istantaneamente in modo errato le ottiche interne del vostro sistema industriale di marcatura.
È possibile calibrare la propria macchina per marcatura laser senza attrezzature specializzate?
La messa a fuoco del fascio e l’allineamento posizionale di base possono essere verificati mediante prove di marcatura su materiali di calibrazione, ma per una verifica precisa della potenza è necessario un misuratore di potenza laser. La maggior parte dei produttori di macchine per marcatura laser fornisce procedure di calibrazione nella propria documentazione. Per applicazioni critiche di sistemi industriali di marcatura, si raccomanda di affidare la calibrazione iniziale e la verifica annuale a tecnici certificati, che utilizzino strumenti professionali di metrologia.
