


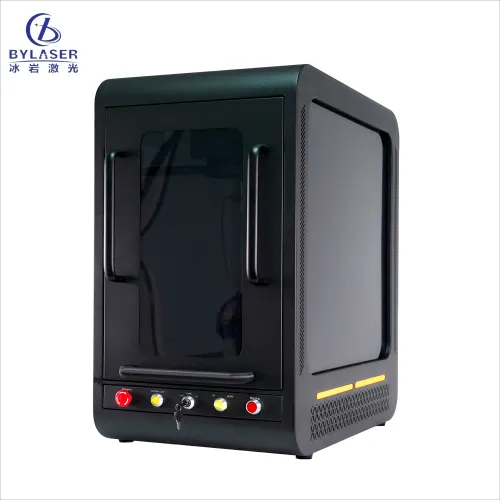
Lo spessore del metallo è uno dei fattori più critici che influenzano la profondità dell’incisione quando si utilizza un macchina per incisione laser per metalli . Comprendere questa relazione aiuta produttori, aziende e operatori industriali a ottimizzare i propri processi di marcatura, ridurre gli sprechi di materiale e ottenere risultati costanti e di alta qualità. L’interazione tra lo spessore del materiale e la profondità di penetrazione del laser determina se un’incisione sarà superficiale ed estetica oppure profonda e permanente.
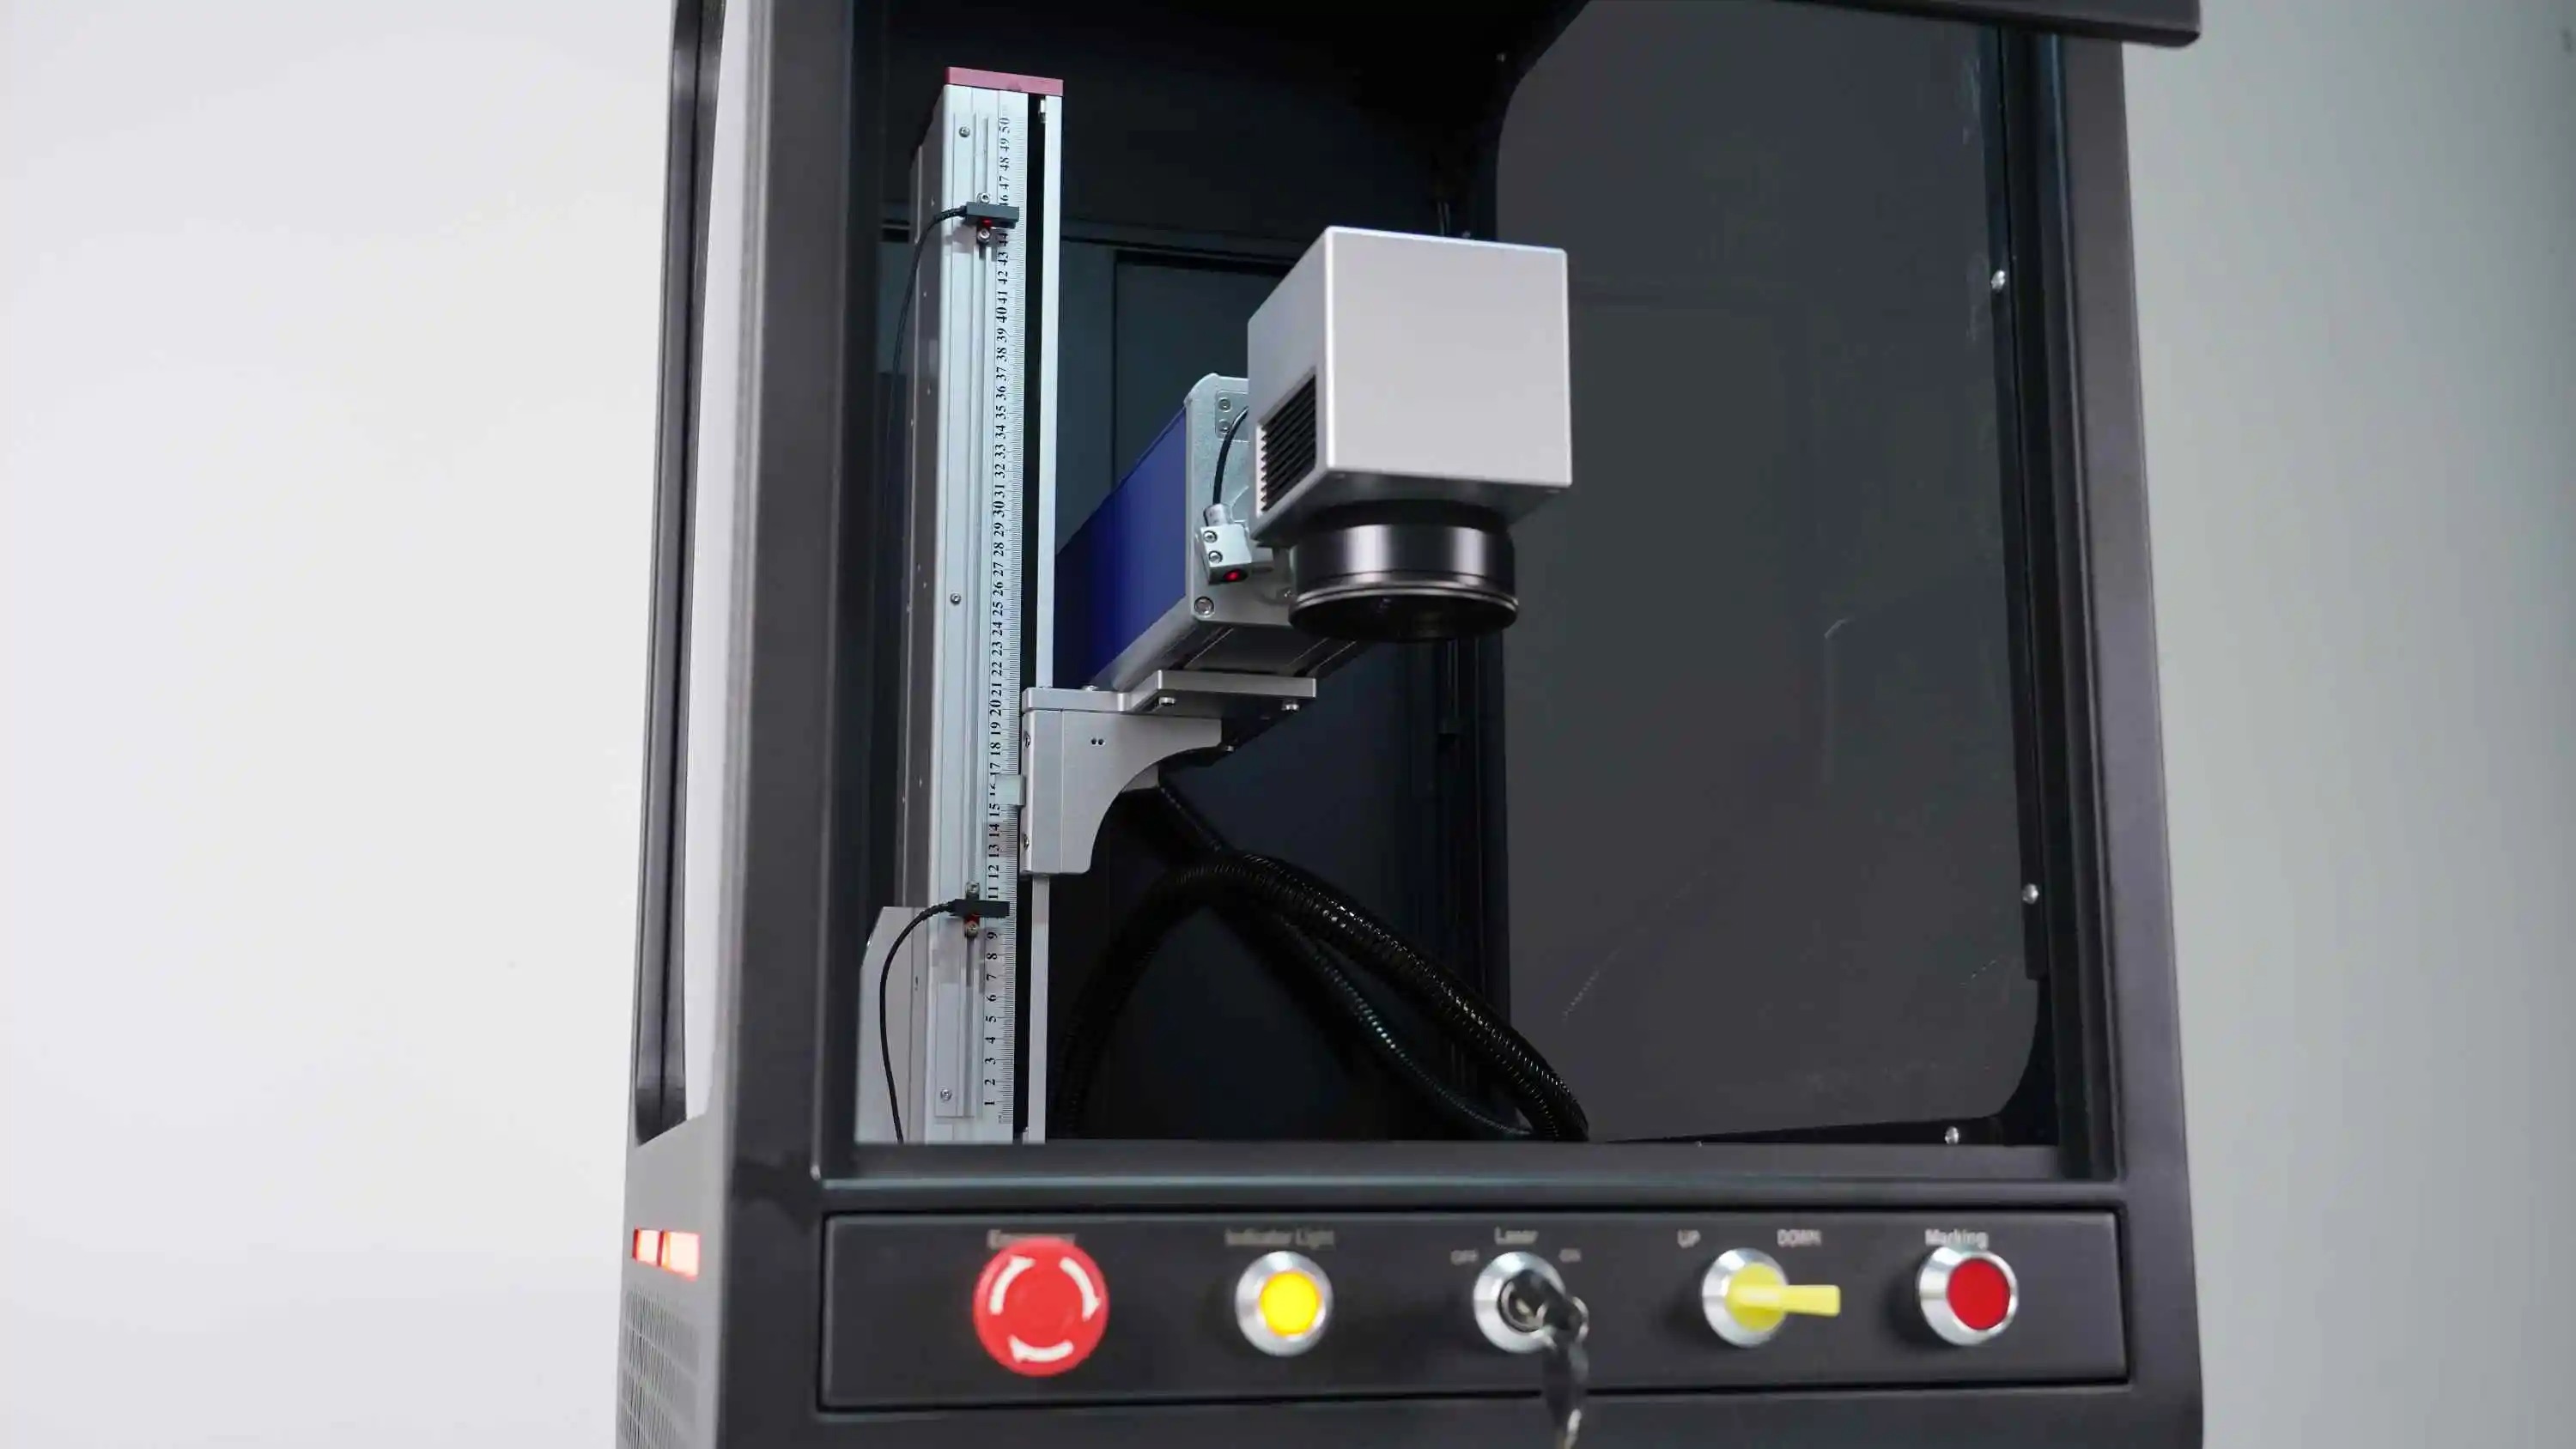
Quando si lavora con la tecnologia per la marcatura dei metalli, gli ingegneri devono tenere conto di come l’energia laser interagisce con la composizione e lo spessore del materiale. I metalli più spessi assorbono e distribuiscono l’energia laser in modo diverso rispetto ai materiali sottili, influenzando intensità, uniformità e durata della marcatura. Le attrezzature per l’incisione precisa dei metalli integrano sistemi avanzati di controllo e calibrazione per compensare queste variabili, garantendo che la profondità di incisione rimanga prevedibile e ripetibile su diversi spessori di metallo e condizioni superficiali.
Come lo spessore del metallo influenza l’assorbimento dell’energia laser
Distribuzione dell’energia lungo la profondità del materiale
La concentrazione dell'energia laser dipende fortemente dallo spessore del materiale. Quando il fascio laser a fibra per la lavorazione dei metalli colpisce una superficie metallica sottile, l'energia rimane concentrata in un piccolo volume, creando incisioni profonde e precise. Con l'aumento dello spessore del materiale, la stessa potenza laser si distribuisce su una zona termica più ampia, riducendo la densità energetica massima a qualsiasi singola profondità. Ciò significa che i metalli più spessi resistono naturalmente a incisioni più profonde, a meno che la potenza laser o il tempo di permanenza non aumentino in proporzione.
La relazione non è lineare. Una lamiera metallica da 2 mm non richiede il doppio dell'energia rispetto a una da 1 mm per ottenere la stessa profondità di incisione; ne richiede significativamente di più a causa della diffusione termica. La tecnologia per la marcatura dei metalli utilizza sistemi di feedback in tempo reale per monitorare e regolare dinamicamente i parametri laser, compensando le variazioni di spessore e mantenendo una profondità di incisione costante su diversi spessori di materiale.
Conducibilità Termica e Dissipazione del Calore
Diversi metalli conducono il calore a velocità molto diverse. Ad esempio, l’alluminio e il rame dissipano il calore del laser molto più rapidamente dell’acciaio inossidabile o del titanio. Materiali più spessi di metalli altamente conduttivi creano sink termici più ampi, allontanando l’energia termica dalla zona di incisione prima che il laser raggiunga la profondità desiderata. Le attrezzature per l’incisione metallica di precisione tengono conto di queste proprietà termiche specifiche dei materiali consentendo agli operatori di regolare la frequenza del laser, la potenza di uscita e la velocità di scansione in base al tipo e allo spessore del metallo.
Range ottimali di spessore metallico per l’incisione di precisione
Applicazioni di incisione superficiale
I metalli sottili, con spessori compresi tra 0,5 mm e 2 mm, sono ideali per la marcatura estetica della superficie e per incisioni superficiali in cui una profondità compresa tra 0,1 mm e 0,5 mm è sufficiente. Questa gamma di spessori offre la massima flessibilità per la lavorazione dei metalli mediante laser a fibra, poiché il fascio laser penetra in modo costante con impostazioni di potenza moderate. I materiali sottili sono comuni nelle applicazioni decorative, nella marcatura di marchi su gioielli e nella marcatura identificativa su componenti elettronici. La tecnologia per la marcatura dei metalli funziona in modo più affidabile proprio in questo intervallo di spessori, producendo segni nitidi e precisi con minima distorsione termica o danneggiamento del materiale.
Applicazioni a media profondità e ad alto carico
Materiali con spessori compresi tra 2 mm e 6 mm supportano incisioni di profondità media, adatte all’identificazione dei componenti, ai numeri di serie e ai contrassegni funzionali che devono resistere all’usura meccanica o a ambienti aggressivi. Per ottenere una profondità significativa in questo intervallo, le attrezzature per l’incisione precisa su metallo richiedono una potenza laser maggiore e tempi di permanenza più lunghi. Molti produttori utilizzano tecniche di incisione multi-passaggio, nelle quali il laser ripercorre più volte lo stesso disegno, aumentando progressivamente la profondità dell’incisione. Questo approccio risulta particolarmente efficace nel trattamento dei metalli con laser a fibra, poiché i passaggi multipli consentono di raggiungere un equilibrio termico e riducono il rischio di deformazioni o crepe del materiale causate da un’esposizione ad alta energia in un singolo passaggio.
Parametri critici per il controllo della profondità di incisione
Calibrazione della potenza e della frequenza del laser
Una macchina per la marcatura laser su metallo deve bilanciare la potenza in uscita con lo spessore del materiale per evitare crepe superficiali o penetrazione incompleta. I normali sistemi di lavorazione laser a fibra per metalli erogano una potenza compresa tra 20 W e 100 W; le macchine con potenza superiore consentono una marcatura profonda su materiali spessi. Il controllo della frequenza, misurato in kHz, influisce sulla qualità e sulla profondità del marchio. Frequenze più basse (20–50 kHz) producono marchi più profondi e aggressivi, ma con evidenti schemi ondulati. Frequenze più elevate (100–150 kHz) generano marchi più fini ed esteticamente gradevoli, con profondità di marcatura ridotta. Le attrezzature per la marcatura metallica di precisione consentono agli operatori di selezionare la frequenza in base alle esigenze applicative e allo spessore del metallo.
Ottimizzazione della velocità di scansione e del tempo di permanenza
La velocità di scansione determina quanto velocemente il fascio laser si muove sulla superficie del materiale. Velocità di scansione più lente consentono a una maggiore quantità di energia laser di concentrarsi su ciascun punto, aumentando la profondità dell’incisione. I sistemi per la marcatura su metallo offrono tipicamente velocità di scansione comprese tra 500 mm/s e 7000 mm/s. Per metalli sottili, velocità più elevate risultano efficaci poiché il materiale assorbe l’energia rapidamente. Materiali più spessi richiedono velocità di scansione più lente per garantire un tempo sufficiente di interazione tra il laser e il materiale. Il tempo di permanenza (dwell time) — ossia la durata in cui il laser rimane in pausa su specifiche caratteristiche — è direttamente correlato alla profondità dell’incisione. Gli operatori regolano il tempo di permanenza in microsecondi per ottimizzare con precisione la profondità su metalli spessi o ad alta conducibilità termica.
Strategie di impulsi e a passaggi multipli
Le attrezzature moderne per l’incisione metallica di precisione supportano la consegna di laser a impulsi, in cui l’energia viene applicata in raffiche controllate anziché in uscita continua. Gli impulsi riducono il carico termico complessivo sui materiali più spessi, minimizzando le deformazioni pur raggiungendo la profondità di incisione desiderata. Per metalli con spessore superiore a 4 mm, l’incisione multi-passaggio diventa l’approccio standard. Il laser esegue il disegno una volta a potenza ridotta, consentendo al materiale di raffreddarsi tra un passaggio e l’altro. I passaggi successivi aumentano gradualmente la profondità di incisione. Questo metodo funziona eccezionalmente bene con la lavorazione dei metalli mediante laser a fibra, poiché la rimozione cumulativa del materiale su più passaggi raggiunge la profondità obiettivo senza lo stress termico associato a un singolo passaggio.
FAQ
Qual è la profondità massima di incisione ottenibile su metalli spessi?
La profondità massima di incisione dipende dalla potenza del laser, dalle proprietà del materiale e dalle specifiche dell’apparecchiatura. Una macchina per incisione laser su metallo ad alta potenza (50 W o superiore) può raggiungere profondità di incisione comprese tra 0,5 mm e 1,5 mm su acciaio inossidabile fino a 5 mm di spessore. Il trattamento laser a fibra su alluminio può raggiungere una profondità di 1 mm su spessori simili, grazie alla maggiore conducibilità termica. Le apparecchiature per incisione di precisione su metallo con capacità multi-passaggio possono teoricamente ottenere tagli più profondi, ma esistono limiti pratici per evitare danni al materiale o sollecitazioni eccessive sull’apparecchiatura.
In che modo la composizione del metallo influenza la profondità di incisione rispetto allo spessore?
Il tipo di metallo influenza in modo significativo la profondità di incisione, indipendentemente dallo spessore. L'acciaio inossidabile richiede un'energia laser moderata e risponde in modo prevedibile su diversi spessori. L'alluminio e il rame assorbono l'energia laser in modo efficiente, ma disperdono il calore rapidamente, richiedendo potenza superiore o tempi di esposizione più lunghi. Il titanio e l'ottone rispondono in modo simile all'acciaio inossidabile. I sistemi di marcatura su metallo includono preset specifici per materiale che regolano automaticamente i parametri del laser. Gli operatori devono testare campioni di ciascuna lega e combinazione di spessore per stabilire le impostazioni di riferimento prima delle produzioni in serie.
L'attrezzatura per l'incisione precisa su metallo può mantenere una profondità costante su materiali con spessore variabile?
Sì, le moderne attrezzature per la marcatura metallica di precisione includono funzioni di messa a fuoco automatica e rilevamento dello spessore. I sistemi avanzati per la lavorazione dei metalli con laser a fibra utilizzano sensori ottici per misurare l’altezza della superficie del materiale e regolare automaticamente la distanza di messa a fuoco e la potenza del laser durante l’operazione. Ciò garantisce una profondità di marcatura costante anche quando lo spessore del materiale varia lungo il pezzo. Per ottenere tale costanza è necessaria una corretta taratura della macchina e una preparazione accurata del materiale, ma ciò elimina l’intervento manuale per diversi intervalli di spessore.
