


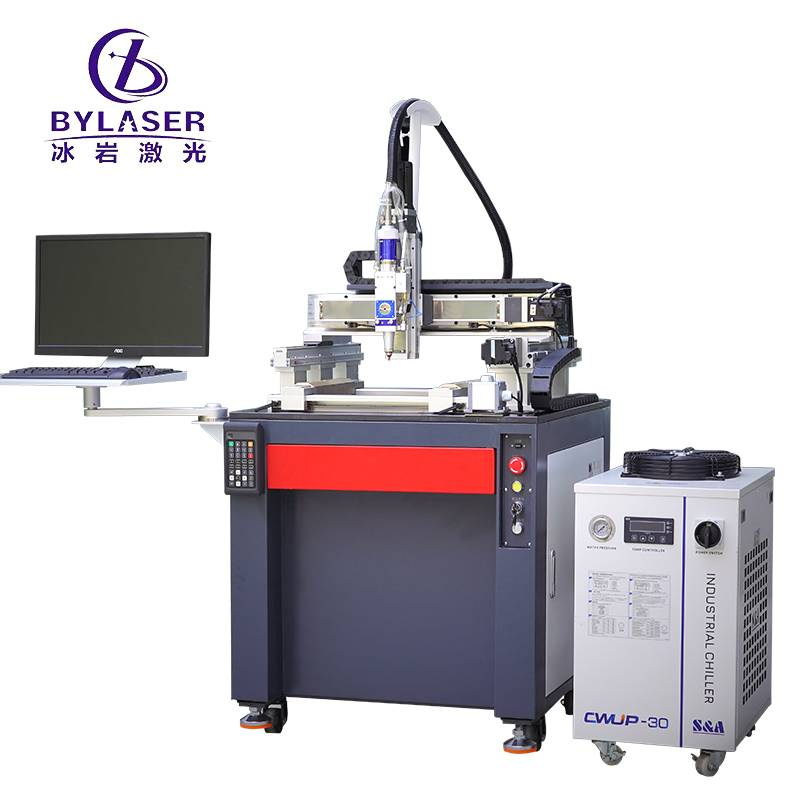
Amarchio Laser opera concentrandosi su superfici metalliche con un’intensa energia luminosa per creare marcature permanenti, incisioni e disegni dettagliati senza contatto fisico. A differenza dei metodi tradizionali di incisione che utilizzano utensili meccanici, un marcatore laser raggiunge la precisione grazie a fasci concentrati di fotoni che interagiscono direttamente con il substrato metallico. Questa tecnologia ha trasformato la produzione industriale, il controllo qualità e la personalizzazione dei prodotti in numerosissimi settori. Comprendere il funzionamento di questo processo chiarisce perché l’incisione laser a fibra è diventata lo standard globale per le applicazioni di marcatura su metallo.
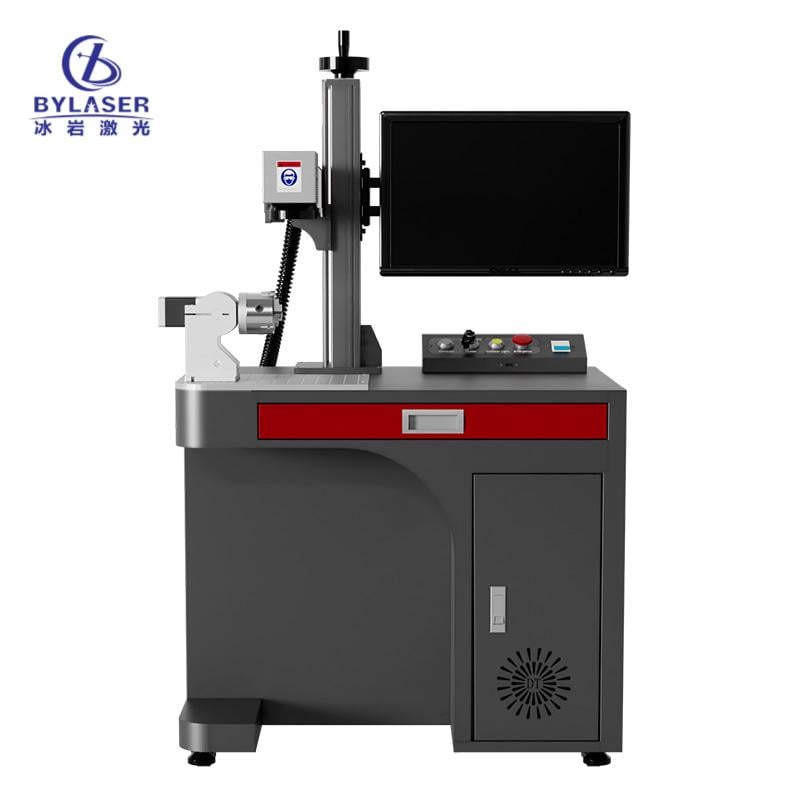
La macchina per marcatura laser genera luce coerente attraverso un processo chiamato emissione stimolata, in cui gli elettroni si spostano tra livelli energetici all’interno di un mezzo specializzato. Quando questo fascio luminoso ad alta energia colpisce il metallo, trasferisce energia termica sulla superficie, provocando un riscaldamento rapido in un’area microscopicamente piccola. Il metallo subisce quindi una trasformazione superficiale—ossidazione, ablazione o fusione—secondo le impostazioni di potenza del laser e la durata degli impulsi. Questa interazione controllata tra luce e metallo produce marcature che vanno da leggere incisioni superficiali a profonde incisioni, con straordinaria chiarezza e precisione.
Principi fondamentali dell’incisione laser in fibra
Come la tecnologia laser in fibra genera il fascio di marcatura
L’incisione con laser a fibra utilizza una fibra ottica specializzata drogata con elementi delle terre rare, tipicamente erbio o itterbio, per produrre luce infrarossa coerente a una lunghezza d’onda di circa 1064 nanometri. Questo sistema laser industriale eccita gli ioni droganti mediante un laser di pompaggio, creando un’inversione di popolazione in cui un numero maggiore di elettroni occupa stati energetici superiori rispetto a quelli inferiori. Quando vengono stimolati da fotoni già presenti nella cavità, questi elettroni eccitati emettono ulteriori fotoni perfettamente in fase tra loro, generando un fascio amplificato di luce coerente. Tale fascio esce dalla fibra e attraversa ottiche di messa a fuoco che concentrano l’energia in un punto dal diametro di pochi micrometri.
Trasferimento di energia e modifica della superficie
Quando il fascio concentrato del marcatore laser colpisce il metallo, l’energia dei fotoni viene trasferita agli elettroni liberi nel reticolo metallico, inducendone una vibrazione intensa e la generazione di calore. Questo rapido aumento di temperatura—spesso superiore a migliaia di gradi in frazioni di microsecondo—costringe la superficie metallica a subire una delle tre principali trasformazioni. L’ossidazione avviene quando il metallo riscaldato reagisce con l’ossigeno, formando uno strato scuro di ossido che contrasta nettamente con il metallo di base. L’ablazione si verifica quando il materiale superficiale evapora completamente, lasciando una depressione. La fusione e la risolidificazione producono lievi modifiche della texture superficiale, che riflettono la luce in modo diverso.
Meccanismi tecnici alla base della marcatura su metallo
Durata dell’impulso e controllo della potenza nella marcatura laser
Una macchina per la marcatura laser controlla la profondità, la larghezza e l’aspetto del marchio mediante una temporizzazione precisa degli impulsi e un’intensità di potenza accurata. Impulsi nanosecondo — della durata di miliardesimi di secondo — rilasciano energia così rapidamente che il metallo ha tempo minimo per condurre via il calore, concentrandone gli effetti termici esclusivamente sulla superficie. Impulsi più lunghi consentono al calore di penetrare più in profondità, generando marchi più larghi e una rimozione di materiale più consistente. Il livello di potenza del sistema laser industriale determina quanta energia viene erogata per ogni impulso: una potenza maggiore produce marchi più scuri e una modifica più profonda del materiale, mentre una potenza inferiore genera incisioni più chiare e superficiali. Gli operatori regolano questi parametri in base al tipo specifico di metallo, all’aspetto desiderato del marchio e ai requisiti produttivi.
Interazione tra luce infrarossa e substrati metallici
Diversi metalli reagiscono in modo diverso all’incisione con laser a fibra a causa delle differenze nella conducibilità termica, nei punti di fusione e nelle caratteristiche di assorbimento della luce. L’alluminio e il rame disperdono rapidamente il calore dalla zona da marcare, richiedendo una potenza laser più elevata per ottenere un’incisione uniforme. L’acciaio inossidabile e il titanio rispondono facilmente al marcatore laser, offrendo un eccellente contrasto e dettagli nitidi. La lunghezza d’onda infrarossa dei laser a fibra si accoppia particolarmente bene con le superfici metalliche, poiché i metalli assorbono efficacemente la radiazione infrarossa, convertendola in calore con perdite minime per riflessione. Questa scelta di lunghezza d’onda garantisce risultati costanti e ripetibili su diversi tipi di metallo, senza necessità di sistemi laser differenti.
Applicazioni industriali e implementazione pratica
Utilizzo nella pratica Cassetti per la marcatura su metallo
Gli impianti produttivi impiegano macchine per la marcatura laser per applicare numeri di serie, codici di lotto e specifiche del prodotto direttamente su componenti metallici, garantendo un’identificazione permanente resistente all’esposizione ambientale e alle manipolazioni. I settori aerospaziali utilizzano l’incisione laser a fibra per marcare numeri di parte critici e codici di tracciabilità sulle pale delle turbine e sui componenti della fusoliera. I produttori di dispositivi medici applicano il marcatore laser su strumenti chirurgici, impianti e involucri di apparecchiature per rispettare i requisiti normativi e garantire il tracciamento della sicurezza dei pazienti. I fornitori automobilistici marcano i numeri VIN, gli identificativi dei componenti e i codici di certificazione su supporti metallici, alberi e involucri. I produttori di elettronica incidono identificativi delle schede a circuito stampato e specifiche dei componenti. Ogni applicazione si basa sulla precisione e sulla permanenza che soltanto la tecnologia industriale dei sistemi laser è in grado di offrire in modo affidabile alla velocità di produzione.
Vantaggi di velocità e coerenza produttiva
Una macchina per la marcatura laser completa la maggior parte delle marcature in pochi secondi o meno, consentendo l’integrazione nelle linee di produzione ad alta velocità senza rallentare il flusso produttivo. A differenza degli utensili per incisione meccanica, che si usurano e richiedono sostituzioni frequenti, l’incisione laser a fibra mantiene costantemente un’elevata qualità dell’output su migliaia di pezzi, senza alcun degrado dell’utensile. Il processo di marcatura non esercita alcuna forza fisica sul pezzo in lavorazione, eliminando così i rischi di deformazione o danneggiamento di componenti delicati. Il sistema laser industriale raggiunge questa velocità e affidabilità grazie a un controllo del fascio completamente automatico, nel quale istruzioni provenienti da computer guidano con precisione il marcatore laser lungo schemi di marcatura preprogrammati. Questa combinazione di velocità, accuratezza e durata rende la marcatura laser la tecnologia dominante per l’identificazione permanente dei metalli in tutti i settori industriali.
FAQ
La marcatura laser danneggia la struttura del metallo?
L’incisione con laser a fibra opportunamente calibrata crea marcature mediante una modificazione controllata della superficie, senza compromettere l’integrità strutturale del metallo. La zona interessata penetra soltanto per alcuni micrometri nel materiale, lasciando inalterata la massa principale. Il marcatore laser non genera concentrazioni di tensione né danni meccanici, come invece avviene con metodi quali la stampigliatura o la rettifica. Componenti ad alta resistenza, come i carrelli di atterraggio degli aeromobili, le molle e i fissaggi critici, vengono regolarmente marcati a laser senza alcun impatto misurabile sulla vita a fatica o sulle caratteristiche prestazionali.
Quali metalli sono più adatti alla marcatura laser?
L'acciaio inossidabile, il titanio, l'alluminio, l'ottone, il rame e l'acciaio per utensili rispondono tutti eccellentemente alle macchine per la marcatura laser, producendo risultati nitidi e ad alto contrasto. L'incisione con laser a fibra funziona bene su quasi tutti i metalli ferrosi e non ferrosi impiegati nelle applicazioni industriali. Lo stato della superficie ha maggiore importanza del tipo di materiale: superfici metalliche pulite e non verniciate assorbono uniformemente il fascio del marcatore laser, garantendo una qualità di marcatura costante. Le superfici verniciate, anodizzate o fortemente ossidate potrebbero richiedere una pulizia preliminare per ottenere risultati ottimali dal sistema laser industriale.
Una macchina per la marcatura laser può creare variazioni cromatiche sul metallo?
Sì, diversi livelli di potenza del laser e diverse durate degli impulsi producono colori differenti controllando la profondità dell’ossidazione su alcuni metalli, come l’acciaio inossidabile e il titanio. I segni chiari derivano da un’ossidazione minima e appaiono dorati o beige chiaro, mentre i segni scuri riflettono strati di ossido più spessi e appaiono blu, viola o neri. L’incisione con laser a fibra non può depositare pigmenti colorati effettivi sul metallo, ma un controllo preciso dell’input termico del marcatore laser consente agli operatori esperti di generare effetti multicolore variando l’ossidazione all’interno di un singolo segno.
