


Amacchina per Marcatura Laser rappresenta una tecnologia sofisticata che consente una marcatura precisa e permanente su materiali diversi mediante energia luminosa focalizzata. A differenza dei metodi tradizionali di marcatura, come l’incisione meccanica o la stampa a inchiostro, una macchina per la marcatura laser utilizza un fascio concentrato di energia per creare segni a livello superficiale, senza richiedere contatto fisico né inchiostri consumabili. 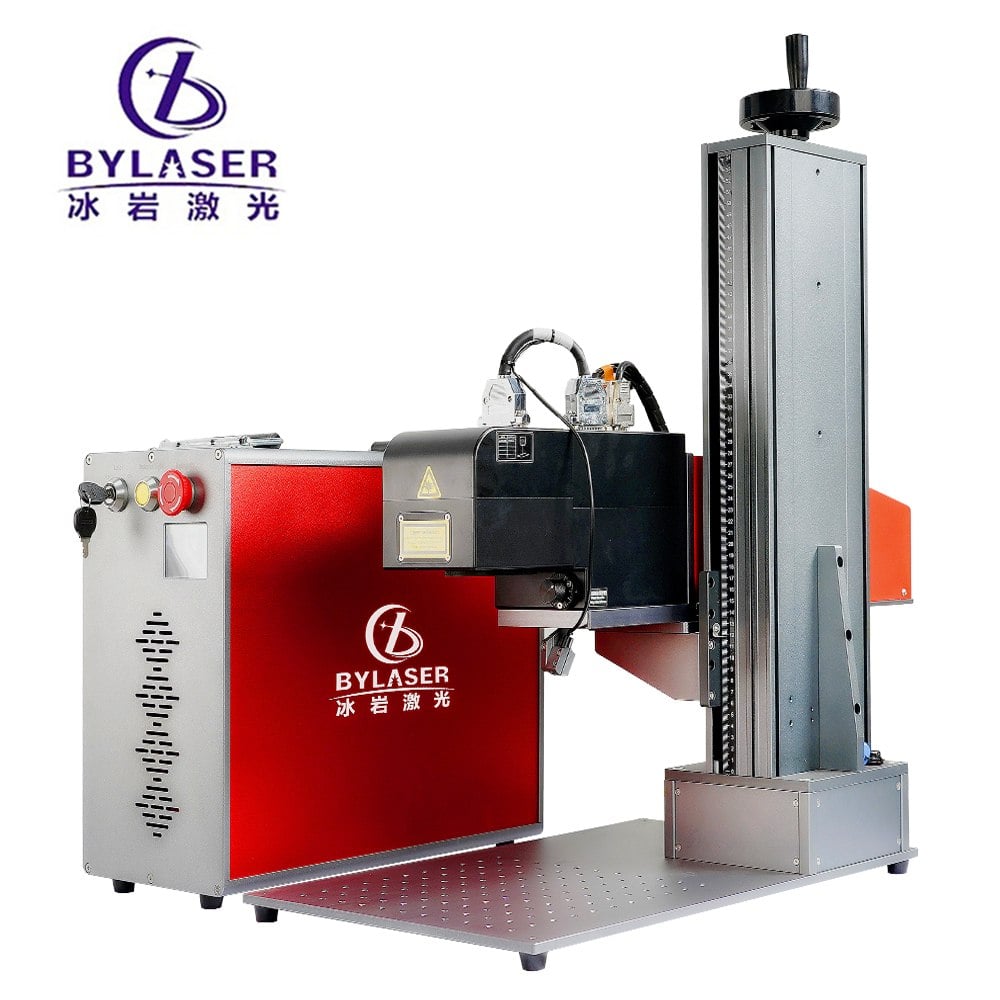
Comprendere come una macchina per la marcatura laser si adatta alle diverse proprietà dei materiali è fondamentale per selezionare il sistema industriale di marcatura più adatto alle proprie esigenze produttive. Ogni categoria di materiale—metalli, polimeri, vetro e materiali organici—reagisce in modo diverso alle lunghezze d’onda e alle impostazioni di potenza del laser. Il processo di marcatura varia notevolmente a seconda che si lavorino metalli conduttivi, ceramiche trasparenti o polimeri traslucidi.
Comprensione della tecnologia di marcatura laser e dell’interazione con i materiali
Principi fondamentali dei sistemi di marcatura laser
Una macchina per la marcatura laser funziona emettendo un fascio di luce concentrato e coerente che interagisce con le superfici dei materiali attraverso diversi meccanismi distinti. La marcatura laser a fibra utilizza un mezzo laser a stato solido che genera lunghezze d’onda infrarosse intorno ai 1064 nanometri, rendendola estremamente efficiente per la marcatura di metalli e alcuni polimeri scuri. L’approccio di marcatura laser a fibra eroga energia in un punto altamente focalizzato, tipicamente compreso tra 10 e 100 micrometri di diametro, consentendo marchi di precisione con dispersione termica minima nelle aree circostanti. La marcatura laser al CO2, al contrario, opera a una lunghezza d’onda più lunga di circa 10,6 micrometri ed eccelle nella marcatura di materiali organici, legno, pelle, acrilico e plastiche di colore chiaro. Quando l’energia laser colpisce la superficie di un materiale, quest’ultima subisce una delle tre trasformazioni principali: ablazione (vaporizzazione degli strati superficiali), ossidazione (cambiamento cromatico chimico indotto dal calore) o ricottura (variazione di colore ottenuta mediante cicli termici controllati).
Assorbimento di energia e compatibilità con la lunghezza d'onda
L’efficacia di qualsiasi macchina per la marcatura laser dipende in modo critico dall’efficienza con cui il materiale assorbe la lunghezza d’onda specifica emessa. I metalli, in generale, assorbono molto bene le radiazioni infrarosse, motivo per cui la marcatura laser a fibra domina nei settori automobilistico, aerospaziale ed elettronico. Acciaio, alluminio, rame e titanio rispondono tutti bene alla lunghezza d’onda tipica dei sistemi di marcatura laser a fibra, pari a 1064 nanometri. Il carbonio, un altro fattore chiave, presenta proprietà assorbenti diverse a seconda della sua forma: il carbonio amorfo presente in alcune plastiche assorbe prontamente l’energia del laser a fibra, mentre grafite e rivestimenti a base di carbonio si marcano anch’essi in modo pulito. La marcatura laser CO2 opera mediante un meccanismo di assorbimento fondamentalmente diverso: i materiali contenenti legami carbonio-ossigeno-idrogeno (come polimeri, gomma e composti organici) assorbono facilmente questa lunghezza d’onda infrarossa più lunga. Quando la lunghezza d’onda e l’assorbimento del materiale sono adeguatamente allineati, il sistema industriale di marcatura raggiunge un alto contrasto, danni termici minimi e una qualità del marchio ripetibile su intere serie produttive.
Marcatura con laser a fibra e applicazioni su metalli
Perché la marcatura con laser a fibra eccelle sulle superfici metalliche
La marcatura con laser a fibra rappresenta la tecnologia preferita per i sistemi industriali di marcatura destinati a componenti metallici, poiché la struttura cristallina dei metalli e la loro elevata conducibilità termica si allineano perfettamente alla lunghezza d’onda infrarossa e alla frequenza di impulsi rapida del laser a fibra. Quando l’energia della marcatura con laser a fibra colpisce una superficie in acciaio o alluminio, il calore intensamente localizzato (spesso superiore ai 1500 gradi Celsius) provoca un’ossidazione rapida e una discolorazione superficiale senza fusione profonda né compromissione strutturale. Questo processo di ossidazione genera marchi scuri e permanenti attraverso una trasformazione chimica controllata: la superficie metallica sviluppa uno strato sottile di ossido che contrasta nettamente con il materiale di base. L’acciaio inossidabile si presta particolarmente bene alla marcatura con laser a fibra, perché lo strato di ossido di cromo prodotto dall’interazione con il laser è altamente stabile e resistente alla corrosione. L’approccio della marcatura con laser a fibra è inoltre eccezionalmente veloce; i moderni sistemi industriali di marcatura possono produrre marchi a velocità superiori a 1000 millimetri al secondo, rendendoli adatti a contesti produttivi ad alto volume.
Profondità e durata della marcatura specifica per materiale
Diversi metalli presentano profondità di marcatura differenti quando sottoposti all’energia di un laser a fibra, a seconda delle proprietà termiche del materiale e dei parametri laser selezionati. L’alluminio anodizzato, comunemente utilizzato nell’aerospaziale e nell’elettronica di consumo, offre un’eccellente contrasto di marcatura poiché lo strato poroso di ossido di alluminio assorbe facilmente l’energia laser e subisce ulteriore ossidazione. I metalli rivestiti—come l’acciaio con rivestimento a polvere o le superfici elettrodeposte—spesso consentono una marcatura pulita quando il rivestimento è sufficientemente sottile da permettere al laser di interagire con il metallo di base. Al contrario, superfici con verniciature spesse o rivestimenti in epossidico potrebbero richiedere impostazioni di potenza laser più elevate o passaggi multipli, che un sistema industriale di marcatura può essere programmato per eseguire automaticamente. L’area marcata sui metalli è permanentemente fusa con la superficie e resiste all’usura, all’esposizione chimica e al degrado ambientale, rendendo la marcatura a laser a fibra ideale per la tracciabilità dei componenti, i numeri di serie e il branding in ambienti operativi severi.
Marcatura con laser CO2 e applicazioni su materiali non metallici
Perché la marcatura con laser CO2 domina sui materiali organici
La tecnologia di marcatura con laser a CO2 funziona in modo ottimale su materiali organici e polimerici, nei quali la più lunga lunghezza d’onda infrarossa viene facilmente assorbita dalle strutture molecolari contenenti carbonio. Plastica, gomma, pelle, legno, cartone e acrilico rispondono in modo prevedibile alla marcatura con laser a CO2, poiché i legami molecolari di questi materiali catturano in modo efficiente i fotoni nella gamma di 10,6 micrometri. Quando l’energia del laser a CO2 colpisce una superficie plastica, provoca tipicamente una vaporizzazione localizzata o una carbonizzazione, generando segni neri ad alto contrasto sul materiale di base più chiaro. L’approccio di marcatura con laser a CO2 consente inoltre di ottenere sfumature e immagini in scala di grigi su alcuni materiali: variando la potenza del laser e la durata degli impulsi, un sistema industriale di marcatura può produrre segni che vanno dal grigio chiaro al nero intenso, permettendo immagini di qualità fotografica su substrati adeguati. Questa capacità rende la marcatura con laser a CO2 particolarmente preziosa per applicazioni decorative, branding e disegni complessi su prodotti di consumo e imballaggi.
Caratteristiche dei materiali non metallici e qualità del marchio
Ogni classe di materiale non metallico mostra risposte distinte alla marcatura con laser CO2, che richiedono parametri di sistema personalizzati. L’acrilico e il policarbonato, materiali trasparenti, trasmettono la luce visibile ma assorbono efficacemente l’energia infrarossa; la marcatura con laser CO2 su questi materiali produce tipicamente un aspetto opaco o inciso mediante vaporizzazione controllata. Le plastiche di colore scuro e la gomma offrono un contrasto marcato quando vengono marcate con laser CO2, poiché la loro struttura ricca di carbonio si carbonizza facilmente, generando segni netti e ben visibili. Anche il cuoio e i materiali a base di carta rispondono eccellentemente alla marcatura con laser CO2: il laser brucia o decolora selettivamente determinate zone senza tagliare l’intero spessore, purché la potenza sia regolata correttamente. Un sistema industriale di marcatura configurato per materiali non metallici può preservare l’integrità strutturale del materiale, producendo segni di eccezionale chiarezza. Al contrario, le superfici metalliche rispondono male alla marcatura con laser CO2, poiché le proprietà riflettenti dei metalli e la loro scarsa assorbanza a tale lunghezza d’onda richiedono impostazioni di potenza estremamente elevate e spesso generano segni di bassa qualità e poco uniformi; è per questo che la tecnologia di marcatura con laser a fibra è nettamente preferita per le applicazioni su metalli.
Considerazioni avanzate sui materiali e selezione del sistema
Materiali a composizione mista e specializzati
Le applicazioni moderne dei sistemi industriali di marcatura coinvolgono sempre più materiali compositi, laminati, rivestimenti e substrati speciali che richiedono una comprensione tecnica approfondita. Le piastrelle in ceramica, il vetro e i materiali a base di silicato presentano sfide uniche, poiché molti di essi sono trasparenti sia alle lunghezze d’onda dei laser a fibra sia a quelle dei laser al CO₂; tuttavia, sistemi di marcatura laser specializzati possono marcare tali materiali mediante fratturazione controllata o colorazione superficiale. I semiconduttori e le schede a circuito stampato, contenenti sia tracce di rame sia substrati polimerici, richiedono spesso la marcatura con laser a fibra per preservare le proprietà conduttive, pur consentendo la marcatura di identificativi dei componenti o di codici data. Le finiture anodizzate, sia su alluminio sia su titanio, offrono un’eccellente contrapposizione nella marcatura con laser a fibra, poiché lo strato poroso di ossido assorbe in modo efficiente l’energia laser. Al contrario, i rivestimenti metallici riflettenti o le superfici altamente lucidate richiedono talvolta una preparazione preliminare della superficie o tecniche di messa a fuoco specializzate per garantire prestazioni costanti della marcatura laser durante l’intero ciclo produttivo di un sistema industriale di marcatura.
Criteri di selezione per i sistemi industriali di marcatura
La scelta tra le tecnologie di marcatura laser a fibra e laser al CO2 – oppure l’investimento in un sistema industriale di marcatura ibrido – richiede una chiara comprensione del proprio portafoglio di materiali e dei requisiti produttivi. Se le operazioni riguardano principalmente metalli, acciaio inossidabile, alluminio anodizzato o componenti rivestiti, la marcatura laser a fibra garantisce velocità superiore, qualità del marchio e durata nel tempo. Se invece la produzione si concentra su plastiche, legno, tessuti, pelle o materiali acrilici, la marcatura laser al CO2 offre il contrasto ottimale e la massima flessibilità di marcatura. Il volume produttivo è un fattore determinante: la marcatura ad alta velocità e ad alto volume su metalli richiede l’efficienza della marcatura laser a fibra, mentre una produzione a basso volume con esigenze di design avanzato su materiali eterogenei potrebbe giustificare la flessibilità offerta da un sistema di marcatura laser al CO2.
FAQ
Una macchina per la marcatura laser può marcare tutti i materiali con uguale efficacia?
No, l’efficacia della macchina per la marcatura laser dipende fortemente dalla composizione del materiale e dalla compatibilità tra il materiale e la lunghezza d’onda del laser. La marcatura laser a fibra eccelle sui metalli e su alcuni polimeri scuri, mentre la marcatura laser CO2 offre prestazioni ottimali su materiali organici, plastiche e legno. Alcuni materiali speciali, come certe ceramiche o superfici riflettenti, richiedono tecniche specializzate o sistemi industriali di marcatura adattati per ottenere una qualità accettabile del marchio. L’elemento chiave è abbinare la lunghezza d’onda del laser alle caratteristiche di assorbimento del materiale per ottenere risultati ottimali.
Cosa determina la permanenza dei marchi creati da una macchina per la marcatura laser?
La durata del marchio dipende dal meccanismo di interazione tra il laser e il materiale. Quando la marcatura con laser a fibra ossida le superfici metalliche, lo strato di ossido risultante è legato chimicamente ed è altamente resistente all’usura e alla corrosione. Quando la marcatura con laser CO2 vaporizza o carbonizza i polimeri, il marchio è ugualmente permanente perché la struttura molecolare è stata alterata chimicamente. In entrambi i casi, il sistema industriale di marcatura produce marchi che resistono allo sbiadimento, ai graffi e all’esposizione ambientale molto meglio rispetto ai metodi di marcatura basati su inchiostro o meccanici.
