


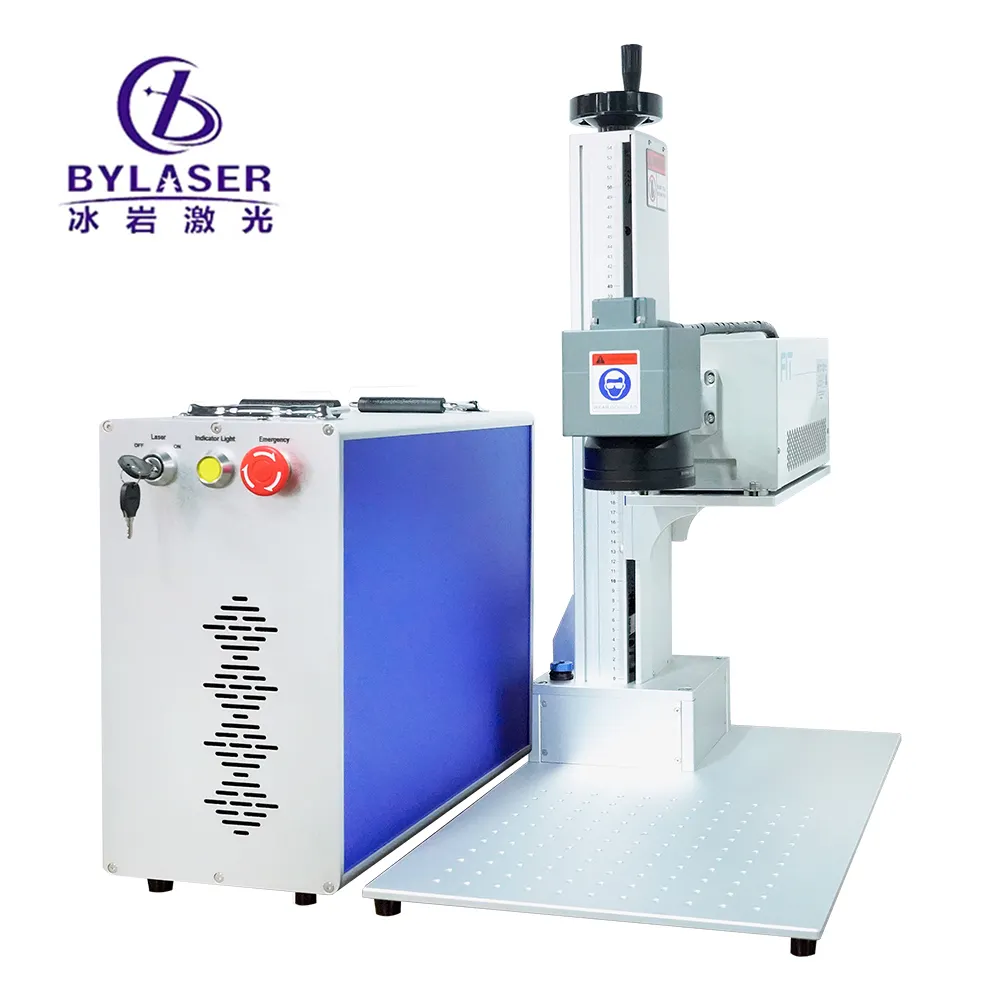
Compréhension des capacités de profondeur d’un machine de gravure laser pour métal est essentielle pour les fabricants recherchant des résultats précis dans les applications de marquage sur métal. La profondeur obtenue dépend de plusieurs facteurs, notamment la puissance laser, la longueur d’onde, la composition du matériau et les paramètres de traitement. La technologie moderne de traitement du métal au laser à fibre permet des profondeurs de pénétration contrôlées, allant de marques superficielles à des gravures structurelles plus profondes, ce qui rend l’équipement de gravure précise sur métal indispensable dans les opérations industrielles.
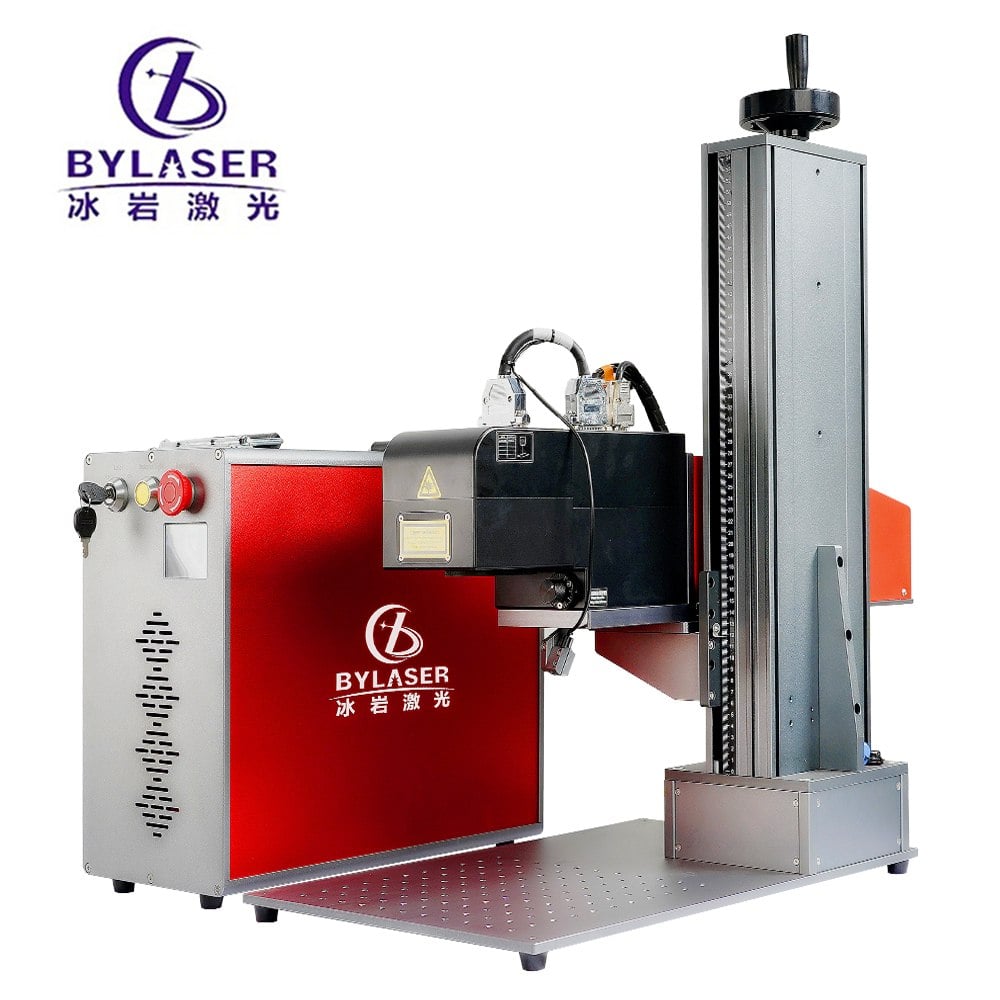
Le marché des équipements de gravure métallique de précision a considérablement évolué grâce aux innovations liées aux lasers à fibre, permettant aux fabricants d’obtenir un contrôle constant de la profondeur sur divers substrats métalliques. L’acier inoxydable, l’aluminium, le cuivre et les alliages de titane réagissent chacun différemment à l’énergie laser, produisant des profils de profondeur distincts. Comprendre ces comportements spécifiques aux matériaux aide les opérateurs à optimiser les paramètres de leur technologie de marquage métallique afin d’obtenir les résultats souhaités, sans compromettre l’intégrité du matériau ni causer de dommages superficiels indésirables.
Plage de profondeur typique et relation avec la puissance laser
Marquage de surface contre gravure profonde
Les machines de gravure laser pour métaux produisent généralement des marques superficielles d’une profondeur comprise entre 0,1 et 0,5 millimètre à l’aide des paramètres standard de traitement des métaux au laser à fibre. Ces faibles profondeurs conviennent idéalement aux numéros de série, aux logos et aux motifs décoratifs, où l’apparence prime sur la modification structurelle. Pour obtenir des gravures plus profondes, allant de 0,5 à 3 millimètres, il faut augmenter la puissance du laser et effectuer plusieurs passages sur la même zone, une technique appelée gravure multi-pass.
Impact de la puissance de sortie sur la profondeur de pénétration
Un système de traitement des métaux par laser à fibre de 20 watts produit typiquement des marques profondes de 0,3 à 0,8 millimètre en un seul passage sur l’aluminium ou le cuivre. La mise à niveau vers des équipements de gravure précise des métaux de 30 ou 50 watts augmente considérablement la profondeur atteignable, permettant des gravures en un seul passage de 1 à 2 millimètres. Les systèmes industriels dépassant les 100 watts peuvent atteindre des profondeurs supérieures à 5 millimètres, bien que ce type de traitement intensif soit réservé à des applications spécialisées nécessitant une modification structurelle plutôt qu’un simple marquage de surface.
Caractéristiques de profondeur spécifiques aux matériaux
Métaux tendres et matériaux réactifs
L’aluminium et le cuivre, étant des métaux plus tendres, absorbent efficacement l’énergie laser et permettent une pénétration relativement profonde avec une puissance laser modérée. La technologie de marquage métallique conçue pour ces matériaux peut atteindre des profondeurs de 1 à 2 millimètres à l’aide de systèmes de 20 à 30 watts. Toutefois, les matériaux réactifs comme le cuivre peuvent s’oxyder ou subir une déformation thermique au niveau des bords de gravure, ce qui exige un contrôle rigoureux de la durée et de la fréquence des impulsions afin d’obtenir des marques nettes et profondes sans dommage thermique excessif.
Comportement des métaux durs et de l’acier inoxydable
L’acier inoxydable nécessite davantage d’énergie laser pour atteindre une profondeur équivalente comparé aux métaux plus tendres, ce qui rend indispensable, pour les applications industrielles, un équipement de gravure précise sur métaux doté d’une puissance nominale supérieure. Le traitement laser à fibre sur acier inoxydable atteint typiquement des profondeurs de 0,5 à 1,5 millimètre avec des systèmes standard de 30 watts. La réflectivité et la conductivité thermique plus élevées de l’acier inoxydable exigent une absorption optimisée de la longueur d’onde ainsi que des temps de séjour prolongés afin d’éviter des gravures superficielles ou incomplètes.
Facteurs régissant la profondeur maximale réalisable
Longueur d’onde laser et interaction avec le matériau
Les systèmes à fibre laser fonctionnent à une longueur d’onde de 1064 nanomètres, qui est efficacement absorbée par la plupart des métaux, permettant un transfert d’énergie contrôlé. Cette caractéristique de la technologie de marquage des métaux permet aux équipements de gravure précise sur métaux de concentrer l’énergie en des points focalisés aussi petits que 20 micromètres, dirigeant ainsi une densité de puissance maximale vers des surfaces minimales. Les propriétés optiques du substrat métallique interagissent différemment avec cette longueur d’onde, ce qui signifie que le cuivre et le laiton peuvent atteindre des profondeurs plus importantes que le titane pour des réglages de puissance identiques.
Durée d’impulsion, fréquence et effets de refroidissement
Des durées d’impulsion plus courtes, concentrant l’énergie dans des intervalles de la durée d’une microseconde, permettent d’obtenir des gravures profondes et nettes en limitant la propagation de la chaleur vers les matériaux environnants. Les systèmes de traitement des métaux par laser à fibre fonctionnent généralement avec des largeurs d’impulsion comprises entre 20 et 200 nanosecondes, ce qui autorise une élimination rapide du matériau avec un dommage thermique minimal. À l’inverse, des durées d’impulsion prolongées ou une gravure continue à haute fréquence peuvent entraîner une accumulation de chaleur, pouvant provoquer des incohérences de profondeur ou une déformation thermique dans les applications sensibles.
Paramètres de vitesse et débit d’élimination du matériau
La vitesse de gravure influence directement la profondeur : des vitesses de balayage plus lentes permettent un temps d’interaction plus long entre le laser et le matériau, ce qui entraîne une pénétration plus profonde. Une machine à graver au laser pour métaux fonctionnant à 50 millimètres par seconde produit généralement des marques moins profondes qu’un système identique fonctionnant à 10 millimètres par seconde. Les opérateurs doivent concilier les exigences de vitesse avec les objectifs de profondeur, car l’efficacité de production entre parfois en conflit avec la capacité maximale de profondeur.
Techniques pratiques d’optimisation de la profondeur
Stratégies de gravure multi-passes
Atteindre des profondeurs supérieures à celles possibles en un seul passage nécessite plusieurs passages du laser sur les mêmes zones, approfondissant progressivement la gravure. Cette approche de marquage métallique, prise en charge par le logiciel dédié aux équipements de gravure métallique de précision, permet d’accumuler progressivement la profondeur de manière contrôlée, sans endommager thermiquement les matériaux environnants. Trois à cinq passages sur de l’acier inoxydable permettent d’atteindre des profondeurs de 2 à 3 millimètres à l’aide d’un laser à fibre de 30 watts, une méthode particulièrement efficace pour les logos ou les numéros d’identification devant être lisibles à distance.
Réglage des paramètres pour une profondeur constante
Les équipements modernes de gravure métallique au laser offrent des paramètres réglables, notamment le pourcentage de puissance, la fréquence d’impulsion, la vitesse de balayage et le décalage de mise au point, tous influençant la profondeur finale. Tester des échantillons de matériaux avant les séries de production garantit une cohérence de profondeur entre les lots. Maintenir une distance optimale de mise au point — généralement comprise entre 0 et 2 millimètres au-dessus de la surface du matériau — est essentiel, car un faisceau désaxé produit des marques plus superficielles et plus larges, avec une précision réduite du contrôle de profondeur.
FAQ
Quelle profondeur peut-on typiquement atteindre sur l’acier inoxydable en une seule passe avec le traitement métallique au laser à fibre ?
Les systèmes standard de traitement métallique au laser à fibre, dotés d’une puissance nominale de 20 à 50 watts, atteignent couramment des profondeurs de 0,5 à 1,5 millimètre en une seule passe sur l’acier inoxydable, selon la puissance exacte délivrée et les paramètres d’impulsion. Pour obtenir des profondeurs supérieures, il faut recourir à des techniques multi-passe ou à des équipements plus puissants (dépassant 100 watts), ce qui rend le choix précis de l’équipement de gravure métallique critique pour répondre aux exigences industrielles spécifiques.
Une machine de gravure laser pour métaux parvient-elle à obtenir une profondeur uniforme sur des surfaces courbes ou irrégulières ?
Conserver une profondeur uniforme sur des surfaces irrégulières constitue un défi même pour les équipements de gravure métallique de précision avancés, car les variations de distance focale modifient la densité d’énergie laser. Les systèmes de traitement métallique par laser à fibre en trois dimensions, dotés d’une correction dynamique du point focal, peuvent partiellement compenser les irrégularités de surface, bien que de légères variations de profondeur demeurent inévitables sur des composants fortement courbés.
Quels facteurs influencent le plus la profondeur maximale atteignable avec les technologies de marquage métallique ?
La puissance laser émise, la composition du matériau, la durée d’impulsion, la vitesse de balayage et la précision du point focal déterminent collectivement la profondeur maximale atteignable. Parmi ces variables, la puissance laser exerce l’impact le plus direct sur la capacité de profondeur, tandis que les propriétés thermiques du matériau et ses caractéristiques d’absorption optique exercent des influences secondaires mais significatives sur les performances des équipements de gravure métallique de précision.
Table des matières
- Plage de profondeur typique et relation avec la puissance laser
- Caractéristiques de profondeur spécifiques aux matériaux
- Facteurs régissant la profondeur maximale réalisable
- Techniques pratiques d’optimisation de la profondeur
-
FAQ
- Quelle profondeur peut-on typiquement atteindre sur l’acier inoxydable en une seule passe avec le traitement métallique au laser à fibre ?
- Une machine de gravure laser pour métaux parvient-elle à obtenir une profondeur uniforme sur des surfaces courbes ou irrégulières ?
- Quels facteurs influencent le plus la profondeur maximale atteignable avec les technologies de marquage métallique ?
