


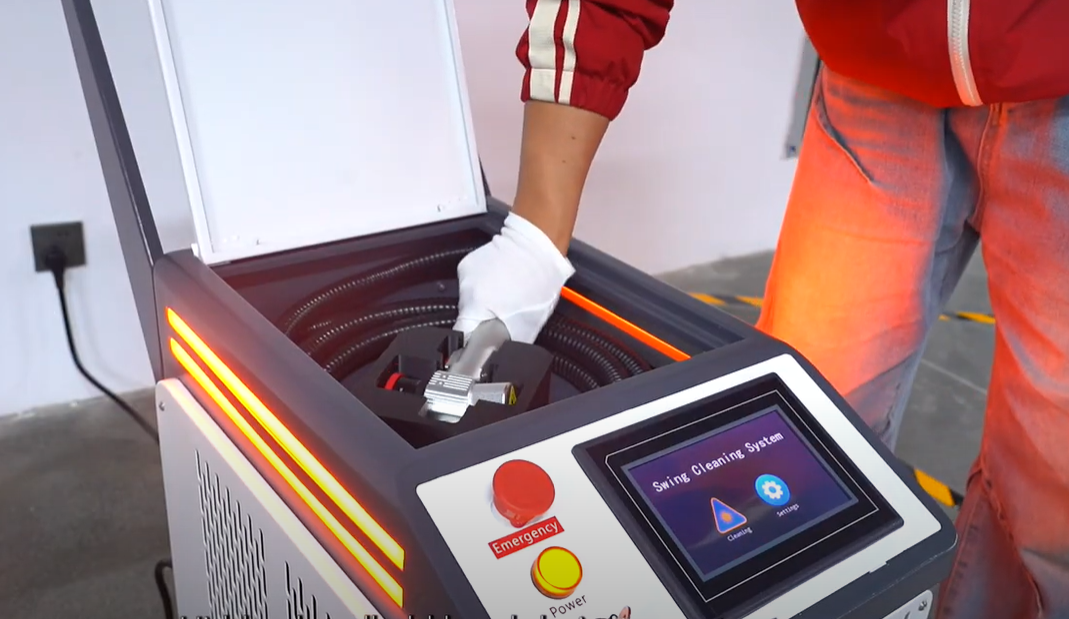
Obtenir des résultats optimaux avec un machine de gravure laser pour métal cela exige de comprendre la relation entre les réglages de la machine, les propriétés du matériau et la qualité souhaitée du résultat. Les surfaces métalliques posent des défis uniques par rapport à d’autres matériaux en raison de leur réflectivité, de leur conductivité thermique et de leurs conditions de surface variables. Que vous travailliez l’acier inoxydable, l’aluminium, le cuivre ou le titane, le processus d’optimisation repose sur des principes fondamentaux qui garantissent des gravures cohérentes et de haute qualité, tout en maximisant la durée de vie de l’équipement et l’efficacité de la production.
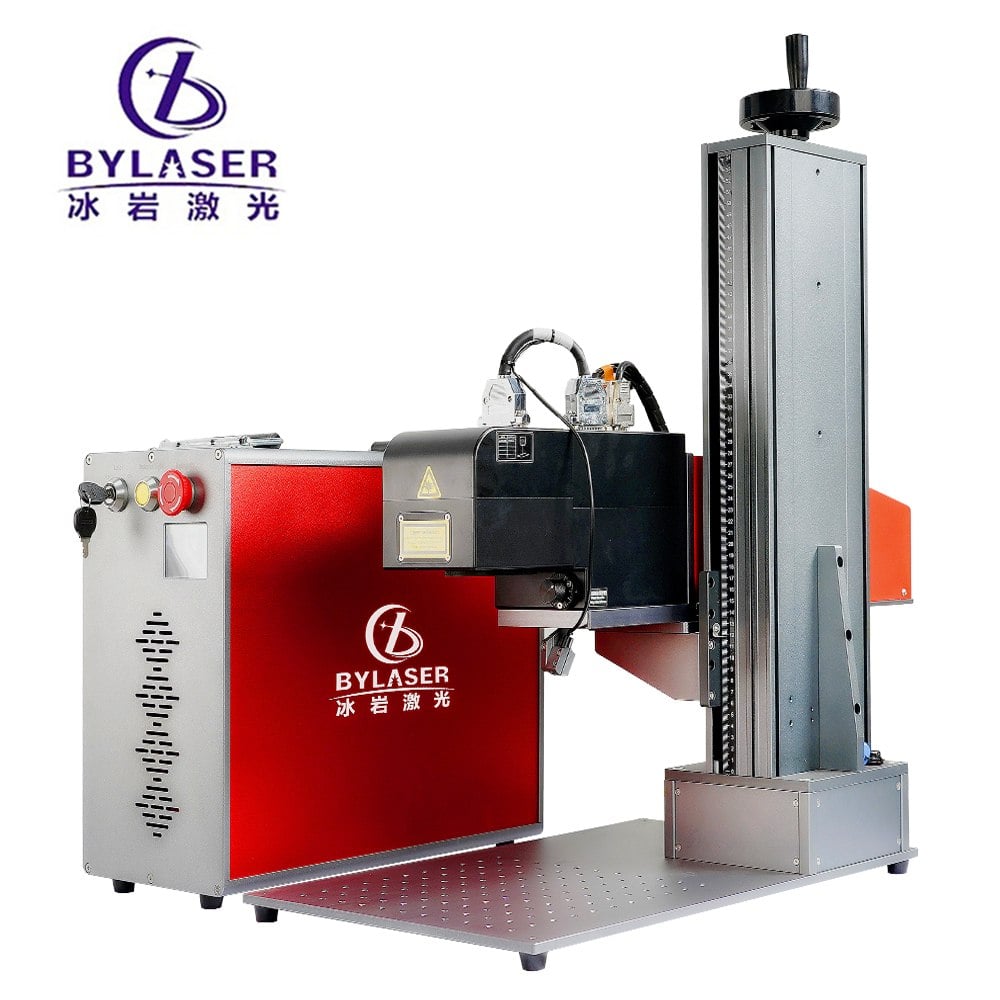
Le fondement d’une mise en œuvre réussie de la technologie de marquage des métaux réside dans la compréhension des capacités spécifiques de votre équipement et de la réaction de votre matériau à l’énergie laser. Les systèmes de traitement des métaux par laser à fibre fonctionnent différemment des autres types de lasers : ils délivrent une énergie concentrée capable de vaporiser ou de faire fondre les surfaces métalliques afin de créer des marques permanentes. La réussite dépend du réglage précis des niveaux de puissance, de la fréquence d’impulsions, de la vitesse de balayage et de la profondeur de focalisation, en adéquation avec le type de métal traité et la profondeur de marque souhaitée, garantissant ainsi un fonctionnement fiable de l’équipement de gravure précise sur métal tout au long des séries de production.
Compréhension des caractéristiques de la surface métallique et de l’interaction avec le laser
Comment les propriétés des métaux influencent les performances de gravure
Différents métaux réagissent de manière distincte à l’énergie laser en raison de leurs propriétés physiques et thermiques uniques. Par exemple, l’aluminium et le cuivre réfléchissent une part importante de la lumière laser, ce qui exige des réglages de puissance plus élevés que pour l’acier inoxydable, qui absorbe davantage d’énergie. Votre machine de gravure laser pour métaux doit tenir compte de ces différences ; dans le cas contraire, vous risquez d’obtenir des marques superficielles, une profondeur incohérente ou des dommages à la surface. La compréhension des points de fusion, de la conductivité thermique et des états d’oxydation de surface permet aux opérateurs d’anticiper le comportement de chaque matériau lors du traitement laser à fibre sur métaux.
Gestion de la température pendant le processus de gravure
Le métal conduit efficacement la chaleur, ce qui disperse l’énergie laser au-delà de la zone d’incision prévue. Lorsqu’on utilise une machine à graver au laser sur métal à des niveaux de puissance élevés sans gestion thermique, l’accumulation de chaleur peut déformer les pièces minces ou endommager les zones avoisinantes. Des intervalles de refroidissement stratégiques, des motifs d’impulsions contrôlés et des vitesses de balayage adaptées permettent de maîtriser l’élévation de température. Les systèmes de traitement du métal au laser à fibre profitent de plages de fonctionnement intermittentes, qui laissent au métal le temps de se refroidir entre deux opérations d’incision, notamment lorsqu’on travaille sur des composants à parois minces ou de haute précision, où les contraintes thermiques constituent un risque.
Optimisation des paramètres de la machine pour l’incision sur métal
Configuration du niveau de puissance et de la fréquence d’impulsion
Les réglages de puissance constituent la base de l’efficacité de la technologie de marquage sur métaux. En commençant à des niveaux de puissance conservateurs puis en augmentant progressivement, vous identifiez la puissance minimale nécessaire pour obtenir des marques nettes et lisibles, sans vaporisation excessive ni déformation du matériau. La plupart des équipements de gravure précise sur métaux fonctionnent efficacement entre 20 % et 80 % de la puissance maximale, selon le type de métal et la profondeur de marque souhaitée. La fréquence d’impulsion influence la qualité de la marque : des fréquences plus élevées produisent des marques plus lisses avec moins de dommages thermiques, tandis que des fréquences plus basses génèrent des gravures plus profondes, mais potentiellement plus rugueuses.
Les essais sont essentiels avant de verrouiller les paramètres de production. Créez des marques d’essai sur des chutes de métal identiques au matériau de votre pièce, en faisant varier les réglages de puissance et de fréquence. Notez quelles combinaisons produisent la profondeur de marquage souhaitée, une cohérence de couleur et une finition de surface adaptées. Cette approche systématique permet d’économiser du temps et de réduire les pertes de matière, tout en garantissant que votre machine de gravure laser pour métaux délivre des résultats reproductibles. Les systèmes de traitement des métaux par laser à fibre affichent généralement la plus grande stabilité lorsqu’ils fonctionnent dans leur plage de puissance conçue, plutôt qu’aux extrêmes de cette plage.
Vitesse de balayage et alignement de la profondeur de focalisation
La vitesse de balayage détermine à quelle vitesse le faisceau laser se déplace sur la surface métallique, influençant directement la profondeur et la netteté du marquage. Des vitesses de balayage plus lentes permettent à une énergie laser plus élevée d’agir sur chaque point, produisant des marquages plus profonds mais pouvant causer une déformation thermique. Des vitesses plus rapides génèrent des marquages plus légers avec un impact thermique minimal. Votre équipement de gravure précise sur métaux intègre des commandes de vitesse qu’il convient d’ajuster en fonction de l’épaisseur du matériau et des caractéristiques souhaitées du marquage. La plupart des opérateurs constatent qu’une vitesse de balayage moyenne, associée à des niveaux de puissance adaptés, offre le meilleur équilibre entre qualité du marquage et débit de production.
La profondeur de focalisation désigne la précision avec laquelle le faisceau laser se concentre sur la surface métallique. Le maintien d’une focalisation optimale garantit que toutes les parties de votre pièce reçoivent une énergie laser constante, ce qui produit une apparence uniforme du marquage sur toute la zone gravée. Utilisez, si disponible, la fonction de mise au point automatique de votre machine de gravure laser pour métaux, ou effectuez des vérifications manuelles de la mise au point avant chaque série. La technologie de marquage sur métaux donne les meilleurs résultats lorsque le point focal se situe exactement à la surface du métal ou légèrement en dessous, afin de maximiser la densité d’énergie et la netteté du marquage. Une focalisation mal alignée figure parmi les causes les plus fréquentes de résultats incohérents dans les applications de traitement des métaux au laser à fibre.
Stratégies et bonnes pratiques spécifiques au matériau
Travailler avec l’acier inoxydable et l’acier doux
L’acier inoxydable figure parmi les métaux les plus couramment gravés, en raison de son utilisation industrielle répandue et de ses propriétés favorables d’interaction avec le laser. Il absorbe efficacement l’énergie laser et produit des marques nettes et permanentes avec des réglages de puissance modérés. Lors de l’optimisation de votre machine de gravure laser pour des applications sur métaux, commencez avec une puissance comprise entre 30 % et 50 %, à des vitesses de balayage moyennes, puis évaluez les résultats. La technologie de marquage métallique génère une marque caractéristique foncée par oxydation, particulièrement visible sur les surfaces polies. Assurez une ventilation adéquate pendant le fonctionnement, car la gravure de l’acier inoxydable dégage des fumées métalliques et des particules.
L’acier doux se comporte de façon similaire à l’acier inoxydable, mais peut nécessiter des réglages de puissance légèrement inférieurs pour obtenir une profondeur de marquage comparable. La rouille et l’oxydation superficielle posent des défis ; nettoyer la surface au préalable améliore considérablement la régularité du marquage. Les équipements de gravure précise sur métaux produisent d’excellents résultats sur l’acier doux lors de séries de production, à condition que les paramètres initiaux de configuration soient correctement établis. Le contraste du marquage sur l’acier doux est généralement élevé, ce qui le rend idéal pour les applications exigeant une lisibilité et une permanence élevées.
Manipulation des métaux réfléchissants et des alliages spécialisés
L’aluminium et le cuivre posent des défis uniques, car leur forte réflectivité dévie l’énergie laser, ce qui réduit l’efficacité du marquage. Votre machine de gravure laser pour métaux doit fonctionner à des niveaux de puissance plus élevés lors du traitement de métaux réfléchissants, généralement entre 60 % et 80 % de sa capacité maximale. Certains systèmes de traitement laser à fibre pour métaux intègrent des revêtements spéciaux ou des traitements de surface qui réduisent la réflectivité et améliorent l’absorption de l’énergie. Lors de la gravure de l’aluminium, privilégiez les surfaces anodisées, car elles absorbent mieux le laser que l’aluminium brut, ce qui permet d’obtenir des marques plus nettes avec des besoins en puissance moindres.
Les alliages spéciaux, notamment les superalliages à base de titane et de nickel, nécessitent un réglage précis des paramètres, car leur conductivité thermique diffère de celle des métaux structurels courants. Les gravures d’essai restent indispensables lorsqu’on travaille avec des alliages inconnus, car la réaction des technologies de marquage métallique varie considérablement. Les équipements de gravure métallique de précision fonctionnent généralement bien sur le titane avec des réglages de puissance modérés à élevés et des vitesses de balayage réduites, produisant des marques à fort contraste adaptées aux applications aérospatiales et aux dispositifs médicaux. Documentez vos paramètres pour chaque type d’alliage afin de constituer une bibliothèque de référence qui simplifiera les futures séries de production.
Entretien et maintenance des équipements pour des performances durables
Nettoyage des lentilles et entretien du système optique
La gravure sur métal génère des particules et des fumées qui s’accumulent progressivement sur les composants optiques de votre machine à graver au laser pour métaux. Des lentilles sales réduisent la qualité du foyer du faisceau et la transmission de l’énergie, dégradant directement la qualité du marquage et nécessitant des augmentations compensatoires de puissance. Établissez un calendrier d’entretien régulier, généralement hebdomadaire pour les opérations à fort volume, en utilisant des solutions nettoyantes adaptées aux lentilles ainsi que des matériaux doux et sans peluches. Des optiques endommagées ou rayées nuisent fortement aux performances et doivent être remplacées sans délai. Les systèmes de traitement des métaux par laser à fibre fonctionnent de façon optimale lorsque les trajets optiques restent propres et intacts.
Outre les lentilles, inspectez régulièrement les miroirs, les trajets du faisceau et les éléments de focalisation afin de détecter toute contamination ou désalignement. De nombreux opérateurs tiennent des registres d’entretien pour suivre les dates de nettoyage ou de maintenance des composants, ce qui permet d’établir des calendriers de maintenance prédictive. Les équipements de gravure métallique de précision conservent une sortie constante pendant des années lorsque les systèmes optiques bénéficient d’une attention appropriée. Investir dans une maintenance préventive réduit les temps d’arrêt et prolonge la durée de vie des équipements, améliorant ainsi le retour sur votre investissement laser.
Optimisation du système de refroidissement
Les systèmes de traitement des métaux par laser à fibre génèrent une chaleur importante pendant leur fonctionnement, ce qui nécessite un refroidissement efficace afin de maintenir des performances stables et d’éviter les dommages thermiques aux composants internes. La plupart des équipements modernes de gravure précise sur métaux intègrent des systèmes de refroidissement à eau ou à air, qui doivent être surveillés et entretenus régulièrement. Vérifiez fréquemment le niveau du liquide de refroidissement, assurez-vous que les pompes de circulation fonctionnent correctement et confirmez que les conduites de refroidissement ne présentent aucune obstruction. Les affichages de surveillance de température présents sur de nombreux systèmes laser avertissent les opérateurs d’une dégradation des performances de refroidissement, signalant ainsi la nécessité d’une intervention avant toute panne de l’équipement.
FAQ
Quelle technologie de marquage sur métaux offre la plus grande permanence du marquage ?
Le traitement des métaux au laser à fibre crée des marques permanentes par vaporisation et oxydation de surface, ce qui le rend supérieur aux méthodes de marquage mécanique ou à l’encre. La marque devient une partie intégrante de la surface métallique, résistante à la décoloration, à l’usure et à l’exposition environnementale. Les équipements de gravure précise des métaux utilisant la technologie laser à fibre produisent des marques durables toute la vie du composant, répondant ainsi aux exigences d’identification permanente dans les secteurs aérospatial, automobile et des dispositifs médicaux.
Comment éviter les dommages thermiques lors de l’utilisation d’une machine de gravure laser sur métal ?
Les dommages thermiques surviennent lorsque l’énergie laser provoque une fusion, une déformation ou une décoloration non souhaitées en dehors de la zone de marquage prévue. Pour les éviter, utilisez le réglage de puissance le plus faible efficace, maintenez des vitesses de balayage appropriées, intégrez des intervalles de refroidissement entre les gravures et assurez un focus optimal de la lentille. Les systèmes de traitement des métaux par laser à fibre permettent un fonctionnement pulsé qui dépose l’énergie de manière efficace sans accumulation excessive de chaleur. Des essais sur des matériaux de rebut avant les séries complètes de production garantissent que les paramètres sont optimisés pour votre pièce spécifique.
