


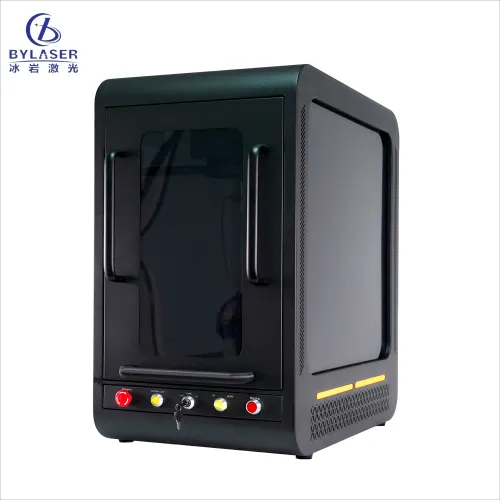
Atteindre la précision avec une graveur au laser à fibre graveuse au laser à fibre exige plus que la simple possession de l’équipement : cela requiert la maîtrise des paramètres critiques qui contrôlent directement la qualité, la profondeur et la reproductibilité des marques. Que vous travailliez dans la fabrication de bijoux, le marquage de métaux ou l’identification de composants industriels, l’optimisation des paramètres de votre machine de gravure laser fait la différence entre des résultats acceptables et une précision exceptionnelle. Ce guide vous présente les paramètres essentiels ainsi que les techniques pratiques permettant d’améliorer véritablement vos capacités de marquage au laser à fibre.
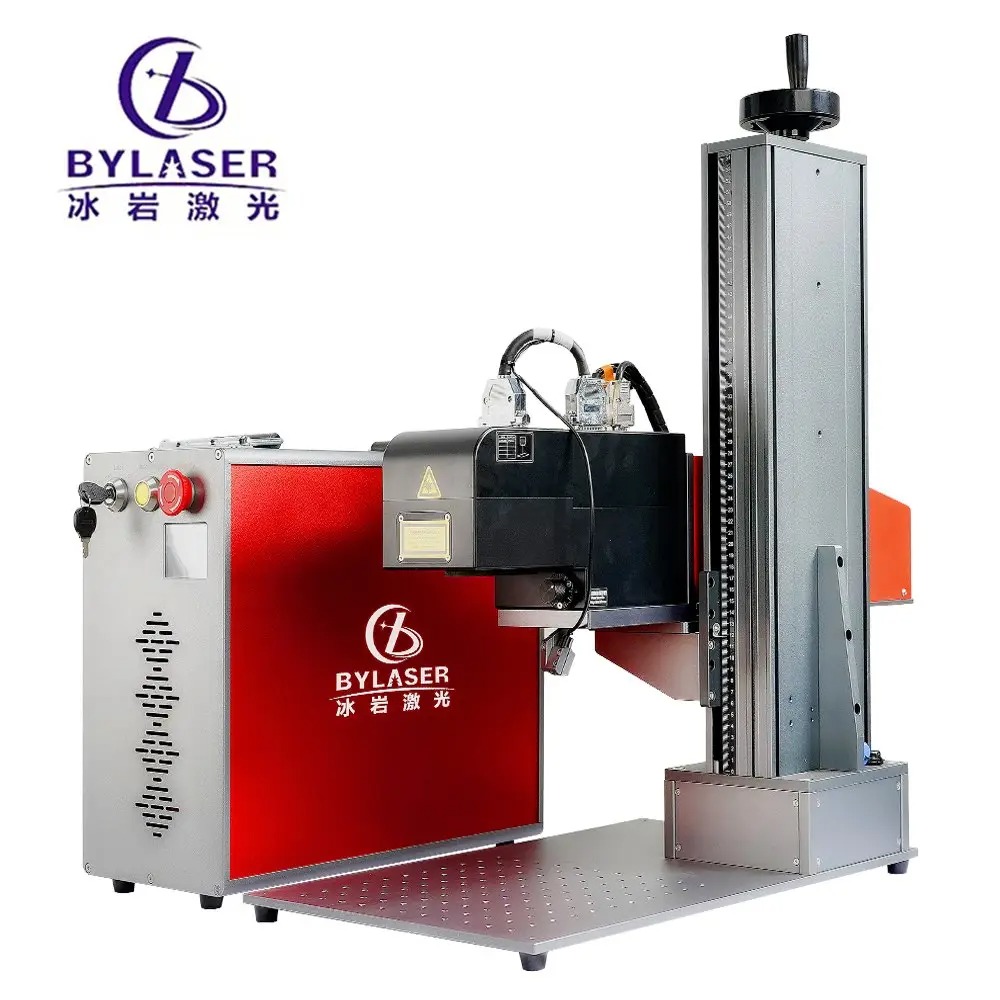
Le fondement de la précision réside dans la compréhension de la manière dont votre système industriel de gravure au laser traduit les commandes électroniques en marques physiques sur les surfaces des matériaux. La puissance de sortie, la focalisation du faisceau, la vitesse de déplacement et les réglages de fréquence interagissent selon une relation complexe, où de légers ajustements produisent des différences mesurables en profondeur et en qualité de gravure. Apprendre à équilibrer ces paramètres garantit des résultats constants d’un cycle de production à l’autre et préserve la valeur de votre machine de gravure au laser pendant des années de fonctionnement fiable.
Équilibre entre puissance et vitesse pour une qualité optimale des marques
Comprendre les réglages de puissance du laser
La puissance du laser détermine directement la quantité d’énergie que le système de marquage au laser à fibre délivre à la surface de votre matériau. Des réglages de puissance plus élevés vaporisent le matériau plus rapidement, ce qui permet d’obtenir des marques plus profondes ; toutefois, une puissance excessive provoque une dissipation thermique indésirable et dégrade la qualité des bords. La plupart des applications industrielles de gravure laser fonctionnent entre 20 % et 80 % de puissance, selon le type de matériau et la profondeur souhaitée. Les métaux tendres, comme l’aluminium et le cuivre, nécessitent des niveaux de puissance modérés, généralement compris entre 40 % et 60 %, tandis que les matériaux plus durs, tels que l’acier inoxydable, profitent de réglages plus élevés. Commencer avec une puissance faible puis augmenter progressivement jusqu’à atteindre la profondeur de marque cible permet d’éviter les dommages au matériau et de déterminer le réglage optimal pour votre application spécifique.
Optimisation de la vitesse de déplacement
La vitesse de déplacement détermine à quelle rapidité votre graveuse laser à fibre se déplace sur la surface du matériau pendant le marquage. Des vitesses plus lentes permettent une énergie plus élevée par unité de distance, produisant des marques plus profondes et plus foncées ; des vitesses plus rapides génèrent des marques plus claires et réduisent le temps de traitement. La relation entre puissance et vitesse est inverse : une puissance élevée combinée à une vitesse élevée peut dépasser les seuils d’ablation du matériau, tandis qu’une puissance faible associée à une vitesse faible gaspille du temps sans améliorer la qualité du marquage. Pour la machine de gravure laser, les vitesses typiques varient de 50 à 500 millimètres par seconde, les travaux de précision privilégiant des vitesses plus lentes, comprises entre 100 et 200 millimètres par seconde. Tester différentes combinaisons de vitesse avec le niveau de puissance choisi permet de déterminer l’équilibre optimal pour votre environnement de production et les spécifications du matériau.
Maîtrise du point focal et de la fréquence
Obtenir une précision optimale du point focal
Le point focal de votre système de marquage laser à fibre détermine la concentration du faisceau et la netteté des marques. Un réglage précis du point focal est essentiel, car le diamètre du faisceau en ce point influe directement sur la largeur minimale de ligne et la résolution des détails. La plupart des machines industrielles de gravure laser sont dotées d’un système de mise au point automatique ou de mécanismes de réglage manuel de la mise au point ; certains systèmes avancés offrent une mise au point dynamique qui ajuste automatiquement la hauteur sur des surfaces irrégulières. Avant de lancer des séries de production, effectuez des tests de mise au point à l’aide d’échantillons identiques aux substrats utilisés en production. Un faisceau parfaitement focalisé apparaît sous la forme d’un fin point lumineux d’environ 0,1 millimètre de diamètre, produisant ainsi les marques les plus nettes possibles. Un désalignement aussi faible que 0,5 millimètre dégrade nettement la qualité des marques ; aussi, la vérification périodique de la mise au point permet-elle d’éviter toute dérive de qualité au cours de longues sessions de production.
Optimisation de la fréquence et des impulsions
La fréquence détermine le nombre d’impulsions laser par seconde et influence fortement l’apparence du marquage ainsi que l’interaction avec le matériau. Des fréquences plus élevées, généralement comprises entre 100 et 300 kilohertz, produisent des marquages plus lisses et plus foncés en empêchant le débordement thermique entre les impulsions, tandis que des fréquences plus basses génèrent une texture plus marquée. Pour les applications de marquage au laser à fibre nécessitant un grand niveau de détail et une apparence esthétique, des fréquences situées dans la plage de 200 à 300 kilohertz offrent des résultats supérieurs. Les réglages de fréquence de la machine de gravure laser agissent de façon synergique avec la puissance et la vitesse : des fréquences plus élevées permettent souvent de réduire légèrement la puissance tout en conservant la profondeur du marquage. L’ajustement de la fréquence revêt une importance particulière lors du passage d’un type de matériau à un autre, ou lorsque la précision du détail devient critique pour l’identification produit ou les besoins de marque.
Paramètres spécifiques au matériau et maîtrise de l’environnement
Configuration des paramètres selon les matériaux
Différents matériaux réagissent de façon unique au marquage par laser à fibre, ce qui exige des ajustements spécifiques des paramètres. Les métaux tels que l’acier inoxydable et le titane nécessitent généralement une puissance plus élevée et des vitesses modérées afin d’obtenir des marques nettes et contrastées sans déformation thermique excessive. Les surfaces en aluminium anodisé, courantes dans les secteurs aérospatial et automobile, requièrent un réglage précis de la puissance pour percer la couche d’anodisation sans affecter le métal sous-jacent. Les plastiques et les composites exigent des réglages de puissance plus faibles et des vitesses plus élevées afin d’éviter toute fusion ou décoloration au-delà de la zone de marquage prévue. La création de préréglages spécifiques à chaque matériau dans le logiciel de votre machine de gravure laser accélère votre flux de travail et garantit une cohérence lors des changements de substrat. Tenir une bibliothèque documentée de paramètres — incluant le type de matériau, la puissance, la vitesse, la fréquence et la distance focale — permet à votre équipe de reproduire facilement des résultats concluants et de réduire le temps de configuration pour les commandes répétées.
Facteurs environnementaux et performance
Les conditions environnementales influencent les performances de la machine à graver au laser à fibre et la régularité des marquages. Les variations de température ambiante affectent l’efficacité du refroidissement du tube laser et la stabilité de l’alignement du faisceau ; ainsi, le maintien d’un environnement contrôlé dans l’atelier, entre 18 et 24 degrés Celsius, optimise les performances. L’accumulation de poussière sur les composants optiques réduit l’intensité du faisceau et la précision du point focal ; un nettoyage régulier des lentilles et des miroirs garantit que votre système industriel de gravure laser fonctionne à son rendement maximal. Les systèmes d’assistance par air, qui dirigent de l’air comprimé sur la surface à marquer, améliorent la qualité des marquages en éliminant les matériaux vaporisés et en réduisant la redéposition thermique. Ces contrôles environnementaux et ces pratiques d’entretien renforcent les avantages des réglages électroniques optimisés, créant les conditions nécessaires à une précision durable dans votre environnement de production.
FAQ
À quel niveau de puissance dois-je commencer pour un nouveau matériau sur mon graveur laser à fibre ?
Commencez à 30 % de puissance avec une vitesse modérée d’environ 150 millimètres par seconde. Créez une grille d’essai en faisant varier la puissance par paliers de 10 % tout en maintenant une vitesse constante, ce qui vous permettra d’observer la réaction du matériau et d’identifier la puissance minimale nécessaire pour obtenir un marquage visible. Cette approche systématique évite les dommages au matériau tout en établissant des paramètres de base pour votre machine de gravure laser avec chaque nouveau substrat.
En quoi le marquage par laser à fibre se distingue-t-il des autres techniques de gravure laser en termes de précision ?
Le marquage par laser à fibre excelle sur les métaux et les surfaces anodisées, avec une faible entrée thermique, produisant des détails plus nets et plus fins que les systèmes CO2. La longueur d’onde plus courte de la technologie laser à fibre permet d’obtenir des points focaux plus petits, ce qui confère aux systèmes industriels de gravure laser la capacité de traiter de petits composants et des motifs détaillés là où la précision est critique. Cet avantage rend les systèmes à fibre privilégiés dans les applications de marquage aérospatial, médicale et joaillière haut de gamme.
À quelle fréquence dois-je étalonner mon système industriel de gravure laser ?
Effectuez l’étalonnage du point focal avant chaque poste de production ou chaque fois que vous changez de matériau de façon significative. L’étalonnage complet du système, y compris la vérification de la puissance de sortie, doit être réalisé tous les trois mois ou après 500 heures de fonctionnement. Une maintenance régulière empêche la dérive des paramètres, ce qui préserverait autrement la précision fournie par votre machine de gravure laser et garantirait une qualité constante des marquages sur de longues périodes de production.
Table des matières
- Équilibre entre puissance et vitesse pour une qualité optimale des marques
- Maîtrise du point focal et de la fréquence
- Paramètres spécifiques au matériau et maîtrise de l’environnement
-
FAQ
- À quel niveau de puissance dois-je commencer pour un nouveau matériau sur mon graveur laser à fibre ?
- En quoi le marquage par laser à fibre se distingue-t-il des autres techniques de gravure laser en termes de précision ?
- À quelle fréquence dois-je étalonner mon système industriel de gravure laser ?
