


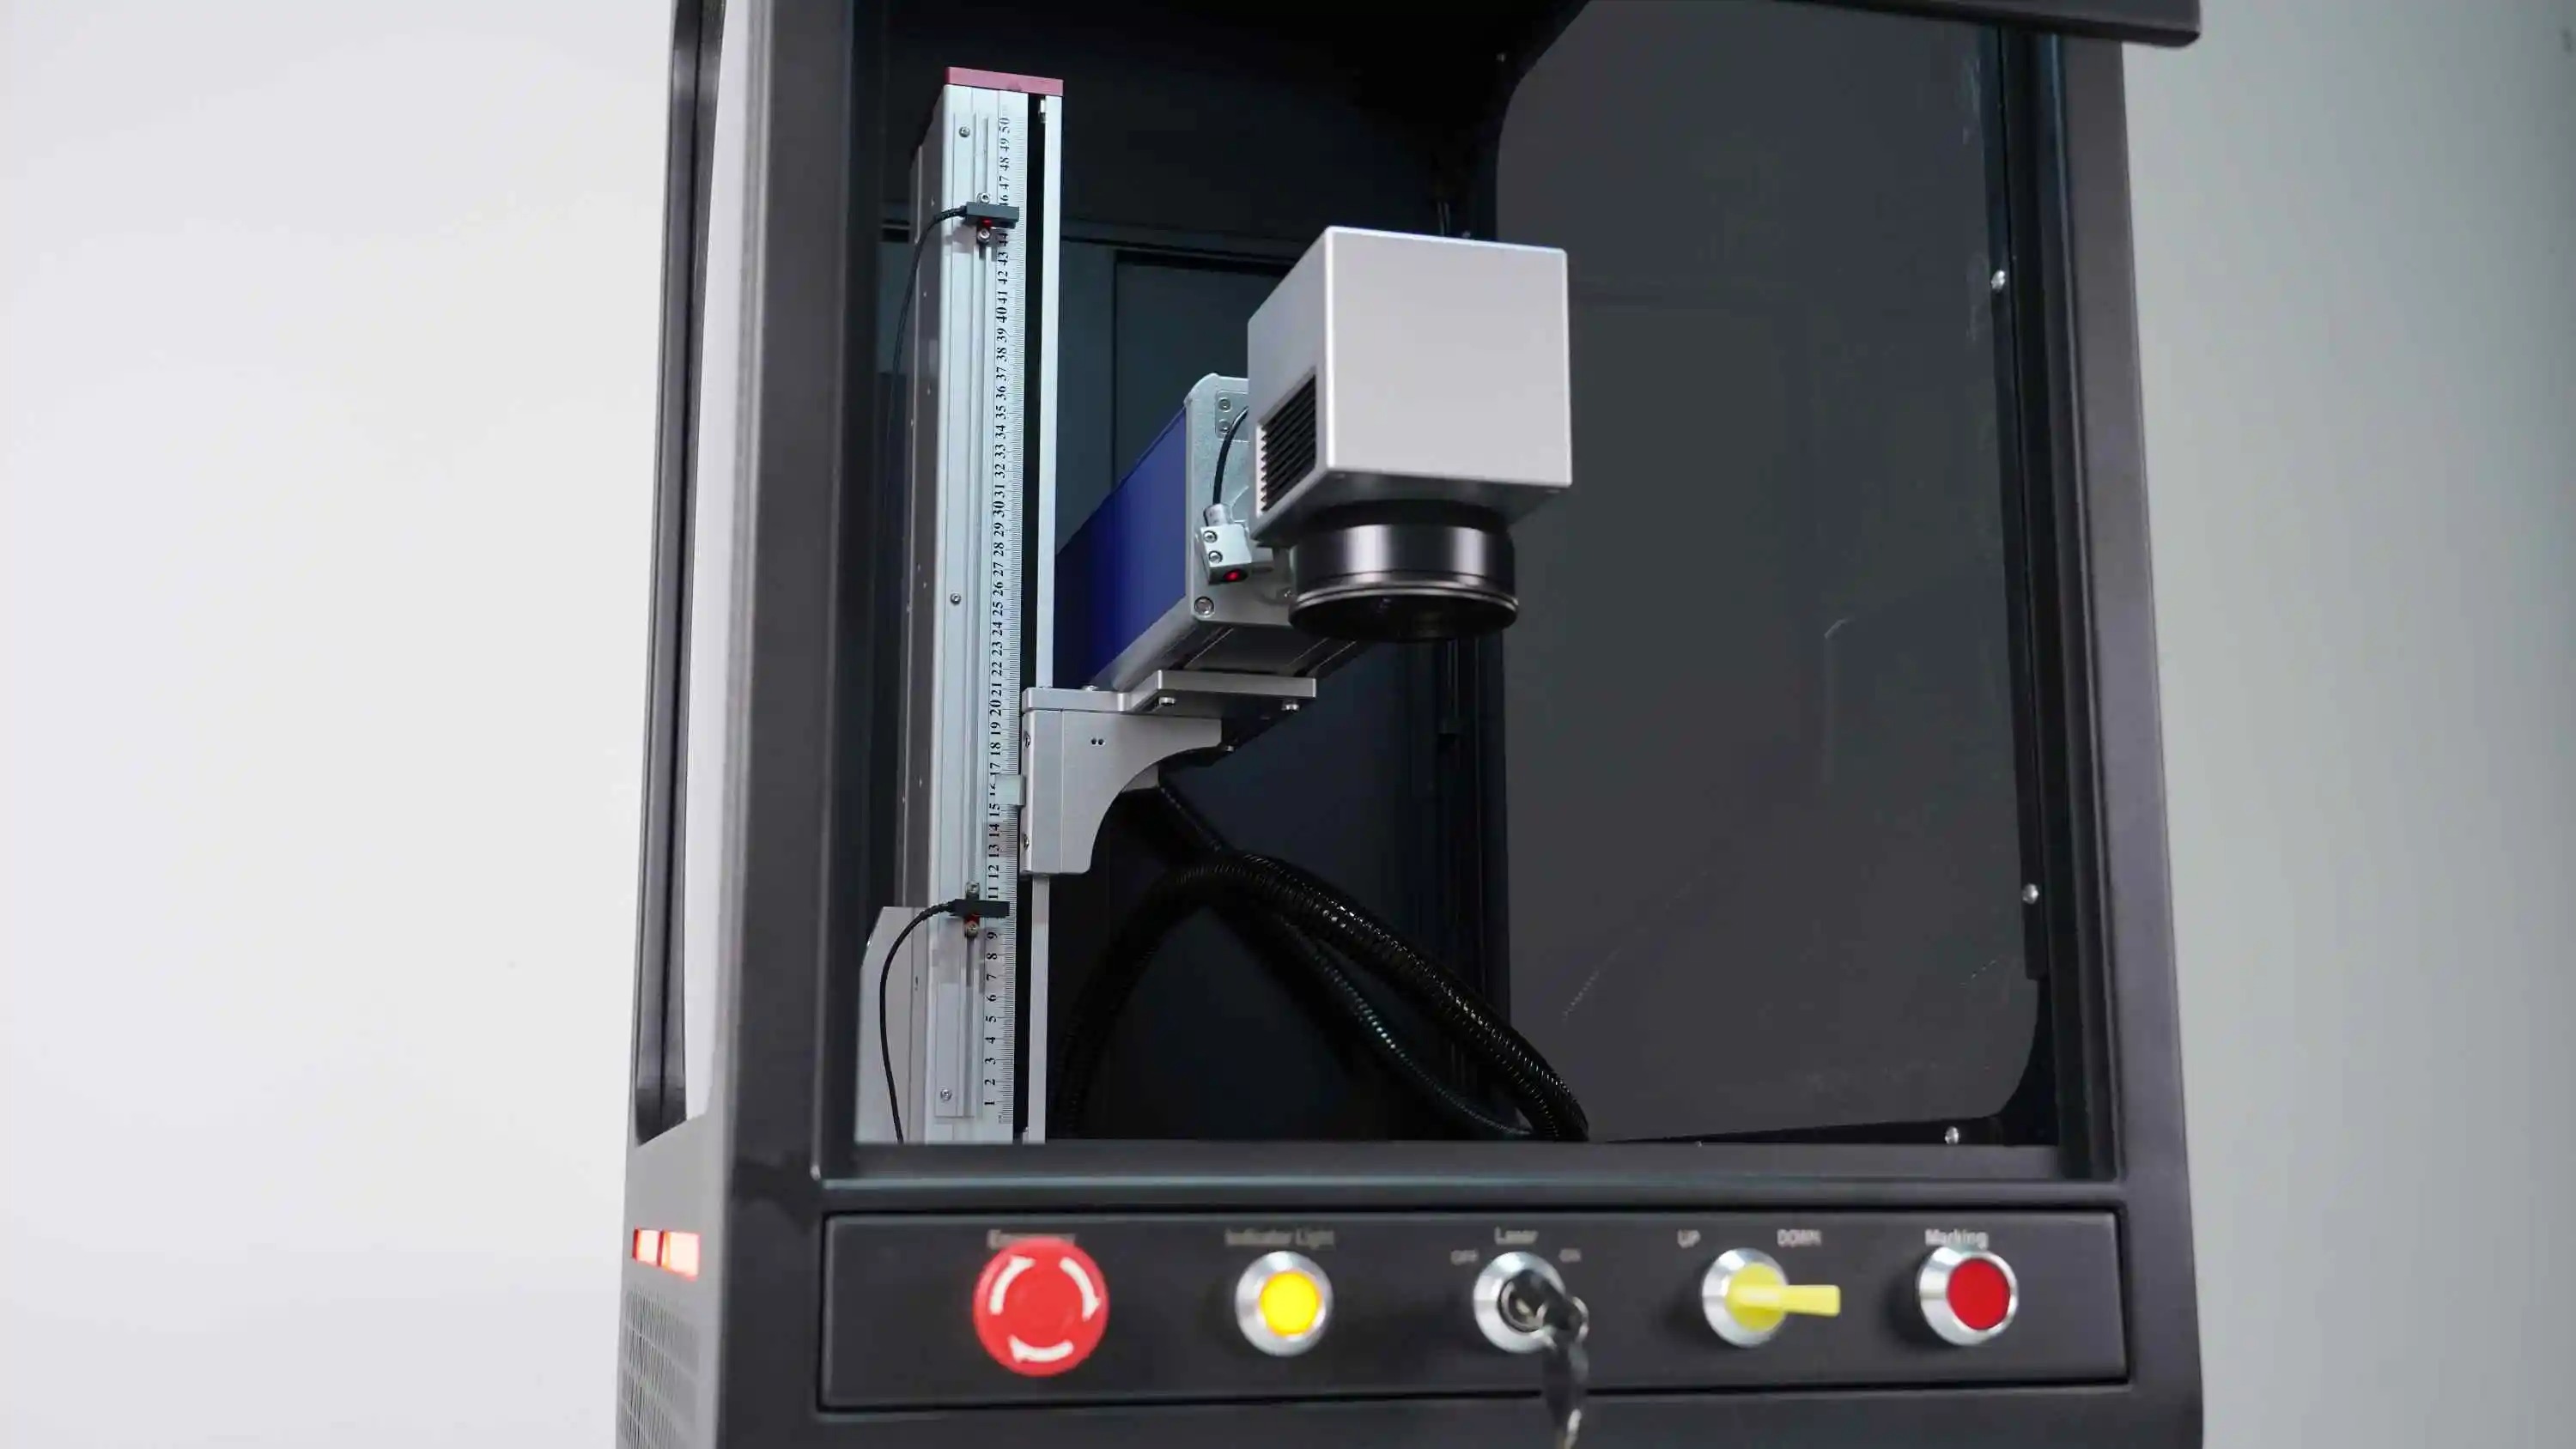
La gravure profonde sur surfaces métalliques exige précision, équipement adapté et technique appropriée. La technologie de marquage des métaux a considérablement évolué, rendant possible la création de gravures permanentes et détaillées, résistantes aux environnements industriels sévères. Que vous travailliez dans la fabrication, l’aéronautique, la production de dispositifs médicaux ou la conception de bijoux, maîtriser la gravure profonde sur métal est essentiel pour l’identification des produits, la personnalisation et le contrôle qualité. Ce procédé allie technologie avancée et expertise opératoire afin d’obtenir des résultats conformes aux normes industrielles les plus strictes.
La gravure profonde se distingue du marquage de surface car elle implique une élimination de matière atteignant des profondeurs importantes, souvent plusieurs millimètres, plutôt que de simplement modifier la couleur de la surface. Cette capacité rend la gravure profonde idéale pour les applications où la durabilité et la lisibilité sont essentielles tout au long de la durée de vie du produit. La technologie de traitement des métaux par laser à fibre permet aux opérateurs d’obtenir, de façon constante et reproductible, une profondeur exceptionnellement précise. Comprendre les mécanismes physiques, le comportement des matériaux et les paramètres des équipements vous aidera à maîtriser cette compétence industrielle précieuse.
Fondamentaux de la gravure profonde des métaux
Comprendre l’interaction avec les matériaux
Lorsqu'un machine de gravure laser pour métal fonctionne, il émet un faisceau concentré qui chauffe le métal jusqu’à son point de vaporisation. L’énergie laser provoque l’ablation, ou la vaporisation, du matériau couche par couche. Chaque passage du laser retire une fine couche, et plusieurs passages créent une profondeur cumulative. La profondeur atteinte dépend de la puissance du laser, de la durée des impulsions, de la longueur d’onde et des propriétés thermiques du métal. Les métaux à point de fusion plus bas, tels que l’aluminium et le cuivre, se gravent plus facilement que l’acier trempé ou l’acier inoxydable. Comprendre le comportement de votre matériau vous permet d’établir des attentes réalistes en matière de profondeur et d’optimiser les paramètres de traitement.
Exigences technologiques pour le marquage des métaux
Les équipements de gravure métallique de précision doivent assurer une qualité de faisceau constante et un positionnement précis du faisceau sur toute la surface de travail. La technologie de marquage métallique repose sur des systèmes à commande numérique par ordinateur (CNC) qui guident le faisceau laser selon des motifs exacts. Pour la gravure profonde, le système doit maintenir une mise au point et une stabilité de puissance tout au long de plusieurs passages, sans dégradation. Les systèmes de traitement métallique au laser à fibre excellent dans ce domaine, car ces lasers produisent un faisceau stable et de haute qualité, doté d’un excellent mode de faisceau, permettant une focalisation serrée et une pénétration profonde. La longueur d’onde des lasers à fibre, généralement de 1,064 micromètre, convient bien à l’absorption par la plupart des métaux, ce qui en fait la norme industrielle pour les applications de gravure profonde.
Techniques et paramètres pour la gravure métallique profonde
Optimisation des réglages laser
Obtenir une gravure profonde nécessite un réglage précis de la puissance laser, de la fréquence et de la vitesse de balayage. Des paramètres de puissance plus élevés augmentent la quantité d’énergie délivrée au métal, favorisant ainsi une élimination plus profonde du matériau à chaque passage. Les réglages de fréquence déterminent le nombre d’impulsions frappant la surface par unité de temps ; des fréquences plus élevées produisent des surfaces plus fines, mais peuvent exiger davantage de passages pour atteindre une profondeur équivalente. La vitesse de balayage influe sur le temps de séjour en chaque point ; des vitesses plus lentes permettent une accumulation d’énergie plus importante à chaque emplacement, ce qui facilite des découpes plus profondes. La plupart des opérateurs d’équipements de gravure précise sur métaux ajustent ces paramètres via des interfaces logicielles, ce qui permet une optimisation rapide selon le type de métal et la profondeur cible. Des essais préalables sur des pièces échantillons, avant le lancement de séries de production, évitent le gaspillage de matière et garantissent des résultats constants.
Stratégie de plusieurs passages
La gravure profonde nécessite généralement plusieurs passes plutôt que de chercher à atteindre la profondeur totale en une seule passe. Chaque passe retire une couche contrôlée de matériau, typiquement de 0,1 à 0,3 millimètre, selon les paramètres et le matériau utilisé. Des passes progressives permettent à la chaleur de se dissiper entre chaque itération, réduisant ainsi les contraintes thermiques et empêchant la déformation ou la fissuration des alliages sensibles à la chaleur. Les systèmes de technologie de marquage sur métaux permettent aux opérateurs de programmer automatiquement des motifs répétés, garantissant une progression identique de la profondeur sur toutes les passes. Une planification stratégique des passes évite la surchauffe tout en préservant la qualité du point focal et l’état de surface. Pour l’acier inoxydable ou les matériaux trempés, six à dix passes peuvent être nécessaires pour atteindre des profondeurs de deux millimètres ou plus.
Applications industrielles et meilleures pratiques
Mise en œuvre dans le monde réel
Les industries manufacturières comptent sur la gravure profonde pour l’identification permanente des pièces, la numérotation de série et la traçabilité. Les composants aérospatiaux exigent des gravures profondes capables de résister à des températures extrêmes et aux vibrations tout au long de la durée de vie opérationnelle de l’aéronef. Les fabricants de dispositifs médicaux utilisent des équipements de gravure métallique de précision pour marquer directement les codes de lot et les informations relatives à la conformité réglementaire sur les instruments chirurgicaux et les implants. Les artisans joailliers emploient le traitement métallique au laser à fibre pour créer des motifs complexes présentant une profondeur et un niveau de détail remarquables, mettant ainsi en valeur leur savoir-faire. Chaque secteur exige une optimisation légèrement différente des paramètres, mais les principes fondamentaux restent identiques. L’expérience de l’opérateur et la connaissance des matériaux déterminent le succès dans toutes les applications.
Contrôle qualité et maintenance
Des résultats constants de gravure profonde exigent une maintenance régulière du système laser et des vérifications périodiques de qualité. Les lentilles et les fenêtres optiques doivent rester propres et intactes, car toute contamination ou rayure dégrade la qualité du faisceau et limite la profondeur maximale atteignable. Des contrôles d’étalonnage garantissent que le laser reste correctement focalisé et que le système de positionnement conserve sa précision sur de longues séries de production. Les systèmes de technologie de marquage métallique profitent de protocoles de maintenance planifiée incluant la vérification de l’alignement du faisceau, les tests de puissance de sortie et les mises à jour logicielles. La surveillance d’échantillons gravés tout au long des séries de production permet de détecter précocement toute dérive des paramètres, évitant ainsi la fabrication de grandes quantités de pièces non conformes. Les opérateurs doivent consigner les jeux de paramètres réussis ainsi que les combinaisons matériaux–paramètres afin d’accélérer la configuration des futurs travaux et la résolution des problèmes.
FAQ
Quelles profondeurs de gravure sur métaux sont réellement réalisables ?
La profondeur d’incision dépend du type de métal, de la puissance du laser et du temps de traitement. Sur des métaux tendres comme l’aluminium, les systèmes modernes de traitement des métaux par laser à fibre permettent d’atteindre des profondeurs de trois à cinq millimètres. L’acier inoxydable autorise généralement des profondeurs d’un à trois millimètres, tandis que l’acier trempé peut nécessiter un investissement temporel important pour dépasser un millimètre de profondeur. Des systèmes haute puissance dédiés à la gravure profonde peuvent dépasser ces plages, mais les considérations liées au temps et au coût limitent généralement les applications pratiques aux plages mentionnées. Votre fournisseur d’équipements et les spécifications de vos matériaux définiront les profondeurs maximales réalistes pour votre configuration spécifique.
En quoi la gravure profonde diffère-t-elle du marquage de surface ?
Le marquage de surface provoque des changements de couleur ou un retrait minimal de matériau, visible depuis le dessus, mais ne crée pas de profondeur significative. La gravure profonde retire une épaisseur mesurable de matériau, créant des reliefs tactiles à la surface et garantissant la pérennité du marquage malgré le nettoyage, le meulage ou l’usure. La technologie de marquage des métaux pour la gravure profonde exige des réglages de puissance plus élevés et plusieurs passages, tandis que le marquage de surface s’effectue généralement en un seul passage, avec une puissance plus faible. La gravure profonde produit des marques visibles en coupe transversale, ce qui la rend idéale pour les applications d’identification et de traçabilité permanente, où la durabilité est essentielle.
L’équipement de gravure précise sur métaux peut-il traiter tous les types de métaux de façon égale ?
Différents métaux réagissent différemment au marquage laser. Les métaux réfléchissants, comme le cuivre et l’aluminium, nécessitent un réglage précis des paramètres et, parfois, des techniques spéciales pour obtenir un marquage efficace. Le traitement des métaux au laser à fibre fonctionne exceptionnellement bien sur l’acier, l’acier inoxydable et le titane. Les métaux précieux s’usinent facilement, mais exigent une grande précision afin d’éviter des dommages thermiques excessifs. Certains métaux, comme l’acier inoxydable poli, peuvent nécessiter une préparation de surface pour améliorer l’absorption du laser. La consultation des fiches techniques des matériaux et la réalisation d’essais de marquage sur des lots réels garantissent que votre machine de marquage laser pour métaux répondra aux exigences spécifiques en matière de profondeur et de finition.
