


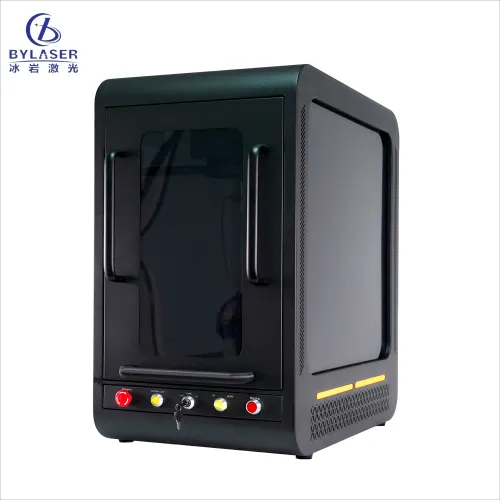
Épaisseur du métal est l’un des facteurs les plus critiques influençant la profondeur de gravure lors de l’utilisation d’un machine de gravure laser pour métal . Comprendre cette relation permet aux fabricants, entreprises et opérateurs industriels d’optimiser leurs procédés de marquage, de réduire les déchets de matière et d’obtenir des résultats constants et de haute qualité. L’interaction entre l’épaisseur du matériau et la profondeur de pénétration laser détermine si la gravure sera superficielle et esthétique ou profonde et permanente.
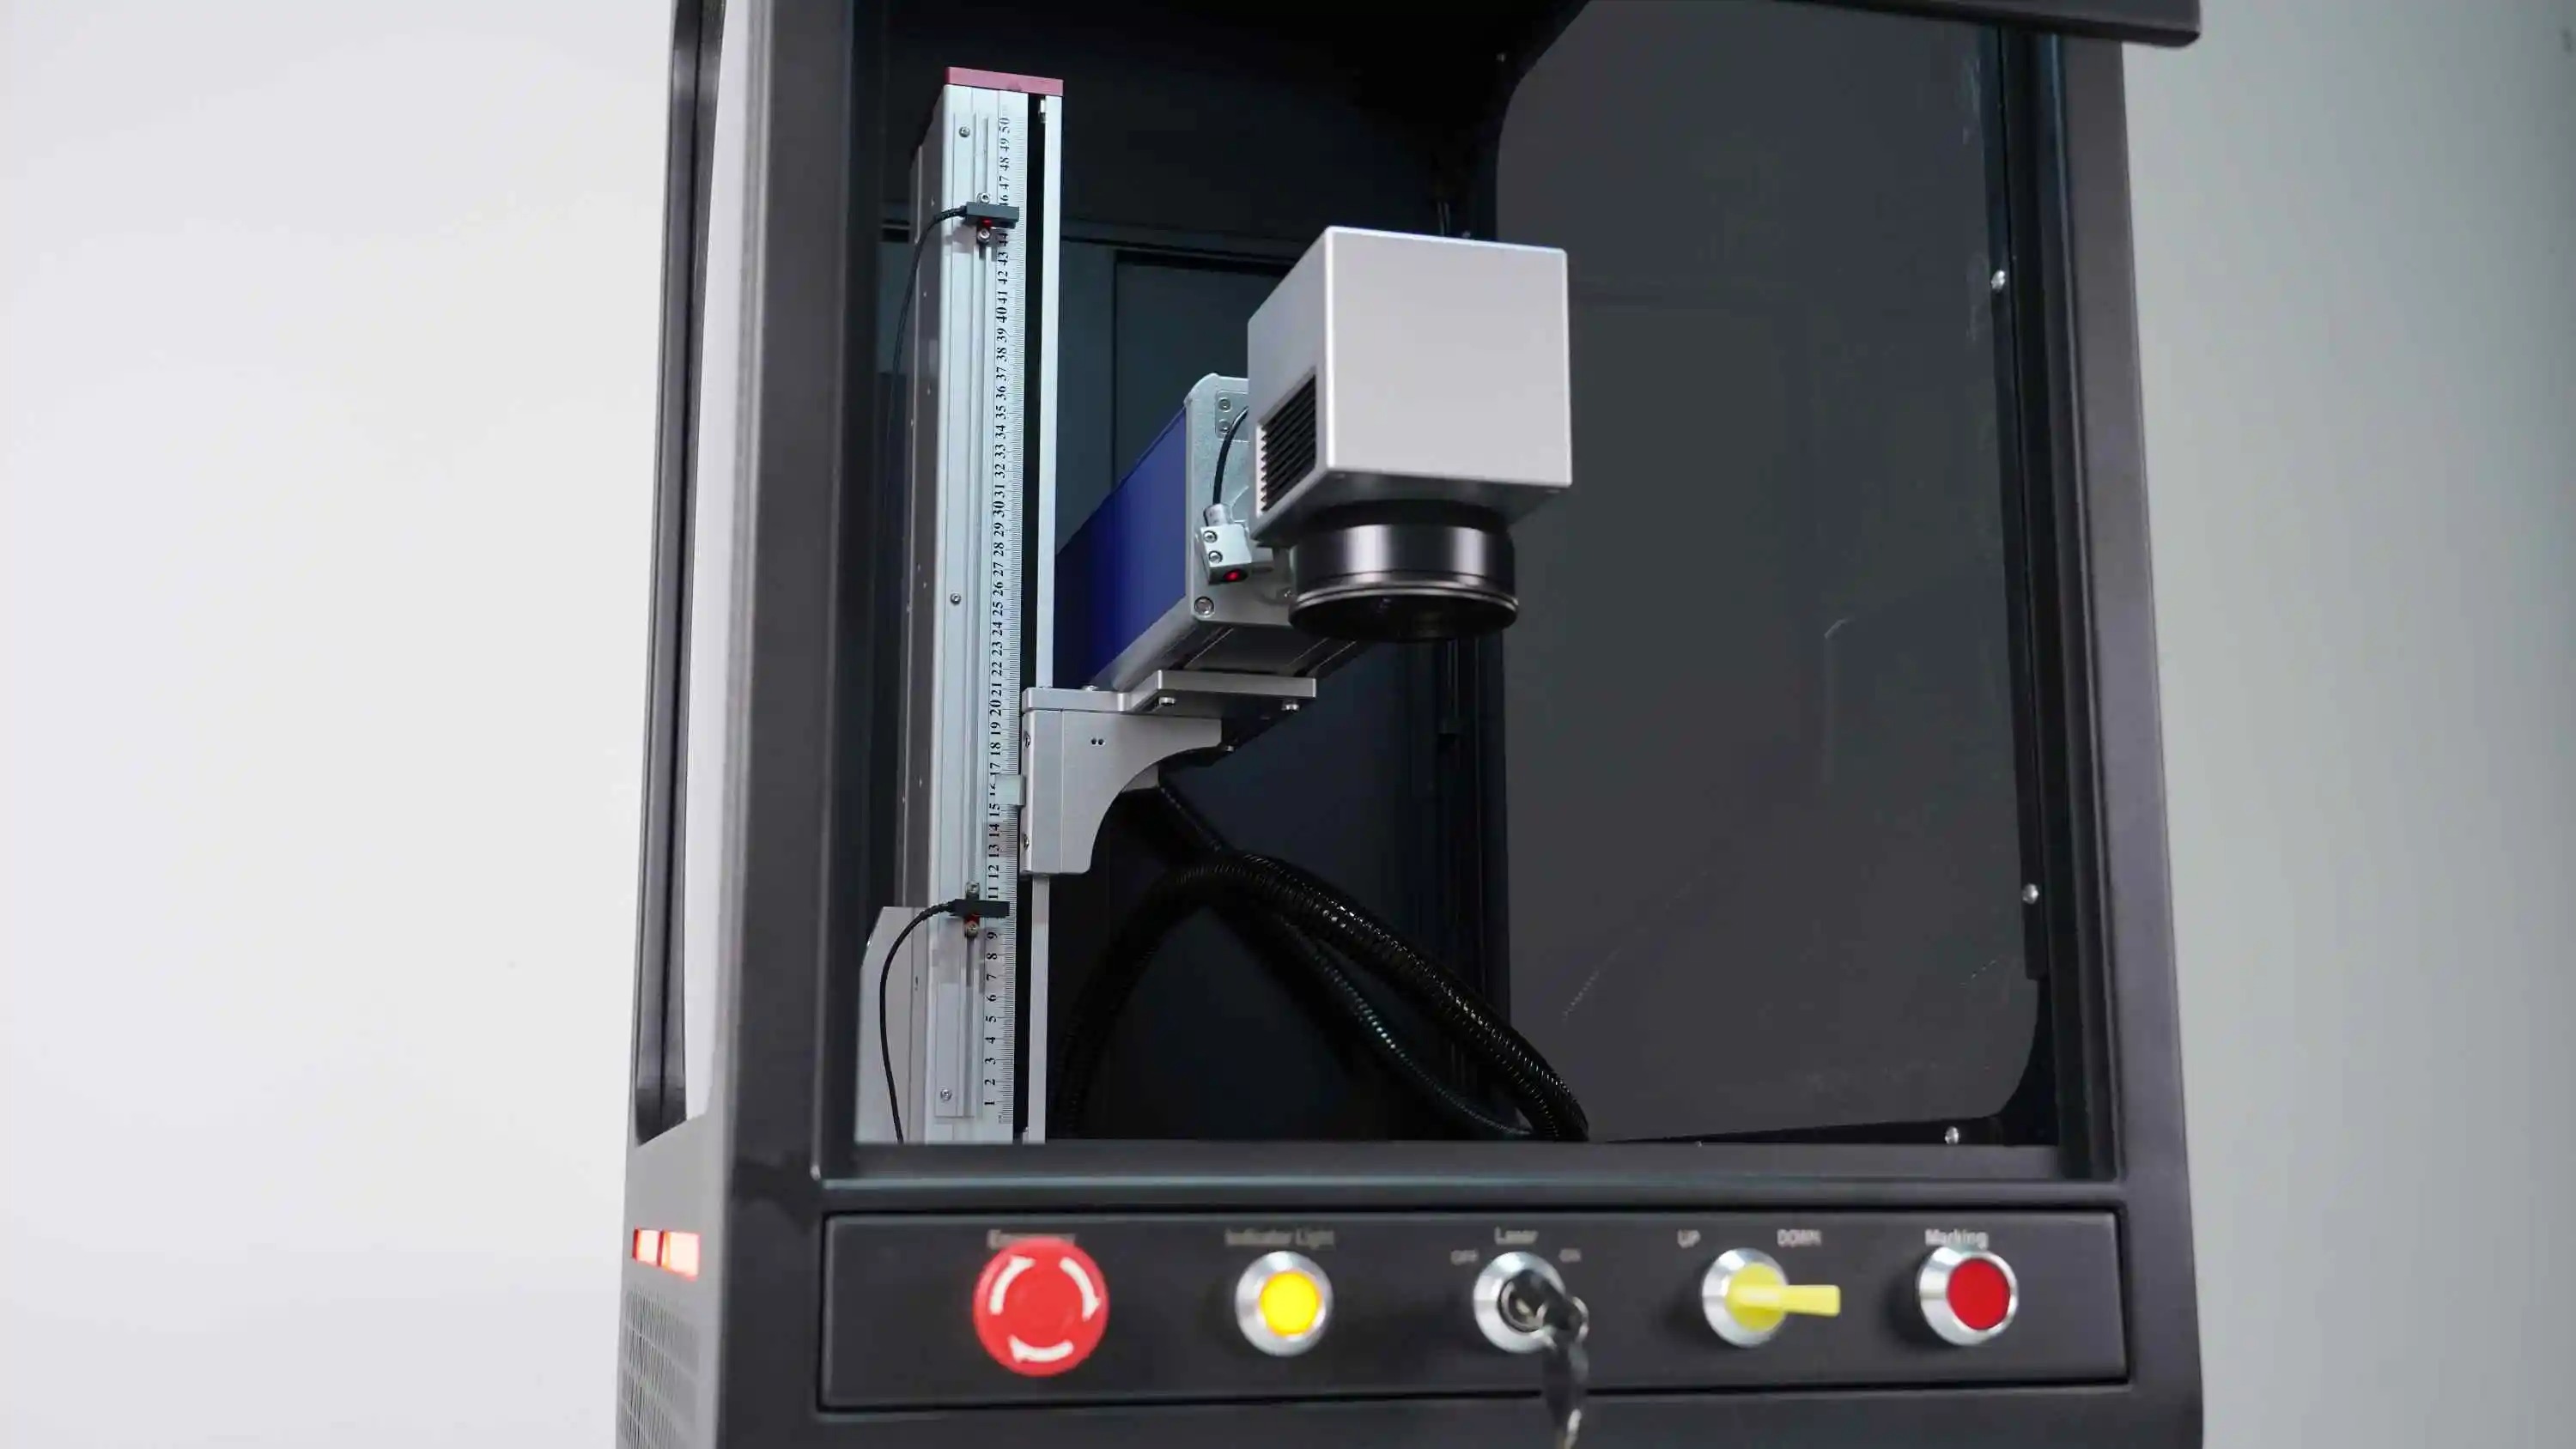
Lorsqu’ils travaillent avec des technologies de marquage sur métal, les ingénieurs doivent tenir compte de la façon dont l’énergie laser interagit avec la composition et l’épaisseur du matériau. Les métaux plus épais absorbent et répartissent l’énergie laser différemment des matériaux minces, ce qui affecte l’intensité, la régularité et la durabilité du marquage. Les équipements de gravure précise sur métal intègrent des systèmes de commande avancés et des dispositifs d’étalonnage pour compenser ces variables, garantissant ainsi que la profondeur de gravure reste prévisible et reproductible, quelles que soient l’épaisseur du métal et les conditions de sa surface.
Comment l’épaisseur du métal influence l’absorption de l’énergie laser
Répartition de l’énergie dans l’épaisseur du matériau
La concentration de l’énergie laser dépend fortement de l’épaisseur du matériau. Lorsqu’un faisceau laser à fibre destiné au traitement des métaux frappe une surface métallique mince, l’énergie reste concentrée dans un petit volume, ce qui permet d’obtenir des gravures profondes et nettes. À mesure que l’épaisseur du matériau augmente, la même puissance laser se répartit sur une zone thermique plus étendue, réduisant ainsi la densité énergétique maximale à toute profondeur donnée. Cela signifie que les métaux plus épais résistent naturellement à une gravure plus profonde, sauf si la puissance laser ou le temps d’exposition augmente de façon proportionnelle.
Cette relation n’est pas linéaire. Une tôle métallique de 2 mm n’exige pas deux fois plus d’énergie qu’une tôle de 1 mm pour atteindre la même profondeur de gravure ; elle en exige nettement plus en raison de la diffusion thermique. La technologie de marquage des métaux utilise des systèmes de rétroaction en temps réel afin de surveiller et d’ajuster dynamiquement les paramètres laser, ce qui compense les variations d’épaisseur et garantit une profondeur de gravure constante sur des épaisseurs de matériau différentes.
Conductivité thermique et dissipation de la chaleur
Différents métaux conduisent la chaleur à des vitesses très différentes. Par exemple, l’aluminium et le cuivre dissipent la chaleur laser bien plus rapidement que l’acier inoxydable ou le titane. Des matériaux plus épais, fabriqués à partir de métaux hautement conducteurs, créent des dissipateurs thermiques plus importants, évacuant l’énergie thermique hors de la zone de gravure avant que le laser n’atteigne la profondeur souhaitée. Les équipements de gravure précise sur métaux tiennent compte de ces propriétés thermiques spécifiques aux matériaux en permettant aux opérateurs d’ajuster la fréquence laser, la puissance de sortie et la vitesse de balayage selon le type de métal et son épaisseur.
Plages d’épaisseur optimales pour la gravure précise sur métaux
Applications de gravure superficielle
Les métaux minces, compris entre 0,5 mm et 2 mm, conviennent idéalement au marquage esthétique de surface et aux gravures peu profondes, où une profondeur de 0,1 mm à 0,5 mm suffit. Cette plage d’épaisseurs offre une flexibilité maximale pour le traitement des métaux au laser à fibre, car le faisceau laser pénètre de façon constante avec des réglages de puissance modérés. Ces matériaux minces sont courants dans les applications décoratives, le marquage de bijoux et l’identification sur les composants électroniques. La technologie de marquage des métaux fonctionne de façon la plus fiable dans cette gamme d’épaisseurs, produisant des marques nettes et précises, avec une distorsion thermique ou des dommages matériels minimes.
Applications à profondeur moyenne et à usage intensif
Des matériaux dont l’épaisseur varie de 2 mm à 6 mm permettent des gravures de profondeur moyenne, adaptées à l’identification des pièces, aux numéros de série et aux marquages fonctionnels devant résister à l’usure mécanique ou à des environnements sévères. Les équipements de gravure précise sur métal exigent une puissance laser plus élevée et des temps d’exposition plus longs afin d’atteindre une profondeur significative dans cette plage. De nombreux fabricants utilisent des techniques de gravure en plusieurs passes, où le laser suit le même motif à plusieurs reprises, augmentant progressivement la profondeur de gravure. Cette approche s’avère particulièrement efficace pour le traitement des métaux au laser à fibre, car les passes multiples permettent d’atteindre un équilibre thermique et réduisent le risque de déformation ou de fissuration du matériau causé par une exposition énergétique intense en une seule passe.
Paramètres critiques pour le contrôle de la profondeur de gravure
Étalonnage de la puissance et de la fréquence laser
Une machine de gravure laser pour métaux doit équilibrer la puissance de sortie avec l’épaisseur du matériau afin d’éviter les fissures superficielles ou une pénétration incomplète. Les systèmes standard de traitement des métaux par laser à fibre délivrent une puissance comprise entre 20 W et 100 W, les machines à plus forte puissance permettant une gravure profonde sur des matériaux épais. La commande de fréquence, mesurée en kHz, influence la qualité et la profondeur du marquage. Des fréquences plus basses (20–50 kHz) produisent des marques plus profondes et plus agressives, mais avec des motifs ondulés visibles. Des fréquences plus élevées (100–150 kHz) créent des marques plus fines et plus esthétiques, avec une profondeur de gravure moindre. Les équipements de gravure métallique de précision permettent aux opérateurs de sélectionner la fréquence en fonction des exigences de l’application et de l’épaisseur du métal.
Optimisation de la vitesse de balayage et du temps de séjour
La vitesse de balayage détermine à quelle vitesse le faisceau laser se déplace sur la surface du matériau. Des vitesses de balayage plus lentes permettent une concentration accrue d’énergie laser sur chaque point, augmentant ainsi la profondeur de gravure. Les systèmes de technologie de marquage sur métaux offrent généralement des vitesses de balayage comprises entre 500 mm/s et 7000 mm/s. Pour les métaux minces, des vitesses plus élevées s’avèrent efficaces, car le matériau absorbe rapidement l’énergie. En revanche, les matériaux plus épais exigent des vitesses de balayage plus lentes afin de garantir un temps d’interaction suffisant entre le laser et le matériau. Le temps de séjour — c’est-à-dire la durée pendant laquelle le laser reste immobile sur des éléments spécifiques — est directement corrélé à la profondeur de gravure. Les opérateurs ajustent ce temps de séjour en microsecondes pour affiner précisément la profondeur sur des métaux épais ou fortement conducteurs thermiquement.
Stratégies d’impulsion et de passes multiples
Des équipements modernes de gravure métallique de précision prennent en charge la livraison de laser pulsé, où l’énergie est appliquée par impulsions contrôlées plutôt que sous forme de sortie continue. Les impulsions réduisent la charge thermique globale sur les matériaux plus épais, limitant ainsi la déformation tout en atteignant la profondeur de gravure souhaitée. Pour les métaux d’une épaisseur supérieure à 4 mm, la gravure en plusieurs passes devient la méthode standard. Le laser exécute le motif une fois à puissance réduite, permettant au matériau de refroidir entre chaque passage. Les passages suivants augmentent progressivement la profondeur de gravure. Cette méthode fonctionne particulièrement bien avec le traitement des métaux au laser à fibre, car l’usinage cumulé du matériau sur plusieurs passes atteint la profondeur cible sans la contrainte thermique liée à un seul passage.
FAQ
Quelle est la profondeur maximale de gravure réalisable sur des métaux épais ?
La profondeur maximale de gravure dépend de la puissance du laser, des propriétés du matériau et des spécifications de l’équipement. Une machine à graver au laser haute puissance pour métaux (50 W ou plus) peut atteindre des profondeurs de gravure de 0,5 mm à 1,5 mm sur de l’acier inoxydable d’une épaisseur allant jusqu’à 5 mm. Le traitement des métaux au laser à fibre sur l’aluminium peut atteindre une profondeur de 1 mm pour une épaisseur similaire, en raison d’une conductivité thermique plus rapide. Les équipements de gravure précise sur métaux dotés de capacités multi-passes peuvent théoriquement réaliser des entailles plus profondes, mais des limites pratiques existent afin d’éviter les dommages matériels ou la surcharge de l’équipement.
Comment la composition du métal influence-t-elle la profondeur de gravure par rapport à son épaisseur ?
Le type de métal influence considérablement la profondeur de gravure, indépendamment de l’épaisseur. L’acier inoxydable nécessite une énergie laser modérée et réagit de façon prévisible sur plusieurs épaisseurs. L’aluminium et le cuivre absorbent efficacement l’énergie laser, mais dissipent rapidement la chaleur, ce qui exige une puissance plus élevée ou des temps d’exposition plus longs. Le titane et le laiton réagissent de façon similaire à l’acier inoxydable. Les systèmes de marquage métallique intègrent des préréglages spécifiques à chaque matériau, qui ajustent automatiquement les paramètres du laser. Les opérateurs doivent tester des échantillons de chaque alliage et combinaison d’épaisseur afin d’établir des réglages de référence avant les séries de production.
Les équipements de gravure métallique de précision peuvent-ils maintenir une profondeur constante sur des matériaux d’épaisseur variable ?
Oui, les équipements modernes de gravure précise sur métal intègrent des fonctions de mise au point automatique et de détection d’épaisseur. Les systèmes avancés de traitement du métal par laser à fibre utilisent des capteurs optiques pour mesurer la hauteur de la surface du matériau et ajustent automatiquement la distance de mise au point ainsi que la puissance du laser en cours d’opération. Cela garantit une profondeur de gravure constante, même lorsque l’épaisseur du matériau varie sur la pièce. L’obtention de cette constance exige un étalonnage adéquat de la machine et une préparation soignée du matériau, mais elle élimine toute intervention manuelle pour les différentes plages d’épaisseur.
Table des matières
- Comment l’épaisseur du métal influence l’absorption de l’énergie laser
- Plages d’épaisseur optimales pour la gravure précise sur métaux
- Paramètres critiques pour le contrôle de la profondeur de gravure
-
FAQ
- Quelle est la profondeur maximale de gravure réalisable sur des métaux épais ?
- Comment la composition du métal influence-t-elle la profondeur de gravure par rapport à son épaisseur ?
- Les équipements de gravure métallique de précision peuvent-ils maintenir une profondeur constante sur des matériaux d’épaisseur variable ?
