


Amachine de marquage laser représente une technologie sophistiquée permettant un marquage précis et permanent sur des matériaux variés grâce à une énergie lumineuse focalisée. Contrairement aux méthodes traditionnelles de marquage, telles que la gravure mécanique ou l’impression à base d’encre, une machine de marquage laser utilise une énergie de faisceau concentrée pour créer des marques au niveau de la surface, sans contact physique ni encres consommables. 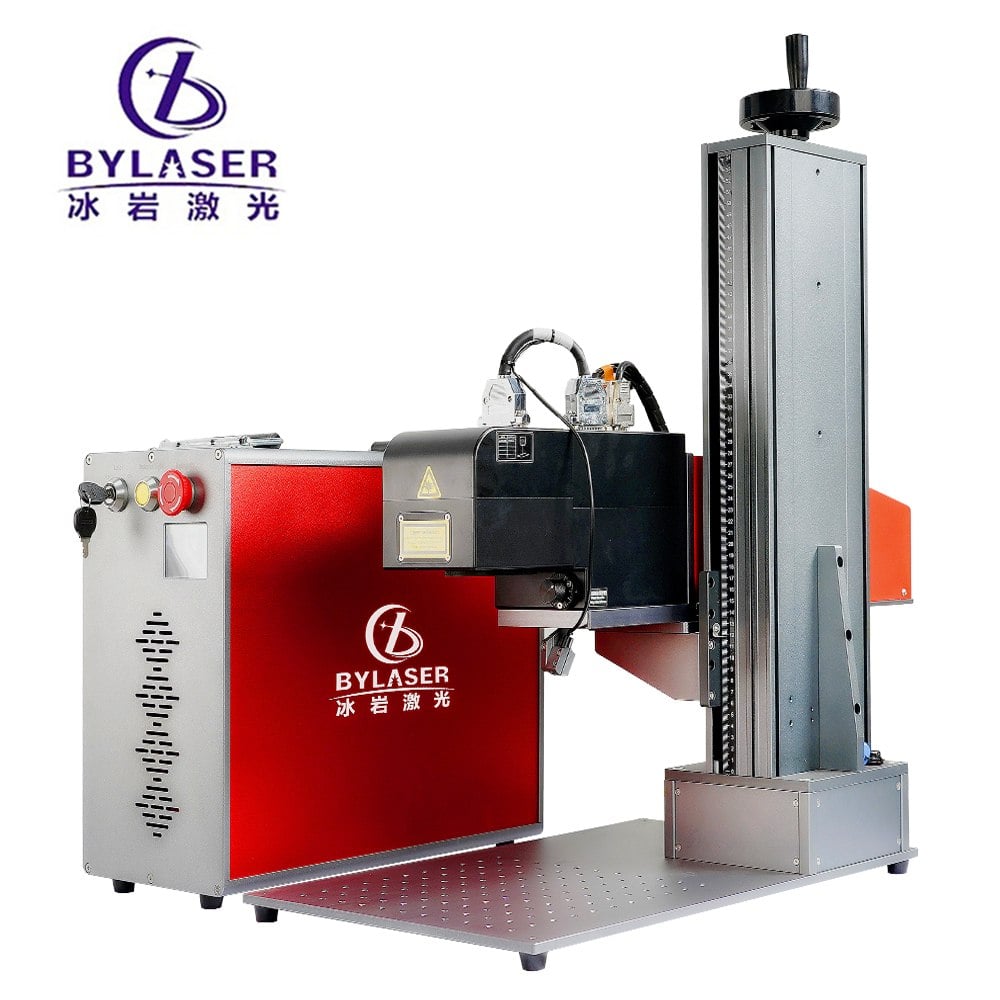
Comprendre comment une machine de marquage laser s’adapte aux propriétés variées des matériaux est essentiel pour choisir le système de marquage industriel adapté à vos besoins de production. Chaque catégorie de matériau — métaux, polymères, verre et matériaux organiques — réagit différemment aux longueurs d’onde et aux réglages de puissance du laser. Le procédé de marquage varie considérablement selon que vous travaillez avec des métaux conducteurs, des céramiques transparentes ou des polymères translucides.
Comprendre la technologie de marquage laser et son interaction avec les matériaux
Principes fondamentaux des systèmes de marquage laser
Une machine de marquage laser fonctionne en émettant un faisceau lumineux concentré et cohérent qui interagit avec les surfaces des matériaux selon plusieurs mécanismes distincts. Le marquage laser à fibre utilise un milieu laser à état solide qui génère des longueurs d’onde infrarouges d’environ 1064 nanomètres, ce qui le rend particulièrement efficace pour le marquage des métaux et de certains polymères sombres. L’approche de marquage laser à fibre délivre de l’énergie sur un point fortement focalisé, dont le diamètre varie généralement entre 10 et 100 micromètres, permettant ainsi des marquages précis avec une dissipation thermique minimale dans les zones environnantes. Le marquage laser CO2, en revanche, opère à une longueur d’onde plus longue d’environ 10,6 micromètres et excelle dans le marquage de matériaux organiques, du bois, du cuir, de l’acrylique et de plastiques clairs. Lorsque l’énergie laser frappe la surface d’un matériau, celle-ci subit l’une des trois transformations principales suivantes : l’ablation (vaporisation des couches superficielles), l’oxydation (changement de couleur chimique induit par la chaleur) ou le recuit (décoloration résultant d’un cycle thermique contrôlé).
Absorption d'énergie et compatibilité en longueur d'onde
L’efficacité de toute machine de marquage laser dépend fortement de la capacité du matériau à absorber la longueur d’onde émise. En général, les métaux absorbent très efficacement le rayonnement infrarouge, ce qui explique pourquoi le marquage laser à fibre domine dans les secteurs de l’automobile, de l’aérospatiale et de l’électronique. L’acier, l’aluminium, le cuivre et le titane réagissent tous favorablement à la longueur d’onde de 1064 nanomètres, typique des systèmes de marquage laser à fibre. Le carbone, un autre facteur clé, présente des propriétés d’absorption différentes selon sa forme : le carbone amorphe présent dans certains plastiques absorbe facilement l’énergie du laser à fibre, tandis que le graphite et les revêtements à base de carbone s’impriment également proprement. Le marquage au laser CO2 repose sur un mécanisme d’absorption fondamentalement différent : les matériaux contenant des liaisons carbone-oxygène-hydrogène (tels que les polymères, le caoutchouc et les composés organiques) absorbent aisément cette longueur d’onde infrarouge plus longue. Lorsque la longueur d’onde et l’absorption par le matériau sont correctement alignées, le système de marquage industriel produit un contraste net, des dommages thermiques minimes et une qualité de marquage reproductible d’un cycle de production à l’autre.
Marquage au laser à fibre et applications sur métaux
Pourquoi le marquage au laser à fibre excelle sur les surfaces métalliques
Le marquage au laser à fibre représente la technologie privilégiée pour les systèmes industriels de marquage destinés aux composants métalliques, car la structure cristalline des métaux et leur forte conductivité thermique s’alignent parfaitement sur la longueur d’onde infrarouge et la fréquence impulsionnelle élevée du laser à fibre. Lorsque l’énergie du laser à fibre frappe une surface en acier ou en aluminium, la chaleur intense et localisée (souvent supérieure à 1500 degrés Celsius) provoque une oxydation rapide et une décoloration superficielle, sans fusion profonde ni compromission structurelle. Ce processus d’oxydation crée des marques sombres et permanentes par une transformation chimique contrôlée : une fine couche d’oxyde se forme à la surface du métal, offrant un fort contraste avec le matériau de base. L’acier inoxydable réagit particulièrement bien au marquage au laser à fibre, car la couche d’oxyde de chrome produite par l’interaction laser est très stable et résistante à la corrosion. L’approche de marquage au laser à fibre est également exceptionnellement rapide : les systèmes industriels modernes peuvent réaliser des marquages à des vitesses supérieures à 1000 millimètres par seconde, ce qui permet de répondre aux exigences des environnements de production à grand volume.
Profondeur et durabilité du marquage spécifiques au matériau
Des métaux différents présentent des profondeurs de marquage variables lorsqu’ils sont soumis à l’énergie d’un laser à fibre, en fonction de leurs propriétés thermiques et des paramètres laser choisis. L’aluminium anodisé, couramment utilisé dans les secteurs aérospatial et de l’électronique grand public, offre un marquage à fort contraste, car sa couche poreuse d’oxyde d’aluminium absorbe facilement l’énergie laser et s’oxyde davantage. Les métaux revêtus — tels que l’acier revêtu par poudre ou les surfaces électroplaquées — marquent souvent proprement lorsque le revêtement est suffisamment mince pour permettre à la lumière laser d’interagir avec le métal de base. À l’inverse, les surfaces peintes épaisses ou recouvertes d’époxy peuvent nécessiter des réglages de puissance laser plus élevés ou plusieurs passages, ce que les systèmes industriels de marquage peuvent exécuter automatiquement selon une programmation prédéfinie. La zone marquée sur les métaux est fusionnée de façon permanente à la surface et résiste à l’usure, à l’exposition chimique et à la dégradation environnementale, ce qui rend le marquage au laser à fibre particulièrement adapté à la traçabilité des pièces, aux numéros de série et au marquage de la marque dans des environnements opérationnels sévères.
Marquage au laser CO2 et applications sur matériaux non métalliques
Pourquoi le marquage au laser CO2 domine les matériaux organiques
La technologie de marquage au laser CO2 fonctionne de façon optimale sur les matériaux organiques et polymères, car leur longueur d’onde infrarouge plus longue est facilement absorbée par les structures moléculaires contenant du carbone. Les plastiques, le caoutchouc, le cuir, le bois, le carton et l’acrylique réagissent tous de façon prévisible au marquage au laser CO2, car les liaisons moléculaires de ces matériaux capturent efficacement les photons dans la gamme de 10,6 micromètres. Lorsque l’énergie du laser CO2 frappe une surface en plastique, elle provoque généralement une vaporisation localisée ou un noircissement, produisant des marques noires à fort contraste sur le matériau de base plus clair. L’approche de marquage au laser CO2 permet également de réaliser des dégradés et des images en niveaux de gris sur certains matériaux : en faisant varier la puissance du laser et la durée des impulsions, un système industriel de marquage peut générer des marques allant du gris clair au noir profond, ce qui rend possible la reproduction d’images de qualité photographique sur des substrats adaptés. Cette capacité rend le marquage au laser CO2 particulièrement précieux pour les applications décoratives, le marquage de marques commerciales et la réalisation de motifs complexes sur les produits grand public et les emballages.
Caractéristiques des matériaux non métalliques et qualité du marquage
Chaque classe de matériau non métallique présente des réponses distinctes au marquage au laser CO2, nécessitant des paramètres système spécifiques. L’acrylique et le polycarbonate, matériaux transparents, transmettent la lumière visible mais absorbent efficacement l’énergie infrarouge ; le marquage au laser CO2 sur ces matériaux produit généralement un aspect dépoli ou gravé grâce à une vaporisation contrôlée. Les plastiques foncés et le caoutchouc offrent un contraste marqué lors du marquage au laser CO2, car leur structure riche en carbone se carbonise facilement, créant des marques nettes et visibles. Le cuir et les matériaux à base de papier réagissent également très bien au marquage au laser CO2 : le laser brûle ou décolore sélectivement certaines zones sans couper entièrement l’épaisseur du matériau, à condition que la puissance soit correctement régulée. Un système industriel de marquage configuré pour les matériaux non métalliques peut préserver l’intégrité structurelle du matériau tout en produisant des marques d’une clarté exceptionnelle. À l’inverse, les surfaces métalliques ne réagissent pas bien au marquage au laser CO2, car les propriétés réfléchissantes du métal et son faible taux d’absorption à cette longueur d’onde exigent des réglages de puissance extrêmement élevés et produisent souvent des marques de mauvaise qualité et incohérentes — c’est pourquoi la technologie de marquage au laser à fibre est largement privilégiée pour les applications métalliques.
Considérations avancées sur les matériaux et sélection du système
Matériaux à composition mixte et matériaux spécialisés
Les applications modernes des systèmes industriels de marquage impliquent de plus en plus des matériaux composites, des stratifiés, des revêtements et des substrats spécialisés, ce qui exige une compréhension technique nuancée. Les carreaux de céramique, le verre et les matériaux à base de silicate posent des défis uniques, car beaucoup sont transparents aux longueurs d’onde des lasers à fibre et au CO₂ ; toutefois, des systèmes spécialisés de marquage laser permettent de marquer ces matériaux par fracturation contrôlée ou par coloration à la surface. Les semi-conducteurs et les cartes de circuits, qui contiennent à la fois des pistes en cuivre et des substrats polymères, nécessitent souvent un marquage laser à fibre afin de préserver leurs propriétés conductrices tout en imprimant des identifiants de composants ou des codes date. Les finitions anodisées, qu’elles soient en aluminium ou en titane, offrent un excellent contraste de marquage avec le laser à fibre, car la couche poreuse d’oxyde absorbe efficacement l’énergie laser. À l’inverse, les revêtements métalliques réfléchissants ou les surfaces très polies exigent parfois une préparation préalable ou des techniques de focalisation spécialisées pour garantir des performances constantes de marquage laser sur l’ensemble du cycle de production d’un système industriel de marquage.
Critères de sélection des systèmes de marquage industriels
Le choix entre les technologies de marquage laser à fibre et de marquage laser CO2 – ou l’investissement dans un système hybride de marquage industriel – exige une compréhension claire de votre gamme de matériaux et de vos exigences de production. Si vos opérations portent principalement sur des métaux, de l’acier inoxydable, de l’aluminium anodisé ou des composants revêtus, le marquage laser à fibre offre une vitesse supérieure, une qualité de marquage exceptionnelle et une durabilité à long terme. Si votre production concerne surtout des plastiques, du bois, des textiles, du cuir ou des matériaux acryliques, le marquage laser CO2 assure un contraste optimal et une grande souplesse de marquage. Le volume de production joue un rôle déterminant : le marquage haute vitesse et à haut volume sur métaux exige l’efficacité du marquage laser à fibre, tandis qu’un marquage à faible volume mais exigeant sur le plan du design, réalisé sur des matériaux variés, peut justifier la souplesse offerte par un système de marquage laser CO2.
FAQ
Un appareil de marquage laser peut-il marquer tous les matériaux avec la même efficacité ?
Non, l’efficacité d’une machine de marquage laser dépend fortement de la composition du matériau et de la compatibilité entre celle-ci et la longueur d’onde du laser. Le marquage laser à fibre excelle sur les métaux et certains polymères sombres, tandis que le marquage laser CO2 donne les meilleurs résultats sur les matériaux organiques, les plastiques et le bois. Certains matériaux spécialisés, comme certaines céramiques ou des surfaces réfléchissantes, nécessitent des techniques spécialisées ou des systèmes industriels de marquage adaptés afin d’obtenir une qualité de marquage acceptable. L’essentiel consiste à adapter la longueur d’onde du laser aux caractéristiques d’absorption du matériau pour obtenir des résultats optimaux.
Qu’est-ce qui détermine la permanence des marques créées par une machine de marquage laser ?
La permanence du marquage dépend du mécanisme d’interaction entre le laser et le matériau. Lorsque le marquage au laser à fibre provoque l’oxydation des surfaces métalliques, la couche d’oxyde ainsi formée est liée chimiquement et très résistante à l’usure et à la corrosion. Lorsque le marquage au laser CO₂ vaporise ou carbonise les polymères, le marquage obtenu est tout aussi permanent, car la structure moléculaire a été modifiée chimiquement. Dans les deux cas, le système de marquage industriel produit des marques qui résistent bien mieux que les méthodes de marquage à l’encre ou mécaniques à la décoloration, aux rayures et à l’exposition environnementale.
