


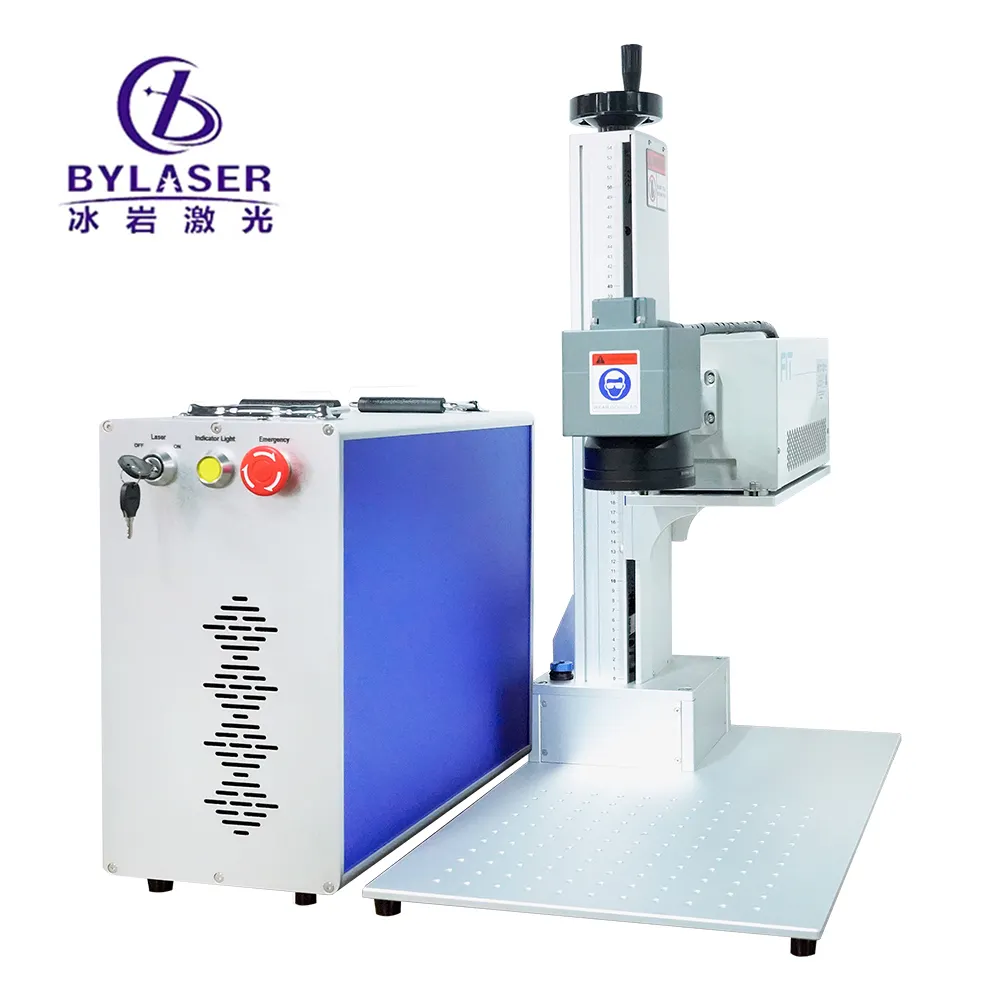
Verständnis der Tiefenkapazitäten eines lasergravurmaschine für Metall ist unerlässlich für Hersteller, die präzise Ergebnisse bei der Metallmarkierung erzielen möchten. Die erzielte Tiefe hängt von mehreren Faktoren ab, darunter Laserleistung, Wellenlänge, Materialzusammensetzung und Verarbeitungsparameter. Moderne Faserlasertechnologie für die Metallbearbeitung ermöglicht kontrollierte Eindringtiefen – von flachen Oberflächenmarkierungen bis hin zu tieferen strukturellen Gravuren – wodurch Präzisions-Ausrüstung für die Metallgravur für industrielle Anwendungen unverzichtbar wird.
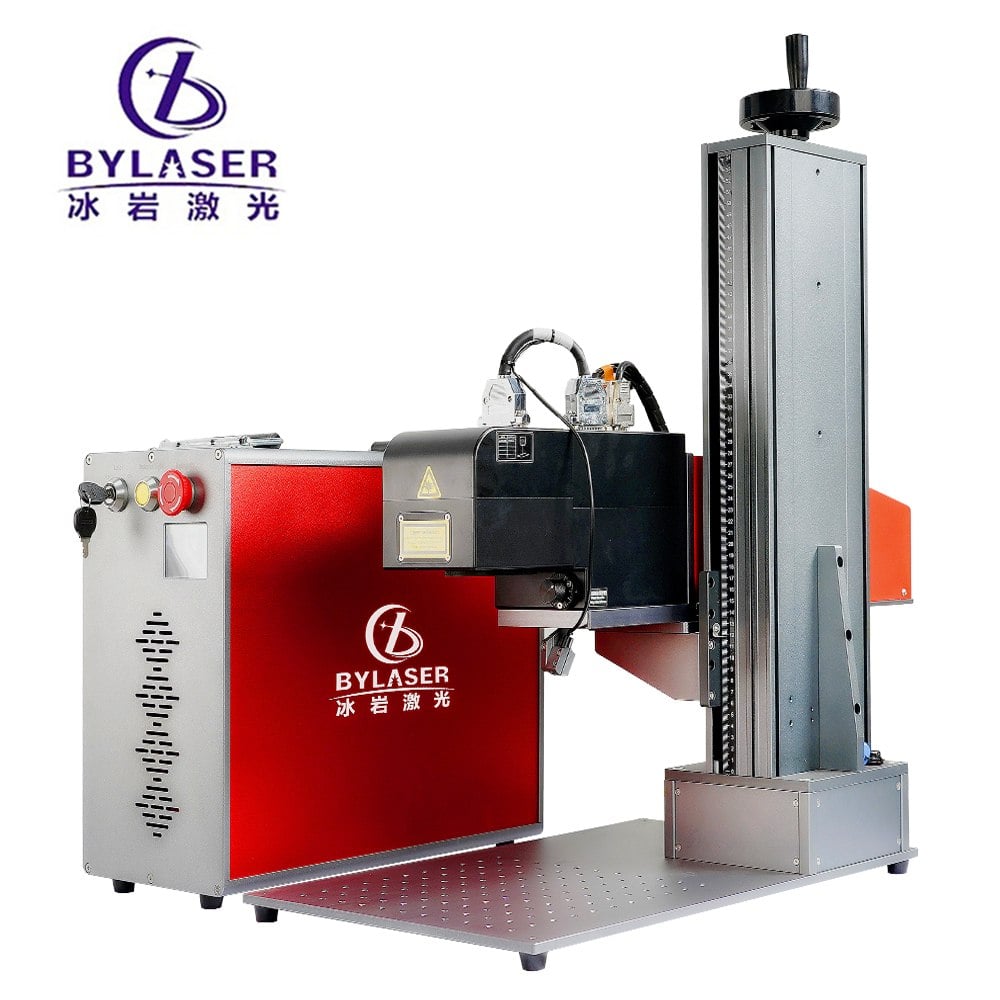
Der Markt für Präzisions-Metallgravurgeräte hat sich durch Innovationen im Bereich Faserlaser erheblich weiterentwickelt und ermöglicht es Herstellern, eine konsistente Tiefenkontrolle auf verschiedenen Metallsubstraten zu erreichen. Edelstahl, Aluminium, Kupfer und Titanlegierungen reagieren jeweils unterschiedlich auf Laserenergie und erzeugen dadurch charakteristische Tiefenprofile. Das Verständnis dieser materialspezifischen Verhaltensweisen hilft Bedienern dabei, die Einstellungen ihrer Metallmarkierungstechnologie optimal an die gewünschten Ergebnisse anzupassen, ohne die Materialintegrität zu beeinträchtigen oder unerwünschte Oberflächenschäden zu verursachen.
Typischer Tiefenbereich und Beziehung zur Laserleistung
Oberflächenmarkierung versus Tiefengravur
Lasergravurmaschinen für Metall erzielen typischerweise Oberflächenmarkierungen mit einer Tiefe zwischen 0,1 und 0,5 Millimetern unter Verwendung standardmäßiger Faserlaser-Metallbearbeitungseinstellungen. Diese geringen Tiefen eignen sich ideal für Seriennummern, Logos und dekorative Muster, bei denen das Erscheinungsbild wichtiger ist als eine strukturelle Veränderung. Tiefere Gravuren im Bereich von 0,5 bis 3 Millimetern erfordern eine höhere Laserleistung und mehrere Durchläufe über denselben Bereich – eine Technik, die als Mehrfachdurchlauf-Gravur bezeichnet wird.
Auswirkung der Leistungsabgabe auf die Eindringtiefe
Ein 20-Watt-Faserlasersystem für die Metallbearbeitung erzeugt typischerweise Markierungen mit einer Tiefe von 0,3 bis 0,8 Millimetern bei einem einzigen Durchgang auf Aluminium oder Kupfer. Der Austausch gegen Präzisionsgravurgeräte mit 30 Watt oder 50 Watt erhöht die erreichbare Tiefe deutlich und ermöglicht Gravuren von 1 bis 2 Millimetern in einem einzigen Durchgang. Industrielle Systeme mit mehr als 100 Watt erreichen Tiefen von über 5 Millimetern; eine derart intensive Bearbeitung wird jedoch nur für spezielle Anwendungen eingesetzt, bei denen eine strukturelle Modifikation – und nicht bloß eine Oberflächenmarkierung – erforderlich ist.
Tiefenverhalten je nach Material
Weiche Metalle und reaktive Materialien
Aluminium und Kupfer, als weichere Metalle, absorbieren Laserenergie effizient und ermöglichen bei moderater Laserleistung eine relativ tiefe Durchdringung. Die für diese Materialien konzipierte Metallmarkierungstechnologie kann mit 20- bis 30-Watt-Systemen Tiefen von 1 bis 2 Millimetern erreichen. Reaktive Materialien wie Kupfer können jedoch an den Gravurrändern oxidieren oder thermische Verzerrungen aufweisen, weshalb Dauer und Frequenz der Pulse sorgfältig gesteuert werden müssen, um saubere, tiefe Markierungen ohne übermäßige Wärmeschäden zu erzielen.
Verhalten harter Metalle und Edelstahl
Edelstahl erfordert mehr Laserenergie, um eine vergleichbare Tiefe wie bei weicheren Metallen zu erreichen; daher sind Präzisions-Metalletikettiergeräte mit höherer Leistungsangabe für industrielle Anwendungen unverzichtbar. Bei der Faserlaser-Bearbeitung von Edelstahl werden typischerweise Tiefen von 0,5 bis 1,5 Millimetern mit Standard-30-Watt-Systemen erreicht. Die höhere Reflexivität und Wärmeleitfähigkeit von Edelstahl erfordern eine optimierte Wellenlängenabsorption und längere Verweilzeiten, um flache oder unvollständige Gravuren zu vermeiden.
Faktoren, die die maximal erreichbare Tiefe steuern
Laserwellenlänge und Materialwechselwirkung
Fasersysteme arbeiten bei einer Wellenlänge von 1064 Nanometern, die von den meisten Metallen effizient absorbiert wird und somit eine gezielte Energieübertragung ermöglicht. Diese Eigenschaft der Metallmarkierungstechnologie erlaubt es Präzisionsanlagen zur Metallgravur, die Energie in fokussierte Flecken mit einem Durchmesser von nur 20 Mikrometern zu konzentrieren und so die maximale Leistungsdichte auf minimale Oberflächenbereiche zu richten. Die optischen Eigenschaften des metallischen Substrats interagieren unterschiedlich mit dieser Wellenlänge, weshalb Kupfer und Messing bei identischen Leistungseinstellungen größere Tiefen erreichen können als Titan.
Pulsdauer, Frequenz und Kühlungseffekte
Kürzere Pulsdauern, bei denen die Energie in Mikrosekunden-Intervalle konzentriert wird, erzeugen tiefe, saubere Gravuren, indem die Wärmeausbreitung auf das umgebende Material minimiert wird. Faserlaser-Metallbearbeitungssysteme arbeiten typischerweise mit Pulsbreiten zwischen 20 und 200 Nanosekunden und ermöglichen so eine schnelle Materialabtragung mit minimaler thermischer Schädigung. Umgekehrt können verlängerte Pulsdauern oder hochfrequente kontinuierliche Gravur Wärme ansammeln, was bei empfindlichen Anwendungen zu Inkonsistenzen in der Tiefe oder zu thermischer Verzug führen kann.
Geschwindigkeitseinstellungen und Materialabtragsrate
Die Gravurgeschwindigkeit beeinflusst direkt die Tiefe; langsamere Scan-Geschwindigkeiten ermöglichen eine längere Wechselwirkungszeit zwischen Laser und Material und führen somit zu einer tieferen Durchdringung. Eine Lasergravurmaschine für Metall, die mit 50 Millimetern pro Sekunde arbeitet, erzeugt typischerweise flachere Markierungen als dasselbe System bei einer Geschwindigkeit von 10 Millimetern pro Sekunde. Die Bediener müssen Geschwindigkeitsanforderungen mit Tiefezielen abwägen, da die Produktionseffizienz manchmal im Widerspruch zur maximalen Tiefenleistung steht.
Praktische Techniken zur Tiefenoptimierung
Mehrfachdurchlauf-Gravurstrategien
Das Erreichen von Tiefen jenseits der Einzeldurchlauf-Fähigkeit erfordert mehrere Laserdurchläufe über identische Bereiche, wobei die Gravurtiefe schrittweise erhöht wird. Dieser Ansatz der Metallmarkierungstechnologie, unterstützt durch Software für präzise Metallgravurgeräte, ermöglicht einen kontrollierten Aufbau der Tiefe, ohne das umgebende Material thermisch zu beschädigen. Drei bis fünf Durchläufe auf Edelstahl können bei einer 30-Watt-Faserlaser-Metallobearbeitung Tiefen von 2 bis 3 Millimetern erreichen – besonders effektiv für Logos oder Identifikationsnummern, die aus größerer Entfernung sichtbar sein müssen.
Feinabstimmung der Parameter für konsistente Tiefe
Moderne Präzisions-Metalletchiergeräte bieten einstellbare Parameter wie Leistungsprozentzahl, Pulsfrequenz, Scan-Geschwindigkeit und Fokus-Offset, die alle die endgültige Tiefe beeinflussen. Das Testen von Probenmaterialien vor Serienfertigung gewährleistet eine konsistente Tiefe über verschiedene Chargen hinweg. Die Aufrechterhaltung des optimalen Fokusabstands – typischerweise zwischen 0 und 2 Millimetern oberhalb der Materialoberfläche – ist entscheidend, da defokussierte Laserstrahlen flachere, breitere Markierungen mit geringerer Präzision bei der Tiefensteuerung erzeugen.
FAQ
Wie tief kann eine Faserlaser-Metallobearbeitung typischerweise Edelstahl in einem Durchgang markieren?
Standard-Faserlaser-Metallobearbeitungssysteme mit einer Leistungsangabe von 20 bis 50 Watt erreichen typischerweise Ein-Durchgang-Tiefen von 0,5 bis 1,5 Millimetern auf Edelstahl, abhängig von der genauen Ausgangsleistung und den Pulsparametern. Größere Tiefen erfordern Mehr-Durchgang-Verfahren oder leistungsstärkere Geräte mit mehr als 100 Watt, weshalb die Auswahl geeigneter Präzisions-Metalletchiergeräte für spezifische industrielle Anforderungen entscheidend ist.
Erreicht eine Lasergravurmaschine für Metall eine gleichmäßige Tiefe auf gekrümmten oder unebenen Oberflächen?
Die Aufrechterhaltung einer gleichmäßigen Tiefe auf unebenen Oberflächen stellt selbst hochentwickelte Präzisions-Metallogravurgeräte vor Herausforderungen, da Variationen der Fokusdistanz die Laserenergiedichte verändern. Dreidimensionale Faser-Laser-Metallbearbeitungssysteme mit dynamischer Fokuskorrektur können Oberflächenunregelmäßigkeiten teilweise ausgleichen, doch geringfügige Tiefenunterschiede bleiben bei stark gekrümmten Komponenten unvermeidlich.
Welche Faktoren beeinflussen die maximal erreichbare Tiefe bei Metallmarkierungstechnologien am stärksten?
Laserleistungsabgabe, Materialzusammensetzung, Impulsdauer, Scan-Geschwindigkeit und Fokusgenauigkeit bestimmen gemeinsam die maximal erreichbare Tiefe. Unter diesen Variablen wirkt sich die Laserleistung am direktesten auf die Tiefenkapazität aus, während die thermischen Eigenschaften des Materials und dessen optische Absorptionseigenschaften sekundäre, aber signifikante Einflüsse auf die Leistung von Präzisions-Metallogravurgeräten darstellen.
Inhaltsverzeichnis
- Typischer Tiefenbereich und Beziehung zur Laserleistung
- Tiefenverhalten je nach Material
- Faktoren, die die maximal erreichbare Tiefe steuern
- Praktische Techniken zur Tiefenoptimierung
-
FAQ
- Wie tief kann eine Faserlaser-Metallobearbeitung typischerweise Edelstahl in einem Durchgang markieren?
- Erreicht eine Lasergravurmaschine für Metall eine gleichmäßige Tiefe auf gekrümmten oder unebenen Oberflächen?
- Welche Faktoren beeinflussen die maximal erreichbare Tiefe bei Metallmarkierungstechnologien am stärksten?
