


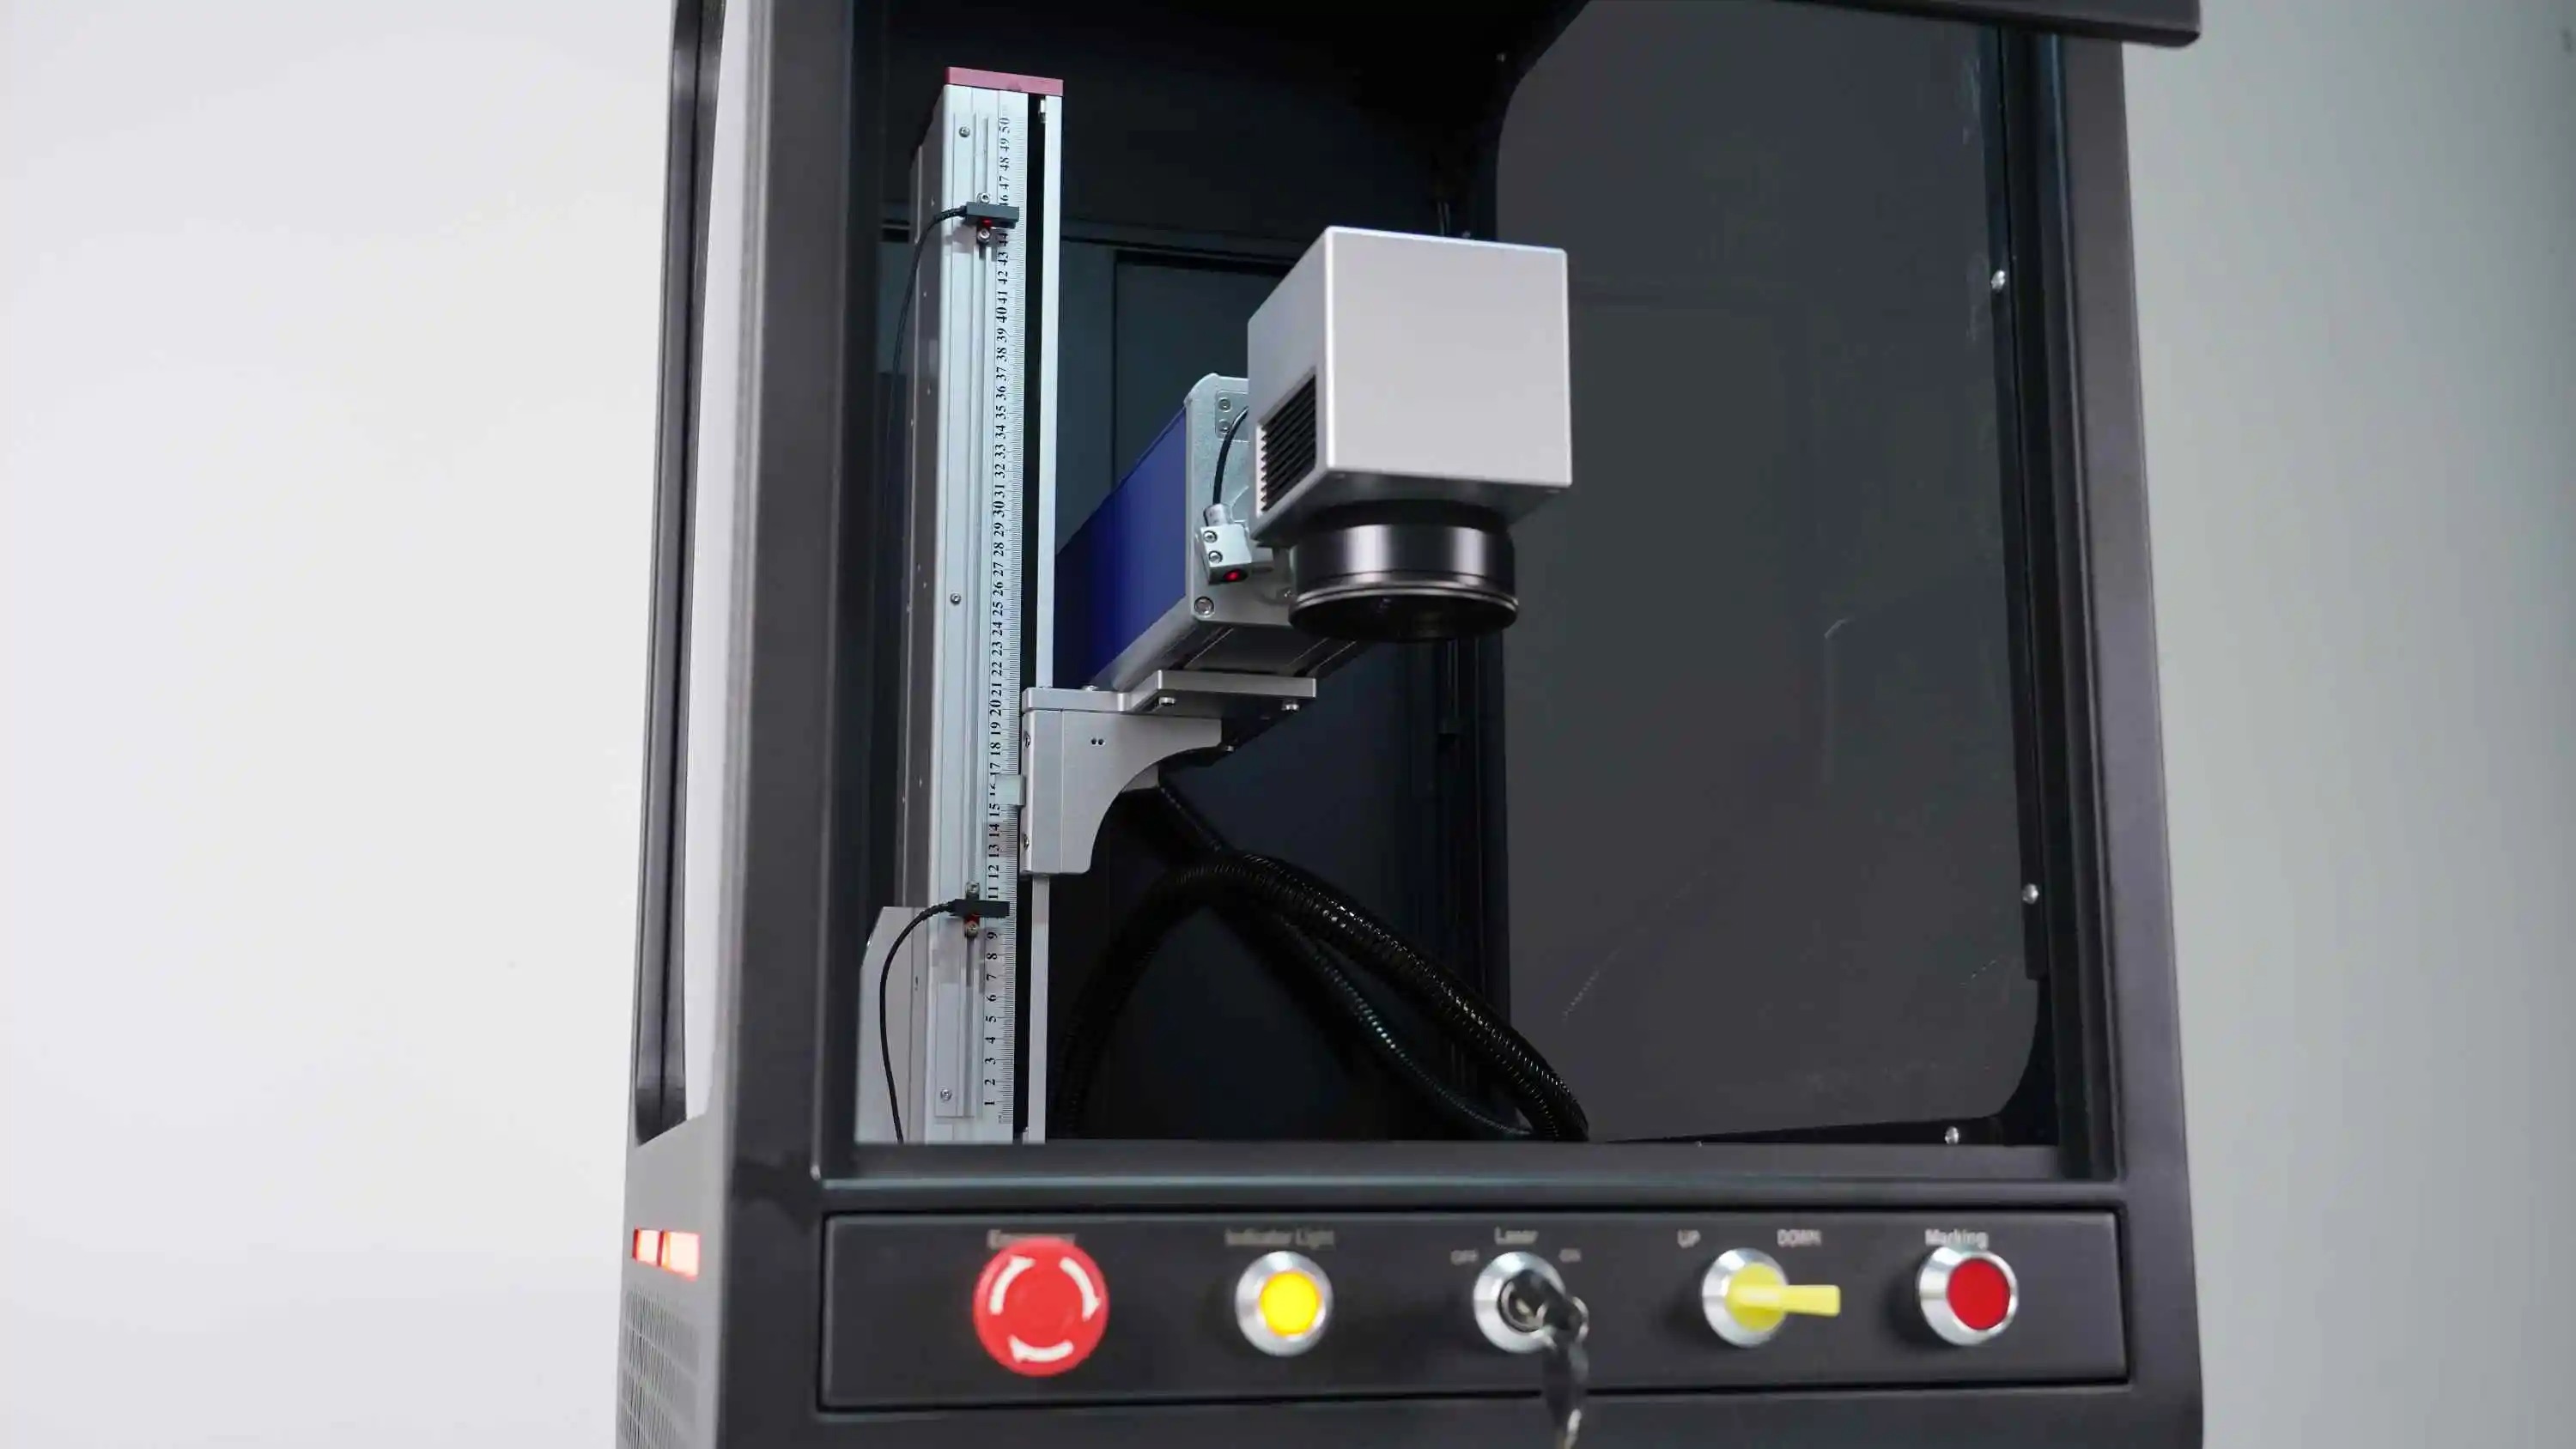
Tiefe Gravuren auf Metalloberflächen erfordern Präzision, die richtige Ausrüstung und die geeignete Technik. Die Metallmarkierungstechnologie hat sich deutlich weiterentwickelt und ermöglicht nun dauerhafte, detaillierte Gravuren, die auch rauen industriellen Umgebungen standhalten. Ob Sie in der Fertigung, der Luft- und Raumfahrt, der Herstellung medizinischer Geräte oder im Schmuckdesign tätig sind – das Verständnis für tiefe Metallgravur ist entscheidend für Produktidentifikation, Individualisierung und Qualitätskontrolle. Der Prozess vereint fortschrittliche Technologie mit dem Know-how des Bedieners, um Ergebnisse zu liefern, die strengen Industriestandards genügen.
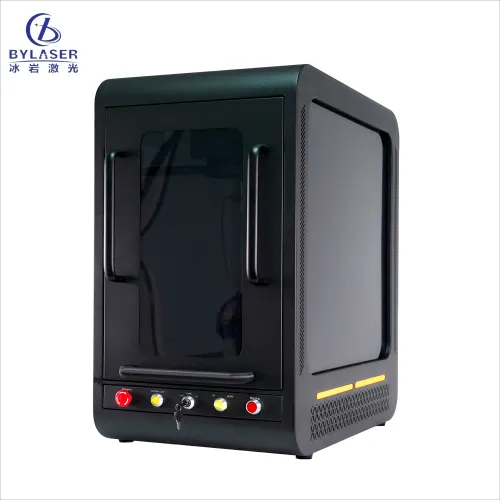
Tiefgravur unterscheidet sich von Oberflächenmarkierung dadurch, dass sie eine Materialentfernung erzeugt, die erhebliche Tiefen – oft mehrere Millimeter – erreicht, anstatt lediglich die Oberfläche zu verfärben. Diese Fähigkeit macht die Tiefgravur ideal für Anwendungen, bei denen Haltbarkeit und Lesbarkeit über die gesamte Lebensdauer des Produkts hinweg entscheidend sind. Die Faserlaser-Metallobearbeitungstechnologie ermöglicht es Bedienern, konsistente, wiederholbare Tiefen mit außergewöhnlicher Präzision zu erreichen. Das Verständnis der physikalischen Mechanismen, des Materialverhaltens und der Geräteeinstellungen hilft Ihnen dabei, diese wertvolle industrielle Fertigungsfähigkeit zu beherrschen.
Grundlagen der Tiefgravur in Metall
Verständnis der Materialwechselwirkung
Wenn ein lasergravurmaschine für Metall funktioniert das System, emittiert es einen fokussierten Strahl, der das Metall bis zum Verdampfungspunkt erhitzt. Die Laserenergie bewirkt eine Abtragung oder Verdampfung des Materials schichtweise. Jeder Laserdurchlauf entfernt eine dünne Schicht, und mehrere Durchläufe erzeugen eine kumulative Tiefe. Die erzielbare Tiefe hängt von der Laserleistung, der Impulsdauer, der Wellenlänge und den thermischen Eigenschaften des Metalls ab. Metalle mit niedrigerem Schmelzpunkt – wie Aluminium und Kupfer – lassen sich leichter gravieren als gehärteter Stahl oder Edelstahl. Ein Verständnis des Verhaltens Ihres Materials ermöglicht realistische Tieferwartungen und eine Optimierung der Bearbeitungsparameter.
Anforderungen an die Metallkennzeichnungstechnologie
Präzise Metallgravur-Ausrüstung muss eine konsistente Strahlqualität und eine genaue Strahlpositionierung über die gesamte Arbeitsfläche gewährleisten. Die Metallmarkierungstechnologie beruht auf computergesteuerten numerischen Steuerungssystemen (CNC), die den Laserstrahl in exakten Mustern führen. Für tiefe Gravuren muss das System Fokus und Leistungsstabilität während mehrerer Durchläufe ohne Einbußen aufrechterhalten. Faserglas-Metalbearbeitungssysteme eignen sich hierfür besonders gut, da Faserglaslaser einen stabilen, hochwertigen Strahl mit ausgezeichneter Strahlmode erzeugen, was eine präzise Fokussierung und tiefe Eindringtiefe ermöglicht. Die Wellenlänge von Faserglaslasern – typischerweise 1,064 Mikrometer – ist gut für die Absorption durch die meisten Metalle geeignet und hat sie daher zum Industriestandard für Tiefgravuranwendungen gemacht.
Verfahren und Parameter für tiefe Metallgravur
Optimierung der Lasereinstellungen
Das Erreichen einer tiefen Gravur erfordert eine sorgfältige Anpassung der Laserleistung, Frequenz und Scan-Geschwindigkeit. Höhere Leistungseinstellungen erhöhen die Energiezufuhr zum Metall und fördern so einen tieferen Materialabtrag pro Durchlauf. Die Frequenzeinstellungen steuern, wie viele Pulse pro Zeiteinheit auf die Oberfläche treffen; höhere Frequenzen erzeugen feinere Oberflächen, erfordern jedoch möglicherweise mehr Durchläufe für eine vergleichbare Tiefe. Die Scan-Geschwindigkeit bestimmt die Verweilzeit an jedem Punkt; langsamere Geschwindigkeiten ermöglichen eine stärkere Energiespeicherung an jeder Stelle und unterstützen tiefere Schnitte. Die Bediener der meisten Präzisions-Metallgravur-Anlagen stellen diese Parameter über Software-Oberflächen ein, wodurch eine schnelle Optimierung für verschiedene Metalle und gewünschte Tiefen möglich ist. Das Testen an Probestücken vor dem Start von Serienfertigungsläufen verhindert Materialverschwendung und stellt konsistente Ergebnisse sicher.
Mehrfachdurchlauf-Strategie
Tiefenstich erfordert in der Regel mehrere Durchläufe, anstatt die volle Tiefe in einem einzigen Durchlauf zu erreichen. Jeder Durchlauf entfernt eine kontrollierte Materialschicht, typischerweise 0,1 bis 0,3 Millimeter, abhängig von den Einstellungen und dem Werkstoff. Schrittweise Durchläufe ermöglichen es der Wärme, zwischen den Iterationen abzuklingen, wodurch thermische Spannungen reduziert und Verzug oder Rissbildung bei wärmeempfindlichen Legierungen verhindert werden. Systeme für Metallmarkierungstechnologie ermöglichen es Bedienern, wiederholte Muster automatisch zu programmieren, um eine identische Tiefenentwicklung bei allen Durchläufen sicherzustellen. Eine strategische Planung der Durchläufe verhindert Überhitzung und bewahrt gleichzeitig die Fokusqualität sowie die Oberflächenbeschaffenheit. Bei Edelstahl oder gehärteten Werkstoffen können sechs bis zehn Durchläufe erforderlich sein, um Tiefen von zwei Millimetern oder mehr zu erreichen.
Industrielle Anwendungen und bewährte Praktiken
Reale Umsetzung
Fertigungsindustrien setzen Tiefgravur ein, um Teile dauerhaft zu kennzeichnen, zu serialisieren und rückverfolgbar zu machen. Luft- und Raumfahrtkomponenten erfordern Tiefgravuren, die extreme Temperaturen und Vibrationen während der gesamten Betriebszeit des Flugzeugs überstehen. Hersteller medizinischer Geräte nutzen präzise Metallgravurmaschinen, um Chargencodes und Informationen zur regulatorischen Konformität direkt auf chirurgische Instrumente und Implantate zu markieren. Juweliere setzen Faserlaser-Metallbearbeitung ein, um aufwendige Designs mit beeindruckender Tiefe und Detailgenauigkeit zu erzeugen, die handwerkliche Meisterschaft unterstreichen. Jede Branche erfordert leicht unterschiedliche Parameteroptimierungen, doch die zugrundeliegenden Prinzipien bleiben stets gleich. Erfahrung des Bedieners und Materialkenntnis bestimmen den Erfolg in allen Anwendungsbereichen.
Qualitätskontrolle und Wartung
Konsistente Ergebnisse bei der Tiefengravur erfordern eine regelmäßige Wartung des Lasersystems und wiederkehrende Qualitätsprüfungen. Die Linsen und Fensteroptiken müssen sauber und unbeschädigt bleiben, da Verschmutzungen oder Kratzer die Strahlqualität beeinträchtigen und die maximale Tiefenleistung einschränken. Kalibrierungsprüfungen stellen sicher, dass der Laser korrekt fokussiert bleibt und das Positioniersystem über längere Produktionsläufe hinweg seine Genauigkeit bewahrt. Systeme für die Metallmarkierung profitieren von geplanten Wartungsprotokollen, die die Überprüfung der Strahlausrichtung, die Prüfung der Leistungsabgabe sowie Software-Updates umfassen. Die ständige Kontrolle gravierter Proben während der Produktion ermöglicht es, Abweichungen der Parameter frühzeitig zu erkennen und so größere Chargen mangelhafter Teile zu vermeiden. Die Bediener sollten erfolgreiche Parametersätze und Materialkombinationen dokumentieren, um die Einrichtung zukünftiger Aufträge und die Fehlersuche zu beschleunigen.
FAQ
Welche Gravurtiefen sind bei Metallen realistischerweise erreichbar?
Die Tiefenkapazität hängt vom Metalltyp, der Laserleistung und der Bearbeitungszeit ab. Weiche Metalle wie Aluminium können mit modernen Faserlasersystemen für die Metallbearbeitung Tiefen von drei bis fünf Millimetern erreichen. Edelstahl ermöglicht typischerweise Tiefen von einem bis drei Millimetern, während gehärteter Stahl für Tiefen über einem Millimeter erheblichen Zeitaufwand erfordern kann. Hochleistungssysteme, die speziell für Tiefengravur ausgelegt sind, können diese Bereiche überschreiten; Zeit- und Kostenüberlegungen begrenzen praktische Anwendungen jedoch meist auf die genannten Bereiche. Ihr Geräteanbieter und die Materialeigenschaften definieren die realistischen Maximalwerte für Ihre konkrete Anlage.
Wie unterscheidet sich Tiefengravur von Oberflächenmarkierung?
Oberflächenmarkierung erzeugt Farbänderungen oder eine minimale Materialentfernung, die von oben sichtbar ist, erzeugt jedoch keine wesentliche Tiefe. Tiefenstich entfernt messbare Materialdicke und erzeugt tastbare Oberflächenmerkmale; dadurch bleibt die Markierung auch nach Reinigung, Schleifen oder Abnutzung erhalten. Für Tiefenstich bei Metallen ist eine metallische Markiertechnologie mit höheren Leistungseinstellungen und mehreren Durchläufen erforderlich, während Oberflächenmarkierung typischerweise in einem einzigen Durchlauf mit geringerer Leistung erfolgt. Tiefenstich erzeugt Markierungen, die im Querschnitt sichtbar sind, wodurch er sich ideal für dauerhafte Rückverfolgbarkeit und Identifikationsanwendungen eignet, bei denen Robustheit entscheidend ist.
Kann hochpräzise Metallstich-Ausrüstung alle Metalltypen gleichermaßen verarbeiten?
Verschiedene Metalle reagieren unterschiedlich auf das Lasergravieren. Reflexionsstarke Metalle wie Kupfer und Aluminium erfordern eine sorgfältige Anpassung der Parameter und manchmal spezielle Techniken, um ein effizientes Gravieren zu erreichen. Die Faserlaser-Bearbeitung von Metallen funktioniert hervorragend bei Stahl, Edelstahl und Titan. Edelmetalle lassen sich leicht gravieren, erfordern jedoch Präzision, um übermäßige Wärmeschäden zu vermeiden. Einige Metalle, wie polierter Edelstahl, benötigen möglicherweise eine Oberflächenvorbereitung, um die Laserabsorption zu verbessern. Die Konsultation von Materialdatenblättern und das Durchführen von Testgravuren an tatsächlichen Materialchargen stellen sicher, dass Ihre Lasergravurmaschine für Metalle die spezifischen Anforderungen an Tiefe und Oberflächenfinish erfüllen kann.
