


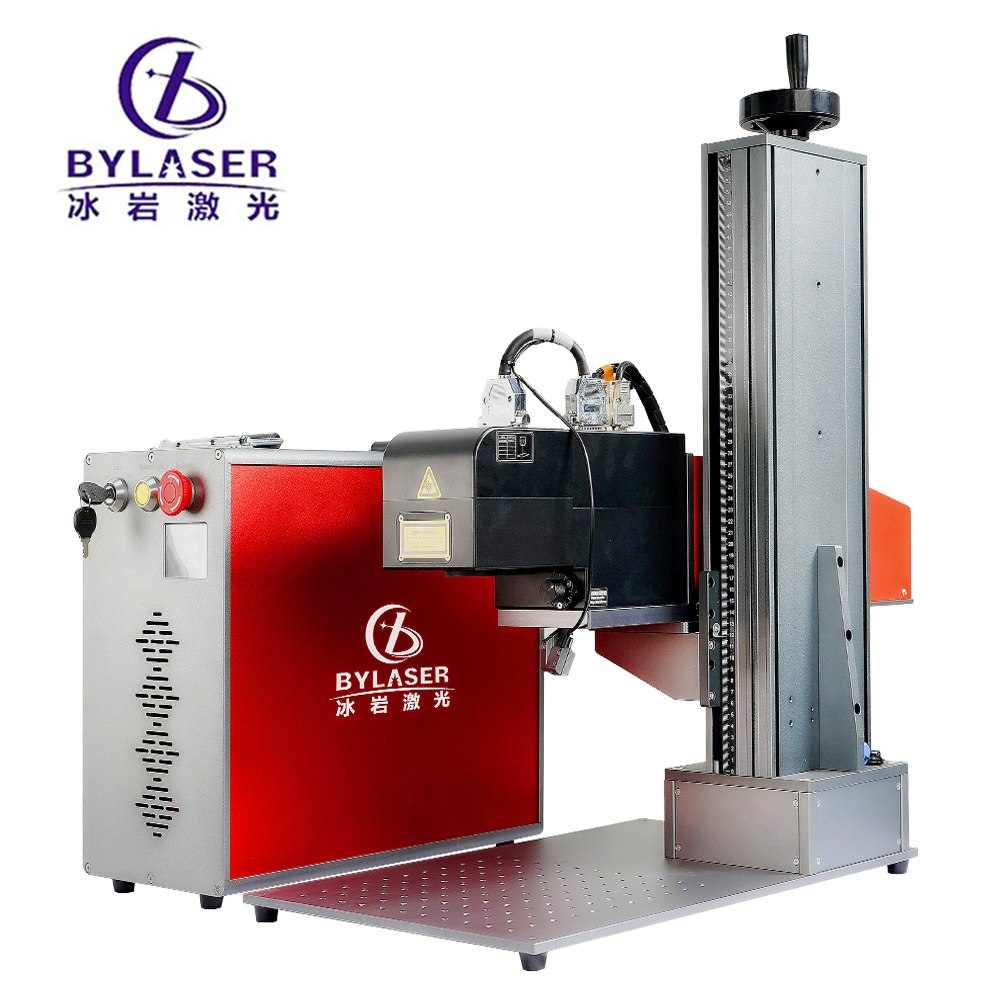
Präzision ist die Grundlage moderner industrieller Markierung, und das Verständnis dessen, was eine Faser-Laser-Gravurmaschine auf unterschiedlichen Oberflächen leisten kann, ist für Hersteller, Dienstleister und Unternehmen, die zuverlässige Identifikationslösungen suchen, unverzichtbar. Die Fähigkeit, konsistente, detaillierte Markierungen auf vielfältigen Materialien anzubringen, beeinflusst direkt Produktqualität, Rückverfolgbarkeit und Markenintegrität. Eine Faser-Laser-Gravurmaschine nutzt fokussiertes Infrarotlicht, um Materialoberflächen mit außergewöhnlicher Genauigkeit zu verdampfen oder zu verfärben – ein entscheidendes Werkzeug für Branchen von der Luft- und Raumfahrt bis zur Schmuckfertigung.
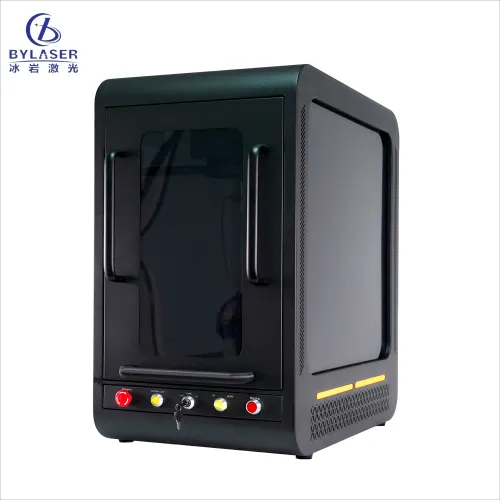
Die Präzisionsfähigkeiten variieren erheblich je nach Oberflächenmaterial-Eigenschaften, Laserleistung, Wellenlänge und Systemkalibrierung. Ein Faserlaser-Markiersystem kann auf optimalen Oberflächen Linienbreiten von bis zu 0,05 Millimetern erreichen; die Tiefensteuerung ermöglicht dabei sowohl flache Oberflächenmarkierungen als auch tiefe strukturelle Kennzeichnungen. Das Verständnis dieser Präzisionsparameter hilft Betriebsleitern und Produktionsingenieuren, die richtige Technologie auszuwählen und realistische Erwartungen für ihre spezifischen Markierungsanwendungen zu formulieren.
Präzisionsstufen auf metallischen Oberflächen
Markierung von Stahl und Edelstahl
Metalle zählen zu den anspruchsvollsten und lohnendsten Oberflächen für Anwendungen von Lasergravurmaschinen. Stahl und Edelstahl absorbieren Infrarotwellenlängen effizient, sodass das industrielle Lasergravursystem äußerst feine Details mit minimaler thermischer Verzerrung erzielen kann. Auf diesen Oberflächen kann ein Faserlasergravurgerät Markierungen mit Linienbreiten zwischen 0,1 und 0,3 Millimetern erzeugen; durch Tiefensteuerung lassen sich Markierungen von oberflächlicher Temperung bis hin zu Einschnitten mit einer Tiefe von über einem Millimeter realisieren.
Die Gleichmäßigkeit metallischer Oberflächen sorgt für vorhersehbare Ergebnisse, weshalb Stahl sich ideal für Produktionsumgebungen mit hohem Durchsatz eignet. Strichcode-Markierungen, Seriennummern und dekorative Muster bleiben über gesamte Fertigungschargen hinweg scharf und gut lesbar. Die Faserlasermarkierung auf Edelstahl erzeugt einen dunklen, dauerhaften Kontrast ohne Oberflächenschäden, Beschichtungen oder Materialverlust, der die Funktionalität des Bauteils beeinträchtigen könnte. Diese Zuverlässigkeit macht metallische Oberflächen zum Referenzstandard zur Bewertung der Präzisionsfähigkeit von Faserlasern.
Aluminium- und Kupferlegierungen
Aluminium und Kupfer stellen besondere Herausforderungen dar, da ihre hohe Reflexionsfähigkeit und Wärmeleitfähigkeit eine präzise Kalibrierung von Leistung und Geschwindigkeit erfordern. Ein faserlaser-Gravurmaschine erreicht hervorragende Präzision bei diesen Materialien, wenn die Bediener die materialspezifische Wärmeableitung berücksichtigen. Aluminium erfordert typischerweise leicht höhere Leistungseinstellungen, um die Oberflächenoxidation zu durchbrechen, während die Lasergravurmaschine dies durch eine Reduzierung der Bearbeitungsgeschwindigkeit ausgleicht, um thermische Verwischung zu vermeiden. Bei ordnungsgemäß kalibrierten Systemen sind Linienbreiten von bis zu 0,15 Millimetern weiterhin erreichbar; eine konsistente Tiefenkontrolle ermöglicht Mikro-Kennzeichnungsanwendungen in den Bereichen Luft- und Raumfahrt sowie Elektronik.
Kupferlegierungen reagieren gut auf Laserbeschriftung, doch ihre Reflektivität erfordert eine sorgfältige Fokuskalibrierung. Die industrielle Lasergravur erreicht eine überlegene Präzision, wenn wellenlängenspezifische Parameter optimiert werden; dadurch ist eine detaillierte Komponentenkennzeichnung ohne metallurgische Schäden möglich. Diese Materialien profitieren erheblich von der Faserlaser-Beschriftungstechnologie, da das Verfahren die Materialintegrität bewahrt und gleichzeitig dauerhafte, hochkontrastige Kennzeichnungen liefert.
Präzision bei nichtmetallischen Materialien
Keramik- und Glasoberflächen
Keramik und Glas stellen innerhalb der nichtmetallischen Werkstoffe kontrastierende Präzisionsanforderungen dar. Keramik absorbiert Infrarotenergie effektiv, wodurch die Faserlaser-Gravurmaschine klare, detaillierte Markierungen mit minimaler thermischer Belastung erzielen kann. Feine Linienbreiten zwischen 0,2 und 0,5 Millimetern bleiben über keramische Oberflächen hinweg konsistent, weshalb dieses Material häufig bei Kennzeichnungsanwendungen in der Elektronik-, Automobil- und Medizintechnik eingesetzt wird. Die Präzision der Lasergravurmaschine bei Keramik umfasst auch komplexe Muster, Logos und Mikropunktmatrizen zur Komponentenkennzeichnung.
Glas stellt eine größere Herausforderung dar, weil seine Durchlässigkeit für Infrarotwellenlängen und seine Sprödigkeit den Kontrast der Markierungen einschränken und ein gezieltes Management thermischer Spannungen erfordern. Zwar kann ein Faserlaser-Markiersystem Glas gravieren, doch leidet die Präzision im Vergleich zu undurchsichtigen Keramiken. Die Markierungen erscheinen typischerweise als Oberflächenrisse oder Unterflächenbrüche statt als saubere Linien, wodurch Anwendungen mit feindetailierten Strukturen weniger praktikabel werden. Bei sorgfältiger Steuerung der industriellen Lasergravurparameter ist jedoch weiterhin eine konsistente Markierung für Identifikations- und Dekorationszwecke erreichbar.
Kunststoffe und Polymere
Kunststoffe führen zu einer thermischen Empfindlichkeit, die sich unmittelbar auf die Präzision von Lasergravurmaschinen auswirkt. Einige Polymere wie Polyimid und bestimmte Nylonarten reagieren gut auf Faserlaserbeschriftung und erzeugen saubere Markierungen ohne übermäßiges Schmelzen oder Verfärbung. Typische Linienbreiten liegen zwischen 0,2 und 0,8 Millimetern; durch Tiefensteuerung ist eine Oberflächenrillung ohne strukturelle Beeinträchtigung möglich. Der Faserlasergravurapparat muss bei wärmeempfindlichen Kunststoffen mit niedrigeren Leistungsstufen arbeiten, um Materialdegradation zu vermeiden; diese Einschränkung begrenzt naturgemäß die feinst möglichen Linienbreiten im Vergleich zur Metallbeschriftung.
Andere Kunststoffe wie Polycarbonat und Acryl stellen Herausforderungen dar, da übermäßiges Erhitzen eine Verformung oder Verfärbung des Materials im Bereich der Markierung verursacht. Bediener der Lasergravurmaschine müssen Sichtbarkeit der Markierung und Materialintegrität ausbalancieren und akzeptieren oft eine leicht geringere Präzision, um die Funktionalität des Bauteils zu bewahren. Trotz dieser Einschränkungen erweitert die moderne Faserlaser-Markiertechnologie kontinuierlich die Palette geeigneter Polymere für industrielle Gravuranwendungen – insbesondere in den Bereichen Unterhaltungselektronik und Medizintechnik.
Praktische Präzisionsfaktoren und Oberflächenoptimierung
Oberflächenbeschaffenheit und Materialzustand
Der Zustand der Materialoberfläche beeinflusst dramatisch das, was ein Faserlasergravurgerät hinsichtlich Präzision erreichen kann. Glatte, gleichmäßige Oberflächen ermöglichen es der Lasergravurmaschine, eine konstante Fokussierung und Energieübertragung aufrechtzuerhalten und so scharfe Markierungen mit minimaler Toleranzabweichung zu erzeugen. Oxidierte oder korrodierte Metalloberflächen, raue Gussteile oder strukturierte Polymere verringern die Konsistenz der Markierung, da Oberflächenunregelmäßigkeiten die Laserenergie streuen. Bediener verbessern die Präzision der Faserlasermarkierung häufig durch eine leichte Oberflächenvorbereitung vor der Markierung kritischer Komponenten, beispielsweise durch Entfetten oder eine sanfte abrasive Nachbearbeitung.
Das industrielle Lasergravursystem arbeitet optimal, wenn die Materialoberflächen innerhalb der zulässigen Parameter für Reflexivität, Wärmeleitfähigkeit und Oberflächenrauheit für jede Materialklasse liegen. Die Hersteller müssen sicherstellen, dass das eingehende Material diese Spezifikationen erfüllt, um zu gewährleisten, dass die Faserlasergravurmaschine die geforderte Designpräzision erreicht. Diese Anforderung an die Qualitätskonsistenz hat die Einführung kontrollierter Materialbeschaffungs- und Eingangsprüfverfahren in präzisionsorientierten Fertigungsumgebungen vorangetrieben.
Kalibrierung und Wartung des Lasersystems
Die Systemgenauigkeit hängt grundlegend von der optischen Ausrichtung, der Leistungsstabilität und der Kalibrierung des Scankopfs ab. Eine gut gewartete Faserlaser-Gravurmaschine liefert konsistente Ergebnisse innerhalb der Konstruktionsspezifikationen, während eine Drift der Laserleistung, der Fokusoptyk oder der Scan-Ablenkung die erzielbare Genauigkeit verringert. Eine regelmäßige Kalibrierung mithilfe präziser Referenzmaterialien stellt sicher, dass die Lasergravurmaschine über Produktionsläufe hinweg weiterhin die Toleranzanforderungen erfüllt. Die vorbeugende Wartung der Linse, der Kühlsysteme und der Strahlwegausrichtung erhält direkt die Faserlaser-Markierfähigkeit, auf die sich die Kunden verlassen.
Industrielle Betriebsabläufe, die die Systemwartung priorisieren, erreichen eine überlegene Präzisionsstabilität im Vergleich zu Anlagen, die Wartung hinauszögern oder sich auf reaktive Reparaturen verlassen. Der Präzisionsvorteil des Faserlasers gegenüber konkurrierenden Technologien entfaltet sich erst dann vollständig, wenn die Systeme ordnungsgemäß gewartet werden und die Bediener die materialbezogene Optimierung der Parameter beherrschen. Diese Voraussetzung an operative Exzellenz stellt einen entscheidenden Faktor für die Gesamtbetriebskosten sowie für die langfristige Nachhaltigkeit der Kennzeichnungsfähigkeit dar.
FAQ
Welche minimale Linienbreite kann ein Faserlaser-Graviergerät erzeugen?
Die feinste erzielbare Linienbreite hängt von der Materialart und der Systemkonfiguration ab. Auf optimalen metallischen Oberflächen kann ein Faserlaser-Markiersystem Linien mit einer Breite von 0,05 bis 0,1 Millimetern erzeugen. Bei anspruchsvolleren Materialien wie Kunststoffen oder rauen Oberflächen liegen die minimalen Linienbreiten typischerweise zwischen 0,2 und 0,5 Millimetern. Die optische Auflösung der Lasergravurmaschine, die Qualität der Fokussierlinse sowie die Leistungsstabilität beeinflussen sämtlich die erreichbare Grenze für die Linienbreite.
Kann das Faserlaser-Markieren eine konsistente Präzision über verschiedene Materialchargen hinweg erreichen?
Ja, aber Konsistenz erfordert die Kontrolle der Materialangaben und eine disziplinierte Systemkalibrierung. Sofern die eintreffenden Materialien konstante Oberflächeneigenschaften, Reflexionsvermögen und thermische Eigenschaften aufweisen, liefert das industrielle Lasergravursystem wiederholbare Präzision. Deutliche Unterschiede in den Materialeigenschaften zwischen Chargen erfordern eine Anpassung der Parameter; die grundsätzliche Leistungsfähigkeit des Faserlasergravursystems bleibt jedoch stabil, solange die Bediener den Materialzustand im Blick behalten und regelmäßig die Systemkalibrierung überprüfen.
Wie vergleicht sich die Tiefenpräzision bei Lasergravurmaschinen auf unterschiedlichen Oberflächenmaterialien?
Die Tiefenpräzision variiert erheblich je nach Material. Bei Metallen erreicht das Faserlaser-Markierungssystem eine außergewöhnliche Tiefenkontrolle und ermöglicht Markierungen von einer Oberflächenanfärbung mit einer Tiefe von 0,01 Millimetern bis hin zu mehrere Millimeter tiefen Schnitten. Bei Keramik bleibt die Tiefenkontrolle für Oberflächenmarkierungen gut. Bei thermisch empfindlichen Kunststoffen ist die Tiefenkontrolle eingeschränkter, da zu viel Laserenergie zu einer unkontrollierten Materialschmelze führt. Der Bediener der Lasergravurmaschine muss Erwartungen und Parameter entsprechend den thermischen Reaktionseigenschaften des jeweiligen Materials anpassen.
