


Metallstärke ist einer der kritischsten Faktoren, die die Gravurtiefe bei Verwendung eines lasergravurmaschine für Metall beeinflussen. Das Verständnis dieser Beziehung hilft Herstellern, Unternehmen und industriellen Betreibern, ihre Markierungsprozesse zu optimieren, Materialabfall zu reduzieren und konsistente, hochwertige Ergebnisse zu erzielen. Die Wechselwirkung zwischen Materialstärke und Laser-Eindringtiefe bestimmt, ob eine Gravur flach und ästhetisch oder tief und dauerhaft ausfällt.
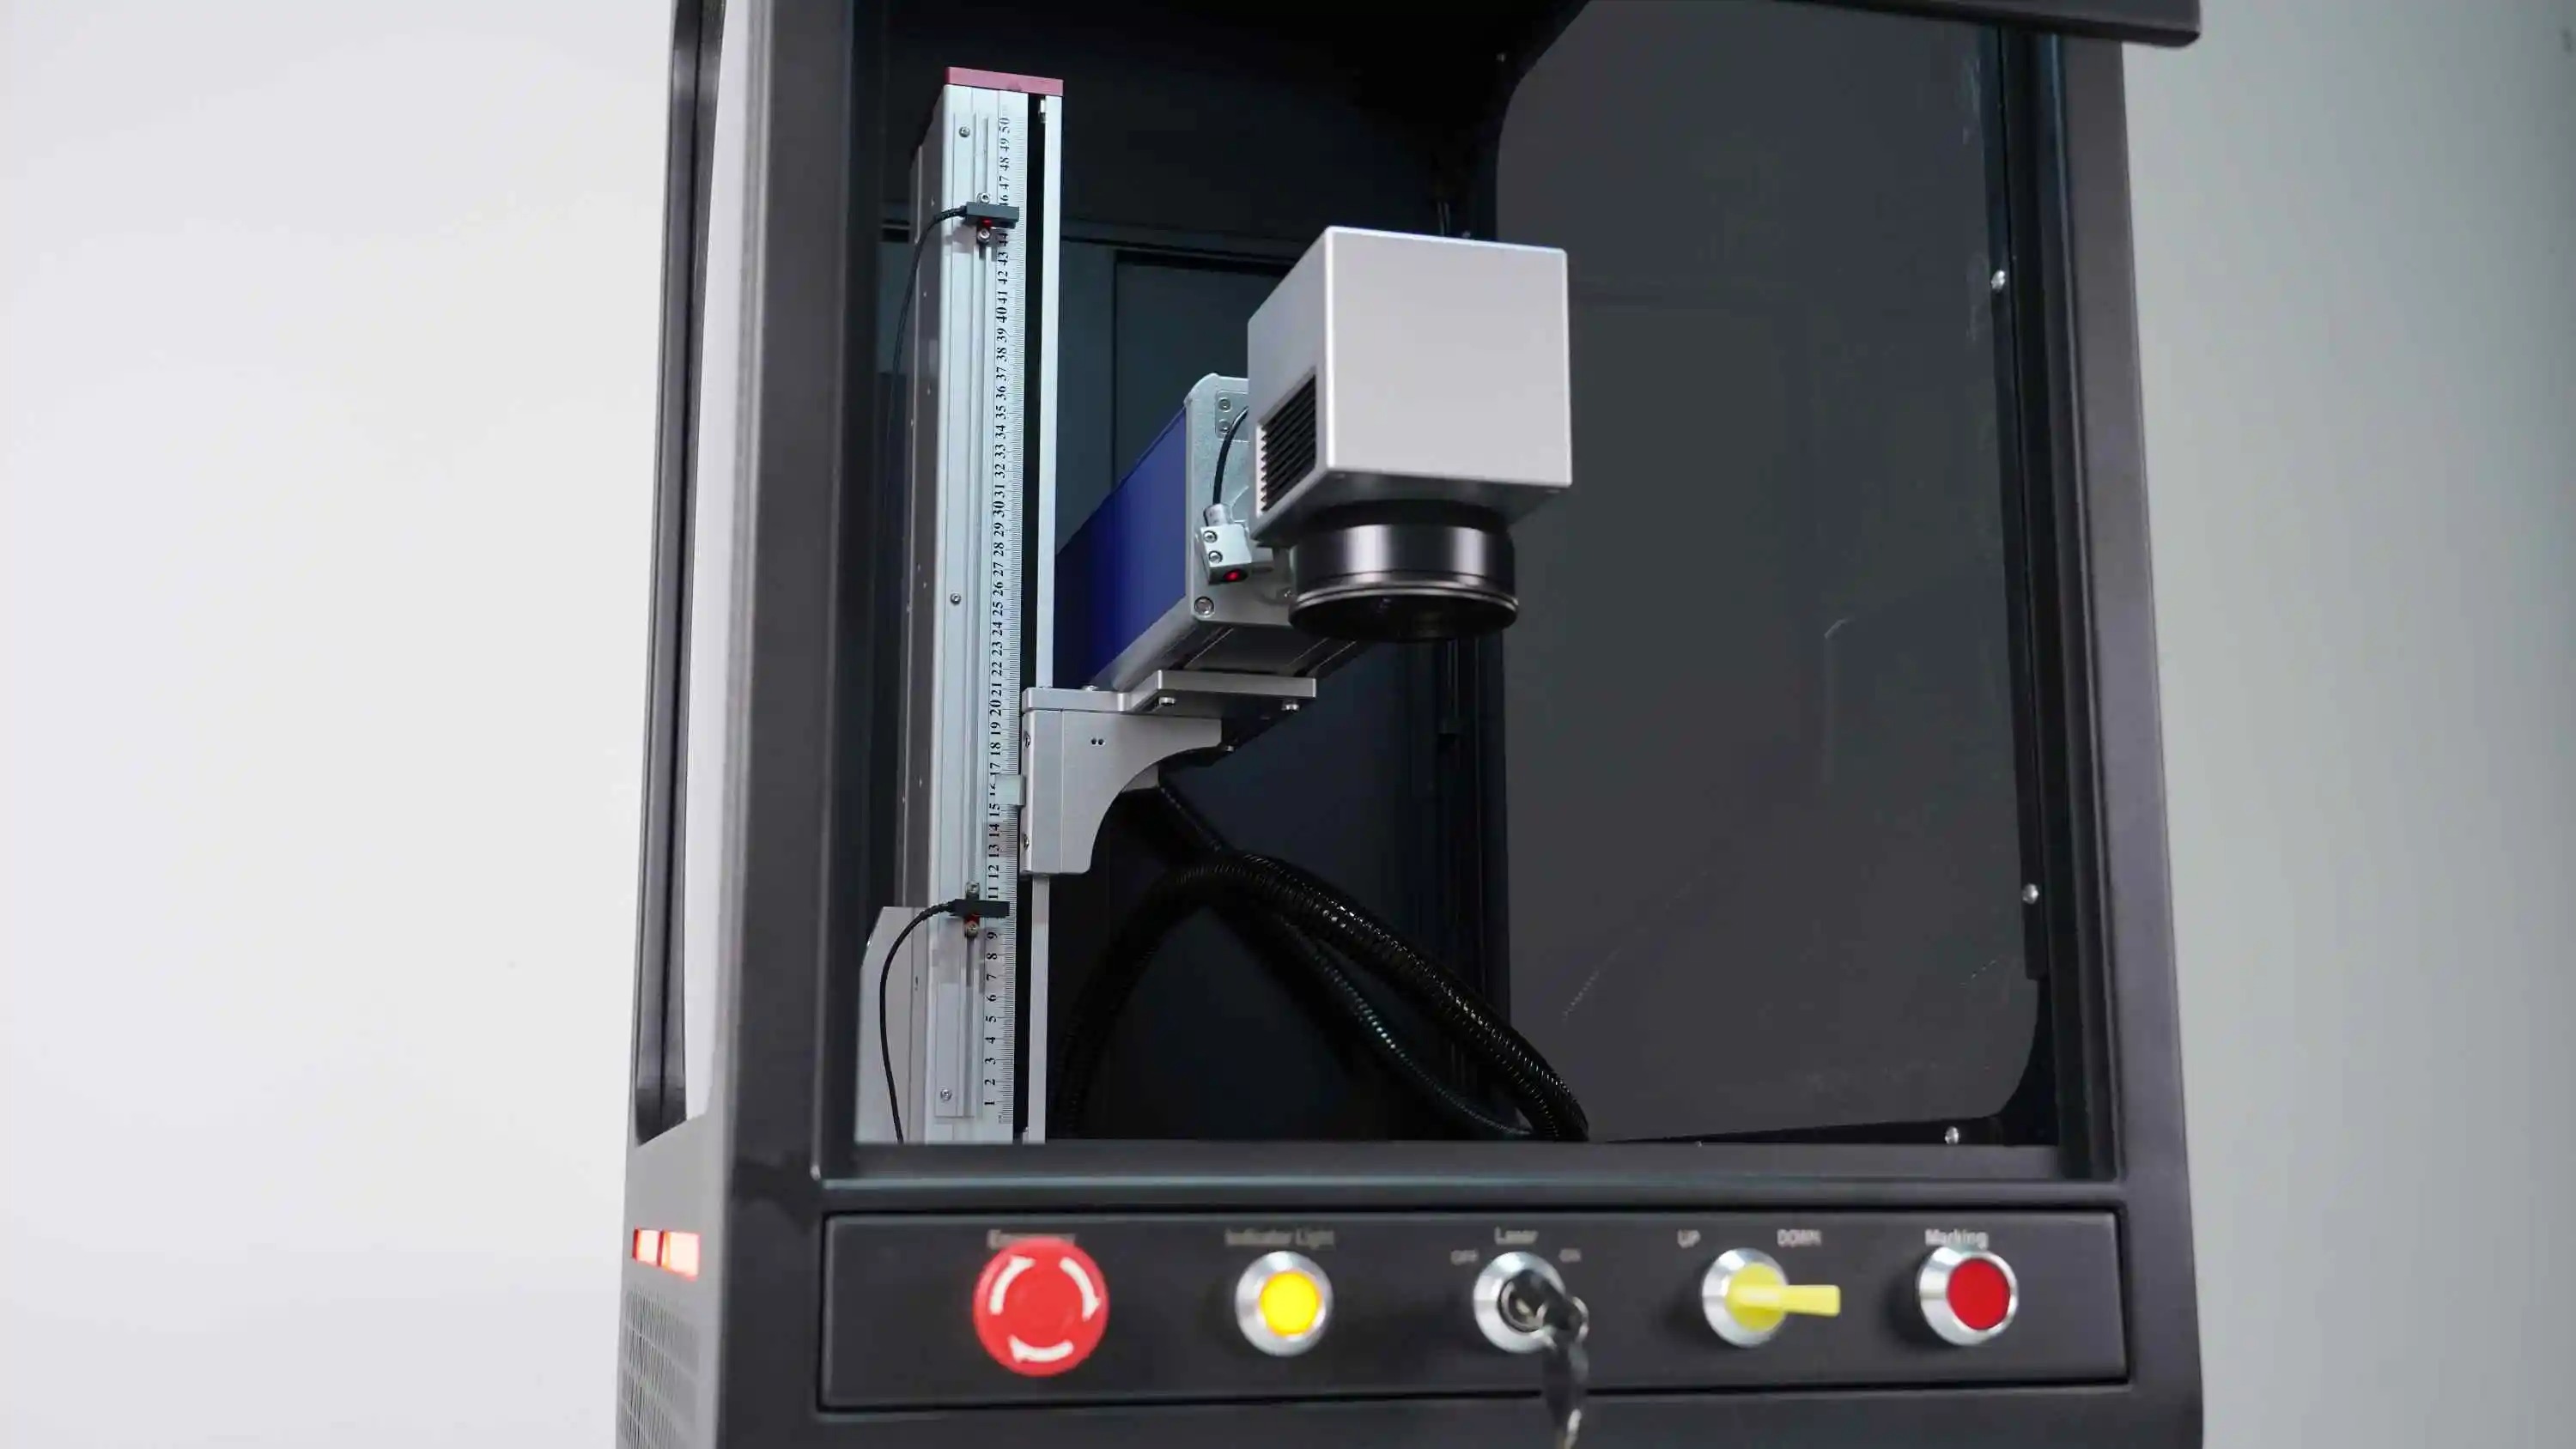
Bei der Arbeit mit Metallmarkierungstechnologie müssen Ingenieure berücksichtigen, wie sich Laserenergie mit Zusammensetzung und Dicke des Materials interagiert. Dickere Metalle absorbieren und verteilen Laserenergie anders als dünne Materialien, was Intensität, Konsistenz und Haltbarkeit der Markierung beeinflusst. Präzise Metallgravurgeräte verfügen über fortschrittliche Steuerungs- und Kalibriersysteme, um diese Variablen auszugleichen und sicherzustellen, dass die Gravurtiefe bei unterschiedlichen Metallstärken und Oberflächenbedingungen vorhersehbar und reproduzierbar bleibt.
Wie die Metallstärke die Absorption von Laserenergie beeinflusst
Energieverteilung über die Materialtiefe
Die Konzentration der Laserenergie hängt stark von der Materialdicke ab. Wenn ein Faserlaser-Strahl für die Metallbearbeitung auf eine dünne Metalloberfläche trifft, bleibt die Energie in einem kleinen Volumen konzentriert und erzeugt tiefe, scharfe Gravuren. Mit zunehmender Materialdicke verteilt sich dieselbe Laserleistung über eine größere thermische Zone, wodurch die maximale Energiedichte an einer bestimmten Tiefe sinkt. Das bedeutet, dass dickere Metalle einer tieferen Gravur natürlicherweise stärker widerstehen, es sei denn, die Laserleistung oder die Verweilzeit wird entsprechend erhöht.
Der Zusammenhang ist nicht linear. Ein 2-mm-Metallblech benötigt nicht die doppelte Energie eines 1-mm-Blechs, um dieselbe Gravurtiefe zu erreichen; vielmehr ist deutlich mehr Energie erforderlich, da Wärmediffusion ins Spiel kommt. Die Metallkennzeichnungstechnologie nutzt Echtzeit-Rückkopplungssysteme, um die Laserparameter dynamisch zu überwachen und anzupassen – so werden Dickenunterschiede ausgeglichen und eine konsistente Gravurtiefe über verschiedene Materialstärken hinweg gewährleistet.
Wärmeleitfähigkeit und Wärmeabfuhr
Verschiedene Metalle leiten Wärme in stark unterschiedlichem Maße. Aluminium und Kupfer beispielsweise leiten Laserwärme deutlich schneller ab als Edelstahl oder Titan. Dickere Materialien aus hochleitfähigen Metallen bilden größere Wärmesenken, die thermische Energie aus der Gravurzone entfernen, bevor der Laser die gewünschte Tiefe erreichen kann. Präzisions-Gravurmaschinen für Metalle berücksichtigen diese materialspezifischen thermischen Eigenschaften, indem sie dem Bediener erlauben, Frequenz, Leistungsabgabe und Scan-Geschwindigkeit des Lasers je nach Metallart und Dicke anzupassen.
Optimale Metall-Dickenbereiche für Präzisionsgravur
Anwendungen mit flacher Gravur
Dünne Metalle mit einer Dicke zwischen 0,5 mm und 2 mm eignen sich ideal für ästhetische Oberflächenmarkierungen und flache Gravuren, bei denen eine Tiefe von 0,1 mm bis 0,5 mm ausreichend ist. Dieser Bereich bietet maximale Flexibilität für die Faserlaser-Bearbeitung von Metallen, da der Laserstrahl bei moderaten Leistungseinstellungen konsistent eindringt. Dünne Materialien kommen häufig in dekorativen Anwendungen, bei Markierungen auf Schmuckstücken sowie bei Identifizierungs-Markierungen auf elektronischen Komponenten zum Einsatz. Die Metallmarkierungstechnologie arbeitet in diesem Dickenbereich am zuverlässigsten und erzeugt scharfe, präzise Markierungen mit minimaler thermischer Verzerrung oder Materialschädigung.
Anwendungen mit mittlerer Tiefe und schweren Anforderungen
Materialien mit Dicken von 2 mm bis 6 mm eignen sich für Gravuren mittlerer Tiefe, die beispielsweise zur Teilekennzeichnung, zur Anbringung von Seriennummern oder für funktionale Markierungen benötigt werden, die mechanischer Abnutzung oder rauen Umgebungsbedingungen standhalten müssen. Für präzise Metallgravur ist eine höhere Laserleistung sowie längere Verweilzeiten erforderlich, um in diesem Dickenbereich eine spürbare Gravurtiefe zu erreichen. Viele Hersteller setzen Mehrdurchlauf-Gravurverfahren ein, bei denen der Laser das gleiche Muster mehrfach nachzeichnet und die Gravurtiefe schrittweise aufbaut. Dieses Verfahren eignet sich besonders gut für die Faserlaser-Bearbeitung von Metallen, da mehrere Durchläufe ein thermisches Gleichgewicht ermöglichen und das Risiko von Materialverzug oder Rissbildung durch energiereiche Einzeldurchläufe verringern.
Kritische Parameter zur Steuerung der Gravurtiefe
Kalibrierung von Laserleistung und Frequenz
Eine Lasergravurmaschine für Metall muss die Leistungsabgabe mit der Materialdicke abstimmen, um Oberflächenrisse oder unvollständige Durchdringung zu vermeiden. Standardmäßige Faserlaser-Systeme für die Metallbearbeitung liefern eine Leistung im Bereich von 20 W bis 100 W; Maschinen mit höherer Leistung ermöglichen tiefe Gravuren auf dickem Material. Die Frequenzsteuerung, gemessen in kHz, beeinflusst Qualität und Tiefe der Markierung. Niedrigere Frequenzen (20–50 kHz) erzeugen tiefere, aggressivere Markierungen, jedoch mit sichtbaren Wellenmustern. Höhere Frequenzen (100–150 kHz) erzeugen feinere, ästhetisch ansprechendere Markierungen mit geringerer Gravurtiefe. Präzise Metallgravurgeräte ermöglichen es den Bedienern, die Frequenz je nach Anwendungsanforderung und Metallstärke auszuwählen.
Abtastgeschwindigkeit und Verweilzeit-Optimierung
Die Scan-Geschwindigkeit bestimmt, wie schnell der Laserstrahl über die Materialoberfläche bewegt wird. Langsamere Scan-Geschwindigkeiten ermöglichen es, mehr Laserenergie auf jeden einzelnen Punkt zu konzentrieren, wodurch die Gravurtiefe zunimmt. Systeme für die Metallmarkierungstechnologie bieten üblicherweise Scan-Geschwindigkeiten von 500 mm/s bis 7000 mm/s. Bei dünnen Metallen wirken höhere Geschwindigkeiten effektiv, da das Material die Energie rasch absorbiert. Dickere Materialien erfordern langsamere Scan-Geschwindigkeiten, um ausreichend Zeit für die Wechselwirkung zwischen Laser und Material zu gewährleisten. Die Verweilzeit – also die Dauer, während der der Laser an bestimmten Merkmalen pausiert – steht in direktem Zusammenhang mit der Gravurtiefe. Bediener stellen die Verweilzeit in Mikrosekunden ein, um die Tiefe bei dicken oder wärmeleitfähigen Metallen präzise einzustellen.
Impulsbetrieb und Mehrfachdurchlauf-Strategien
Moderne Präzisionsanlagen zur Metallgravur unterstützen die gepulste Laserabgabe, bei der die Energie in kontrollierten Impulsen statt mit kontinuierlicher Leistung appliziert wird. Das Pulsen verringert die gesamte thermische Belastung dickerer Materialien und minimiert so Verformungen, während gleichzeitig die gewünschte Gravurtiefe erreicht wird. Bei Metallen mit einer Dicke von mehr als 4 mm ist das Mehrfachdurchlauf-Verfahren (Multi-pass engraving) Standard. Der Laser führt das Muster einmal mit reduzierter Leistung aus, wobei das Material zwischen den Durchläufen abkühlen kann. Folgende Durchläufe erhöhen schrittweise die Gravurtiefe. Diese Methode funktioniert besonders gut bei der Faserlaser-Bearbeitung von Metallen, da die kumulierte Materialabtragung über mehrere Durchläufe die Zieltiefe erreicht, ohne dass eine einzige Durchlaufphase zu thermischem Stress führt.
FAQ
Welche maximale Gravurtiefe ist bei dickem Metall erreichbar?
Die maximale Gravurtiefe hängt von der Laserleistung, den Materialeigenschaften und den Gerätespezifikationen ab. Eine Hochleistungs-Lasergravurmaschine für Metall (50 W oder mehr) kann bei Edelstahl mit einer Dicke von bis zu 5 mm Gravurtiefen von 0,5 mm bis 1,5 mm erreichen. Bei der Faserlaser-Bearbeitung von Aluminium kann aufgrund der höheren Wärmeleitfähigkeit bei vergleichbarer Dicke eine Tiefe von bis zu 1 mm erreicht werden. Präzisions-Metallogravurgeräte mit Mehrfachdurchlauf-Funktion können theoretisch tiefere Schnitte erzielen; praktische Grenzen bestehen jedoch, um Materialschäden oder eine Überlastung des Geräts zu vermeiden.
Wie beeinflusst die metallische Zusammensetzung die Gravurtiefe im Verhältnis zur Dicke?
Die Metallart beeinflusst die Gravurtiefe erheblich, unabhängig von der Dicke. Edelstahl erfordert eine moderate Laserenergie und reagiert bei mehreren Dicken vorhersehbar. Aluminium und Kupfer absorbieren Laserenergie effizient, leiten jedoch Wärme rasch ab und benötigen daher höhere Leistung oder längere Verweilzeiten. Titan und Messing reagieren ähnlich wie Edelstahl. Systeme für die Metallkennzeichnung umfassen werkstoffspezifische Voreinstellungen, die die Laserparameter automatisch anpassen. Bediener sollten Proben jeder Legierung und Dickenkombination testen, um vor Serienfertigung Basisparameter festzulegen.
Kann hochpräzise Metallgravur-Ausrüstung eine konstante Tiefe bei Materialien variabler Dicke gewährleisten?
Ja, moderne Präzisions-Metalletchiergeräte verfügen über Autofokus- und Dicken-Erkennungsfunktionen. Fortschrittliche Faserlaser-Systeme zur Metallbearbeitung nutzen optische Sensoren, um die Höhe der Materialoberfläche zu messen, und passen Fokusabstand sowie Laserleistung während des Betriebs automatisch an. Dadurch bleibt die Gravurtiefe auch bei variierender Materialdicke über das Bauteil hinweg konstant. Diese Konsistenz erfordert eine korrekte Maschinenkalibrierung und hochwertige Materialvorbereitung, eliminiert jedoch manuelle Eingriffe für unterschiedliche Dickenbereiche.
