


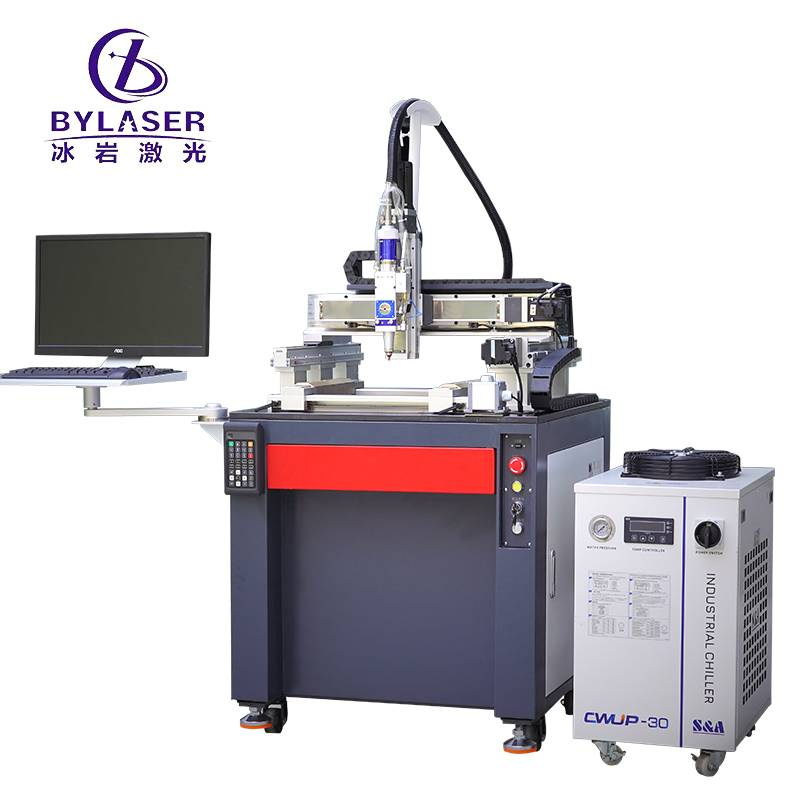
Alaser-Markierung funktioniert, indem es intensive Lichtenergie auf Metalloberflächen fokussiert, um berührungslose, dauerhafte Markierungen, Gravuren und detaillierte Designs zu erzeugen. Im Gegensatz zu herkömmlichen Gravurverfahren, bei denen mechanische Werkzeuge eingesetzt werden, erreicht ein Lasermarkierer Präzision durch konzentrierte Photonenstrahlen, die direkt mit dem metallischen Substrat interagieren. Diese Technologie hat die industrielle Fertigung, die Qualitätskontrolle und die Produktindividualisierung in zahllosen Branchen revolutioniert. Ein Verständnis dieses Prozesses verdeutlicht, warum die Faserlasergravur weltweit zum Standard für Metallmarkierungsanwendungen geworden ist.
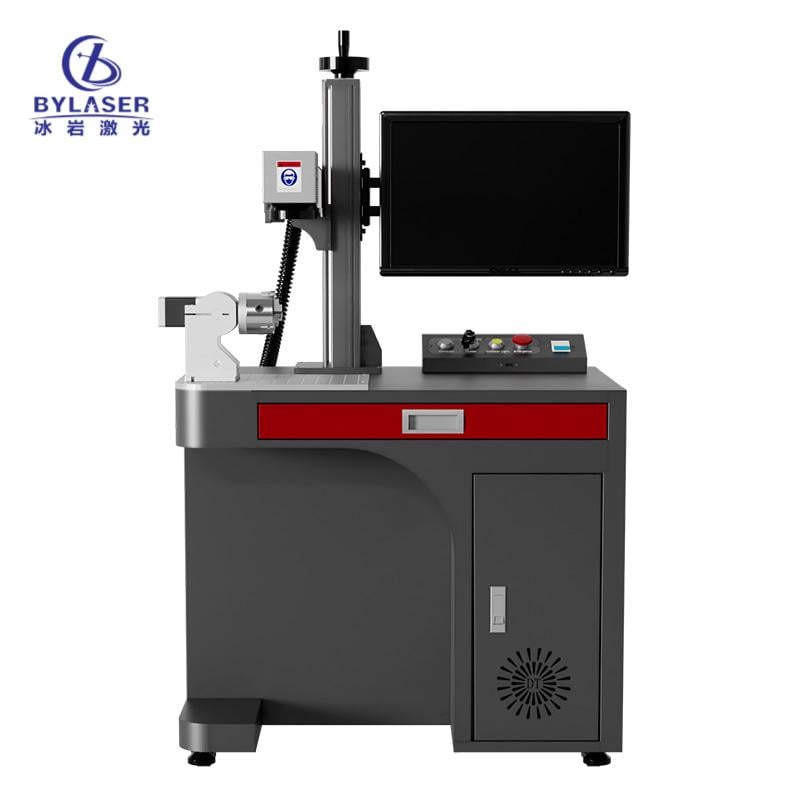
Die Lasermarkierungsmaschine erzeugt kohärentes Licht durch einen Prozess namens stimulierte Emission, bei dem Elektronen zwischen Energieniveaus innerhalb eines speziellen Mediums wechseln. Wenn dieser hochenergetische Lichtstrahl auf Metall trifft, überträgt er thermische Energie auf die Oberfläche und bewirkt eine schnelle Erwärmung in einem mikroskopisch kleinen Bereich. Das Metall erfährt daraufhin eine Oberflächentransformation – Oxidation, Ablation oder Schmelzen – abhängig von der Laserleistung und der Impulsdauer. Diese kontrollierte Wechselwirkung zwischen Licht und Metall erzeugt Markierungen, die von flachen Oberflächenätzungen bis hin zu tiefen Gravuren mit bemerkenswerter Klarheit und Präzision reichen.
Grundlegende Prinzipien der Faserlaser-Gravur
Wie die Faserlasertechnologie den Markierungsstrahl erzeugt
Die Faserlasergravur nutzt eine spezielle optische Faser, die mit Selten-Erd-Elementen – typischerweise Erbium oder Ytterbium – dotiert ist, um kohärentes Infrarotlicht mit einer Wellenlänge von etwa 1064 Nanometern zu erzeugen. Dieses industrielle Lasersystem regt die Dotierions mittels eines Pump-Lasers an und erzeugt dabei eine Besetzungsinversion, bei der mehr Elektronen höhere Energiezustände als niedrigere besetzen. Wenn diese angeregten Elektronen durch bereits im Resonator vorhandene Photonen stimuliert werden, emittieren sie zusätzliche Photonen in exakt gleicher Phasenlage und erzeugen so einen verstärkten Strahl kohärenten Lichts. Dieser Strahl tritt aus der Faser aus und durchläuft Fokussieroptiken, die die Energie auf einen Fleck mit einem Durchmesser von nur wenigen Mikrometern konzentrieren.
Energieübertragung und Oberflächenmodifikation
Wenn der fokussierte Lasermarkierungsstrahl auf Metall trifft, wird die Photonenenergie auf freie Elektronen im Metallgitter übertragen, wodurch diese heftig schwingen und Wärme erzeugen. Dieser rasche Temperaturanstieg – oft über Tausende Grad innerhalb von Bruchteilen einer Mikrosekunde – zwingt die Metalloberfläche, eine von drei Hauptumwandlungen durchzulaufen. Oxidation tritt auf, wenn erhitztes Metall mit Sauerstoff reagiert und eine dunkle Oxidschicht bildet, die sich deutlich vom Grundmetall abhebt. Ablation geschieht, wenn Oberflächenmaterial vollständig verdampft und eine Vertiefung hinterlässt. Schmelzen und Wiedererstarrung führen zu subtilen Veränderungen der Oberflächentextur, die das Licht anders reflektieren.
Technische Mechanismen der Metallmarkierung
Pulsdauer- und Leistungssteuerung bei der Lasermarkierung
Eine Lasermarkierungsmaschine steuert Tiefe, Breite und Aussehen der Markierung durch präzise Impulssteuerung und Leistungsintensität. Nanosekunden-Impulse – mit einer Dauer von Milliardstel Sekunden – liefern Energie so schnell, dass das Metall kaum Zeit hat, Wärme abzuleiten, wodurch thermische Effekte ausschließlich an der Oberfläche konzentriert bleiben. Längere Impulse ermöglichen eine tiefere Wärmeausbreitung und erzeugen breitere Markierungen sowie stärkeren Materialabtrag. Die Leistungsstufe des industriellen Lasers bestimmt die pro Impuls zugeführte Energiemenge: Höhere Leistung erzeugt dunklere Markierungen und tiefere Materialveränderungen, während niedrigere Leistung hellere, oberflächlichere Gravuren erzeugt. Bediener stellen diese Parameter je nach Metalltyp, gewünschtem Markierungs-Aussehen und Produktionsanforderungen ein.
Wechselwirkung zwischen Infrarotlicht und metallischen Substraten
Verschiedene Metalle reagieren auf das Gravieren mit Faserlasern unterschiedlich, da sich ihre Wärmeleitfähigkeit, Schmelzpunkte und Lichtabsorptionseigenschaften unterscheiden. Aluminium und Kupfer leiten die Wärme rasch vom Markierungsort ab und erfordern daher eine höhere Laserleistung, um eine gleichmäßige Kennzeichnung zu erreichen. Edelstahl und Titan reagieren hingegen sehr gut auf den Lasermarker und liefern ausgezeichneten Kontrast sowie scharfe Details. Die Infrarotwellenlänge von Faserlasern koppelt sich besonders effizient mit Metalloberflächen, weil Metalle Infrarotstrahlung sehr gut absorbieren und sie nahezu verlustfrei in Wärme umwandeln. Diese Wellenlängenwahl gewährleistet konsistente und reproduzierbare Ergebnisse bei einer breiten Palette verschiedener Metallarten – ohne dass unterschiedliche Lasersysteme erforderlich wären.
Industrielle Anwendungen und praktische Umsetzung
Einsatz im Alltag Fälle für Metallkennzeichnung
Fertigungsstätten setzen Lasermarkiermaschinen ein, um Seriennummern, Chargencodes und Produktspezifikationen direkt auf metallische Komponenten aufzubringen und so eine dauerhafte Kennzeichnung zu gewährleisten, die Umwelteinflüssen und mechanischer Beanspruchung standhält. Luft- und Raumfahrtunternehmen nutzen Faserlasergravur, um kritische Teilenummern und Rückverfolgbarkeitscodes auf Turbinenschaufeln und Rumpfkomponenten anzubringen. Hersteller medizinischer Geräte verwenden den Lasermarker für chirurgische Instrumente, Implantate und Gehäuse von Geräten, um gesetzliche Vorgaben einzuhalten und die Sicherheit der Patienten durch Nachverfolgbarkeit zu gewährleisten. Automobilzulieferer kennzeichnen Fahrzeug-Identifizierungsnummern (VIN), Teilekennungen und Zertifizierungscodes auf metallischen Halterungen, Wellen und Gehäusen. Elektronikhersteller gravieren Identifikatoren für Leiterplatten sowie Komponentenspezifikationen. Jede dieser Anwendungen setzt auf die Präzision und Dauerhaftigkeit, die nur industrielle Lasersystemtechnologie zu Produktionsgeschwindigkeit zuverlässig bietet.
Vorteile hinsichtlich Produktionsgeschwindigkeit und Konsistenz
Eine Lasermarkiermaschine fertigt die meisten Markierungen in Sekunden oder weniger an und lässt sich daher problemlos in Hochgeschwindigkeits-Fertigungslinien integrieren, ohne den Produktionsfluss zu verlangsamen. Im Gegensatz zu mechanischen Gravurwerkzeugen, die verschleißen und häufig ausgetauscht werden müssen, gewährleistet die Faserlasergravur über Tausende von Teilen hinweg eine konstant hohe Ausgabequalität, ohne dass es zu einem Werkzeugverschleiß kommt. Der Markiervorgang erfordert keinerlei mechanische Kraft auf das Werkstück, wodurch Bedenken hinsichtlich Verformung oder Beschädigung empfindlicher Komponenten entfallen. Das industrielle Lasersystem erreicht diese Geschwindigkeit und Zuverlässigkeit durch vollautomatische Strahlsteuerung: Computerbefehle lenken den Lasermarker präzise entlang vorprogrammierter Markiermuster. Diese Kombination aus Geschwindigkeit, Genauigkeit und Langlebigkeit macht die Lasermarkierung zur führenden Technologie für dauerhafte Metallkennzeichnung in sämtlichen Branchen.
FAQ
Beschädigt die Lasermarkierung die metallische Struktur?
Eine ordnungsgemäß kalibrierte Faserlasergravur erzeugt Markierungen durch eine kontrollierte Oberflächenmodifikation, ohne die strukturelle Integrität des Metalls zu beeinträchtigen. Die betroffene Zone dringt nur wenige Mikrometer in das Material ein und lässt das übrige Material unverändert. Das Lasermarkiersystem erzeugt weder Spannungskonzentrationen noch mechanische Schäden, wie sie bei Stanz- oder Schleifverfahren auftreten. Hochfeste Komponenten wie Flugzeugfahrwerke, Federn und kritische Verbindungselemente werden routinemäßig mit Lasermarkierung versehen, ohne dass sich messbare Auswirkungen auf Lebensdauer unter Wechsellast oder Leistungsmerkmale ergeben.
Welche Metalle eignen sich am besten für die Lasermarkierung?
Edelstahl, Titan, Aluminium, Messing, Kupfer und Werkzeugstahl reagieren alle hervorragend auf Lasermarkiermaschinen und ergeben scharfe, hochkontrastreiche Ergebnisse. Die Faserlasergravur funktioniert nahezu bei allen Eisen- und Nichteisenmetallen, die in industriellen Anwendungen eingesetzt werden. Der Oberflächenzustand ist wichtiger als die Materialart – saubere, unlackierte Metalloberflächen nehmen den Lasermarkierstrahl gleichmäßig auf und gewährleisten eine konsistente Markierqualität. Lackierte, eloxierte oder stark oxidierte Oberflächen erfordern möglicherweise eine Vorreinigung, um optimale Ergebnisse mit dem industriellen Lasersystem zu erzielen.
Kann eine Lasermarkiermaschine Farbvariationen im Metall erzeugen?
Ja, verschiedene Laserleistungsstufen und Impulsdauern erzeugen durch gezielte Steuerung der Oxidationstiefe auf bestimmten Metallen wie Edelstahl und Titan unterschiedliche Farben. Helle Markierungen entstehen durch minimale Oxidation und erscheinen goldfarben oder hellbraun, während dunklere Markierungen dickere Oxidschichten widerspiegeln und blau, violett oder schwarz erscheinen. Die Faserlasergravur kann keine eigentlichen Farbpigmente auf Metall ablagern; jedoch ermöglicht die präzise Steuerung der thermischen Energie des Lasermarkierers erfahrenen Bedienern, durch gezielte Variation der Oxidation innerhalb einer einzigen Markierung mehrfarbige Effekte zu erzielen.
