


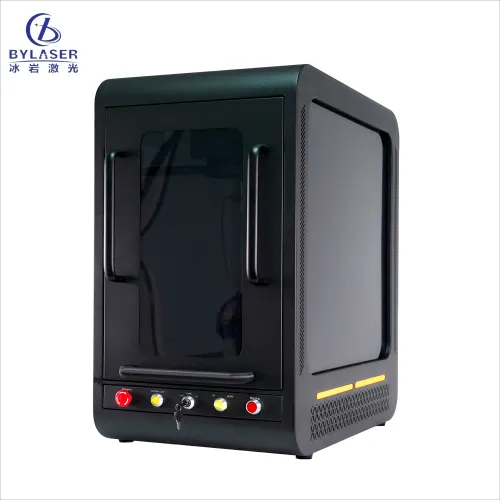
إن فهم متطلبات القدرة لليزر المستخدم في نقش المعادن أمرٌ جوهريٌّ بالنسبة للشركات والمصنّعين الذين ينوون الاستثمار في معدات نقش المعادن الدقيقة. فمستوى القدرة يؤثِّر مباشرةً في سرعة الوسم وعمقه وجودته على مختلف أسطح المعادن، ما يجعله مواصفةً حاسمةً عند اختيار النظام الأنسب لاحتياجات الإنتاج لديك. سواء كنت تُوسِم الفولاذ المقاوم للصدأ أو الألومنيوم أو التيتانيوم أو النحاس الأصفر، فإن الواطية (الواط) الخاصة بلaser ستؤثِّر في كفاءة التشغيل وجودة الناتج النهائي.
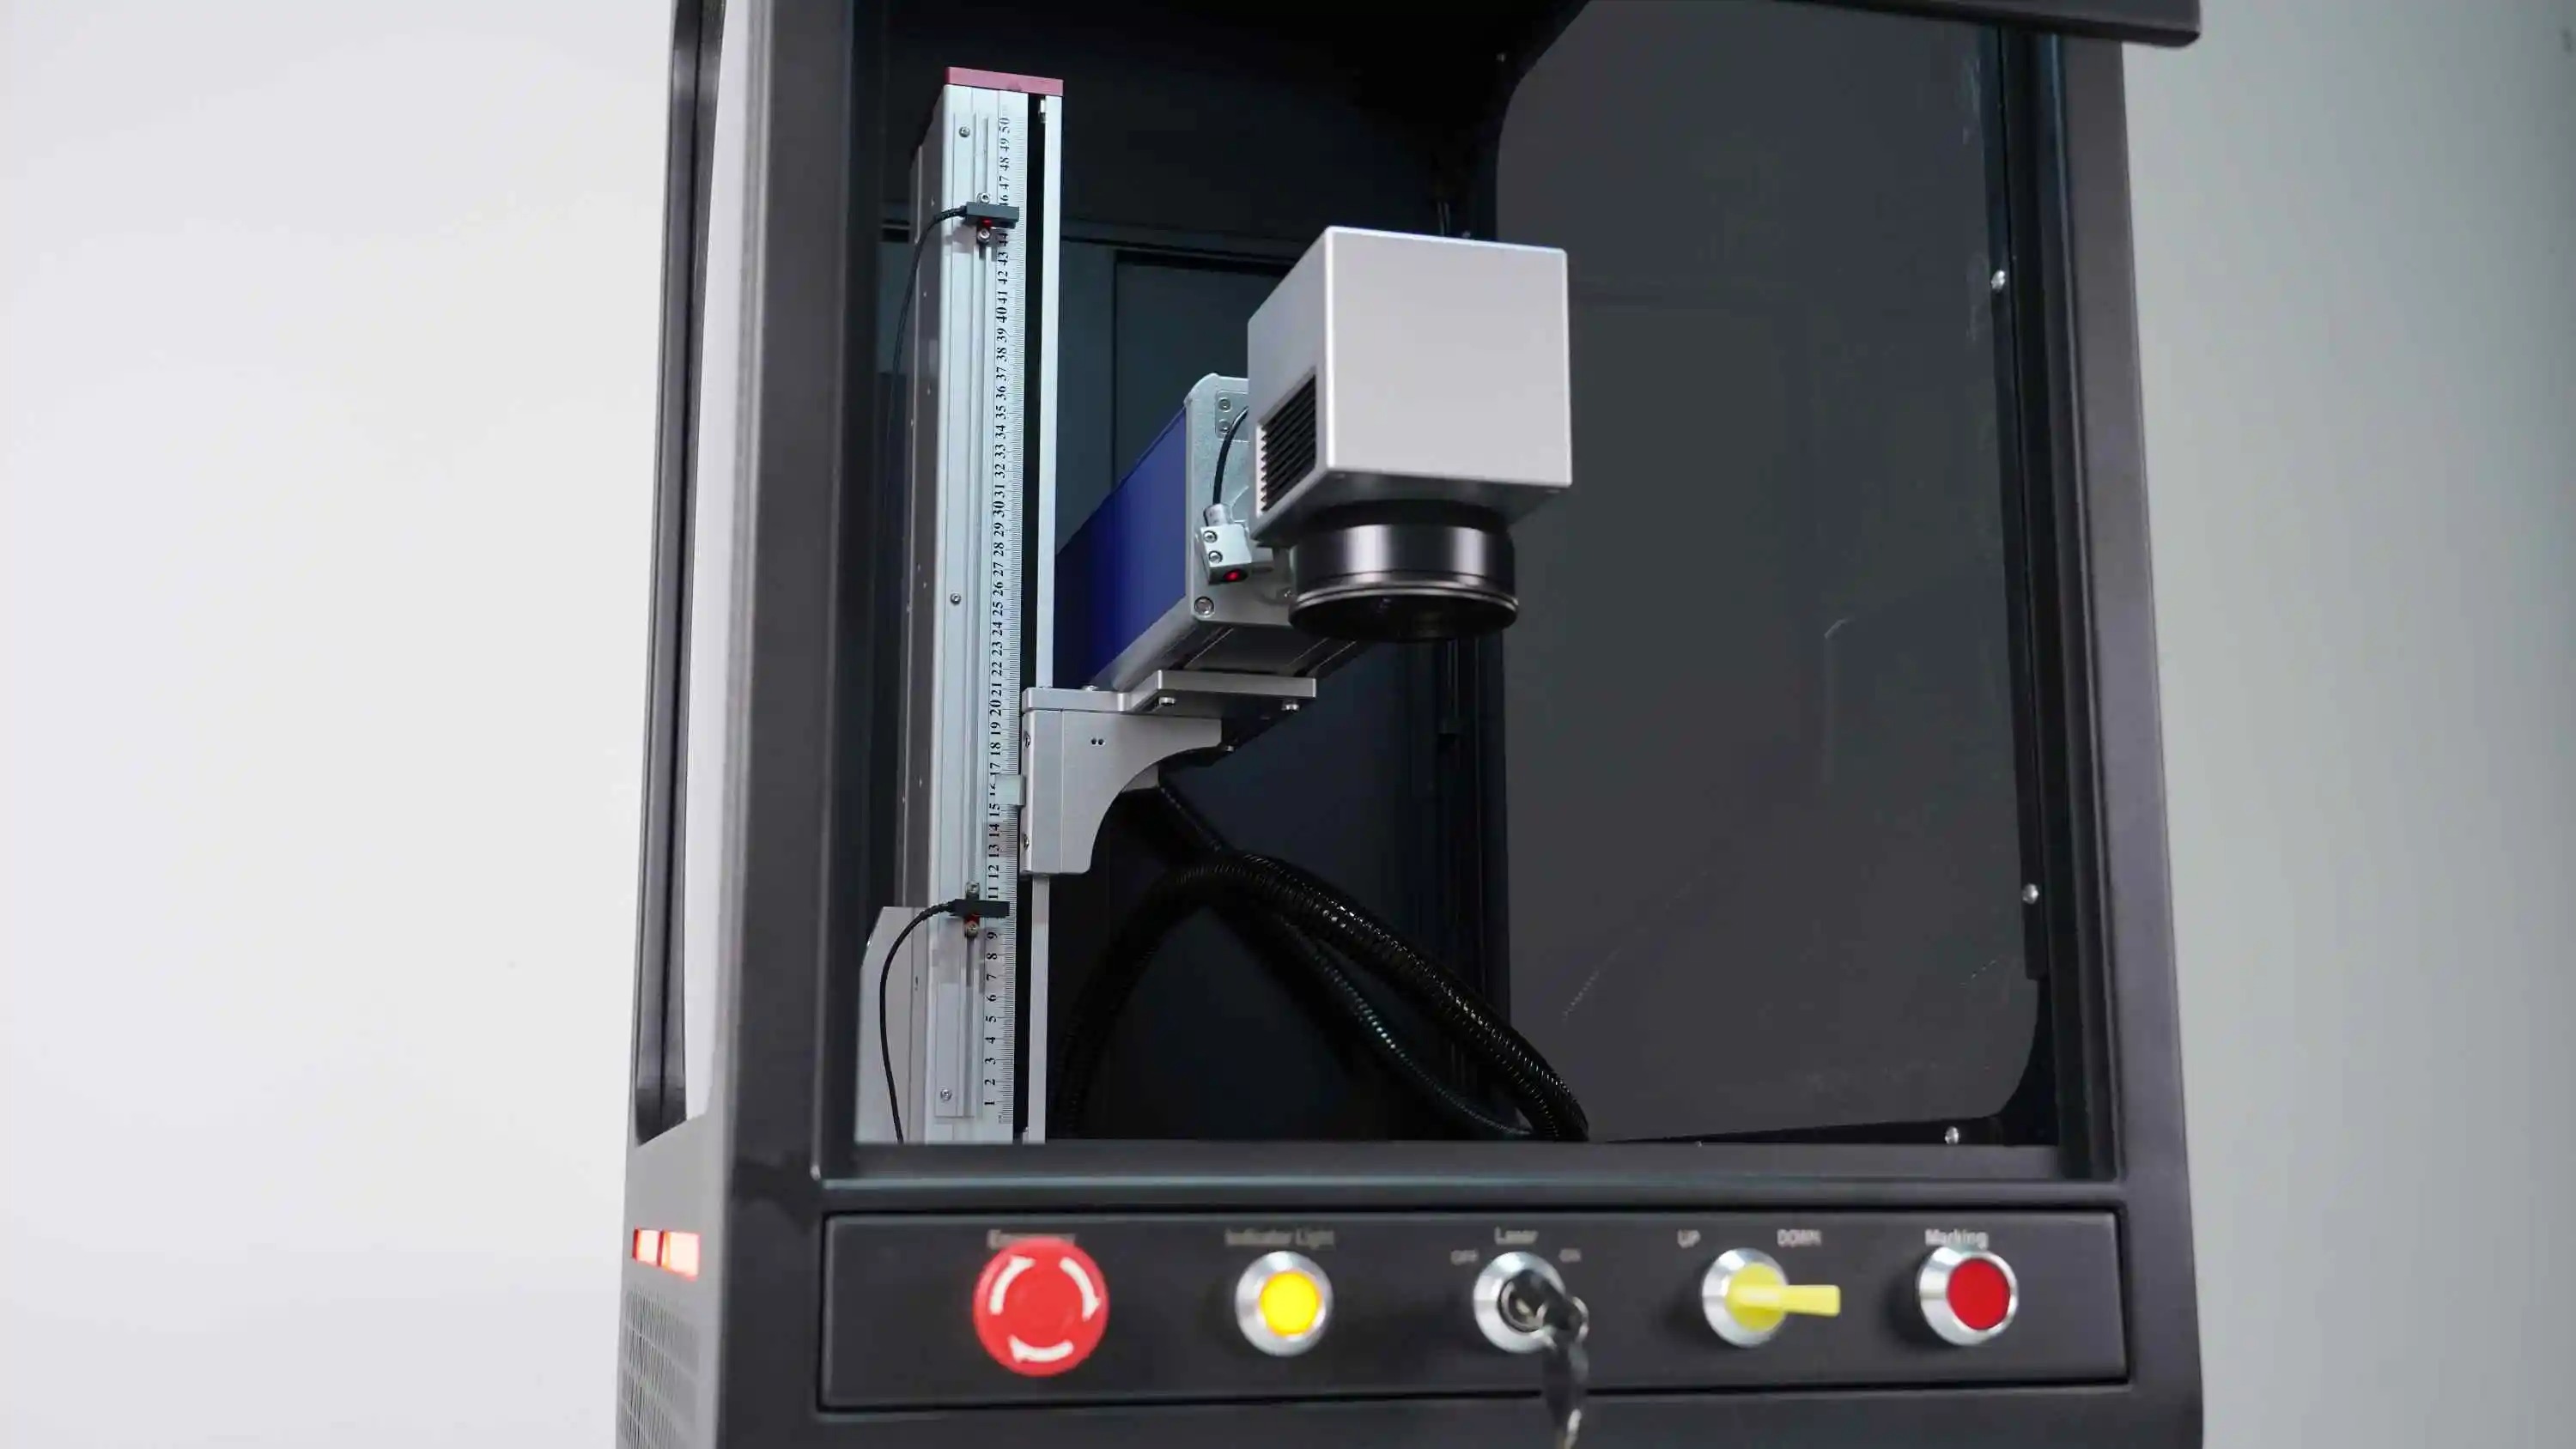
لقد تطورت تقنية وضع العلامات على المعادن بشكل كبير، وأصبحت معالجة المعادن باستخدام الليزر الأليافي المعيار الصناعي للتطبيقات ذات الدقة العالية. وتُوفِّر الأنظمة الحديثة نتائج متسقة عبر دفعات الإنتاج، مما يقلل من هدر المواد ويزيد الربحية. ويساعد فهم مواصفات القدرة على تجنُّب الاستثمار المفرط في معدات غير ضرورية أو الشراء الناقص لأنظمة لا تفي بمتطلبات الإنتاج لديك.
مستويات القدرة لمختلف تطبيقات وضع العلامات على المعادن
المتطلبات القياسية لوضع العلامات على المعادن
تتطلب معظم تطبيقات وضع العلامات على المعادن في القطاع الصناعي ما بين ٢٠ و١٠٠ واط من قوة الليزر. وتوفر أنظمة القدرة ٢٠–٣٠ واط ماكينة حفر بالليزر للمعادن يُنفِّذ المهام الأساسية للوسم مثل الأرقام التسلسلية، وأكواد الباركود، وأكواد الدفعات على أجزاء الفولاذ والألومنيوم. وتؤدي هذه الأنظمة عملها بكفاءة في بيئات الإنتاج خفيفة الوزن، حيث تُعَدُّ عمق الوسم والسرعة أولويتين معتدلتين. ويجعل الاستثمار الأدنى في الطاقة هذه الأنظمة في متناول المصانع الصغيرة ومراكز الخدمات التي تدخل سوق تقنيات وسم المعادن لأول مرة.
تمثل أنظمة الخمسين واط الحلَّ المتوسط، إذ توفر سرعةً أفضل وقدرةً أعمق على الوسم مع الحفاظ على تكاليف تشغيل معقولة. وعلى هذا المستوى من القدرة، يسرِّع الليزر الليفي لمعالجة المعادن دورات الإنتاج بشكلٍ ملحوظ، ما يجعله مثاليًّا لمورِّدي قطع غيار السيارات، وشركات تصنيع الإلكترونيات، وورش معالجة المعادن التي تتعامل مع أحجام ثابتة من عمليات الوسم. ويُعد التوازن بين السرعة وعمق الوسم واستهلاك الطاقة سببًا رئيسيًّا في انتشار وحدات الخمسين واط عبر قطاعات صناعية متنوعة.
التطبيقات الصناعية عالية القدرة
العمليات الصناعية التي تتطلب وسمًا سريعًا أو نقشًا عميقًا أو تصاميم معقدة تستثمر عادةً في أنظمة بقدرة ١٠٠ واط أو أعلى. وتُنتج معدات النقش الدقيقة على المعادن عند هذه القدرة علامات حادة ومتينة حتى على الأسطح المصلدة والمواد ذات الملمس غير المنتظم والمكونات المعدنية السميكة. كما تتيح الأنظمة عالية القدرة للمصنّعين الوفاء بجداول الإنتاج الطموحة مع الحفاظ على جودة العلامات واتساقها عبر آلاف القطع.
وبعد تجاوز ١٠٠ واط، تزداد تخصص قوة الليزر تدريجيًّا للتطبيقات شديدة التحمّل مثل النقش العميق ووضع العلامات على الأسطح ثلاثية الأبعاد ومعالجة مواد متخصصة. وعلى هذه المستويات من القدرة، تقدّم معالجة المعادن بالليزر الأليافي موثوقية وأداءً صناعيَّيْن. ومع ذلك، لا بد أن يتوافق الاستثمار في سعة القدرة مع متطلبات الإنتاج الفعلية لضمان العائد على الاستثمار والكفاءة التشغيلية.
قدرة معالجة المعادن بالليزر الأليافي وتفاعلات المواد
كيف تؤثر القدرة على سرعة وضع العلامة وعمقها
العلاقة بين قوة الليزر وأداء الوسم ليست علاقة خطية. فزيادة الواط تقلل الزمن اللازم لتحقيق وسوم متسقة على الأسطح المعدنية، ما يحسّن الإنتاجية بشكلٍ كبير. وفي تطبيقات تقنية وسم المعادن، فإن مستوى القوة يؤثر مباشرةً في السرعة التي يستطيع بها الليزر تبخير أو إذابة طبقة سطحية رقيقة، مُشكِّلاً وسوماً دائمة. فقد يحتاج نظام بقوة ٣٠ واط إلى مرورتين أو ثلاث مرات لتحقيق عمق وسمٍ مماثل لما يحققه نظام بقوة ١٠٠ واط في مرّة واحدة، مما يؤثر في السرعة الكلية للإنتاج وكفاءة التعامل مع المواد.
وتؤثر القدرة أيضًا على متانة العلامة وجودتها الجمالية. فاستخدام قدرة غير كافية يؤدي إلى علامات سطحية وباهتة، تكون عُرضة للتآكل وفشل عمليات الفحص وعدم الامتثال للوائح التنظيمية. أما استخدام قدرة زائدة فقد يتسبب في تشوه حراري أو تغير لوني أو تلف في المادة المحيطة بالمنطقة المرسومة. ويضمن معالجة المعادن باستخدام ليزر الألياف عند مستوى القدرة الأمثل المُعد خصيصًا لمعدنك المحدد وتطبيقك الخاص للرسم، الحصول على علامات تجتاز اختبارات المتانة، وتبقى مقروءة طوال دورة حياة المنتج، وتفي بمعايير الجودة باستمرار.
اعتبارات خاصة بالقدرة حسب نوع المعدن
تتطلب المعادن المختلفة مستويات طاقة مختلفة لتحقيق نتائج وسم مكافئة. وبما أن النحاس والنحاس الأصفر شديدان الانعكاس، فإنهما عادةً ما يحتاجان إلى طاقة ليزر أعلى من الفولاذ المقاوم للصدأ أو الألومنيوم. ويجب أن تراعي مواصفات معدات نقش المعادن الدقيقة المواد الأساسية التي ستُستخدم في عملياتك عند تحديد مستوى الواط المطلوب. ف substrates الصلب تستجيب عادةً جيدًا لأنظمة تتراوح قوتها بين ٢٠ و٥٠ واط، بينما تستفيد تطبيقات النحاس غالبًا من أنظمة تتراوح قوتها بين ٥٠ و١٠٠ واط لتحقيق نتائج موثوقة.
وتطرح المعادن المُصلَّبة أو المغلفة تحديات إضافية تتطلب احتياطي طاقة كافٍ. فقد تحتاج سبائك التيتانيوم والفولاذ للأدوات وأسطح الألومنيوم المؤكسدة إلى مستويات طاقة أعلى من نظيراتها من المواد الأساسية. ويساعد فهم تركيبة المواد التي تتعامل معها في اختيار معدات وسم المعادن ذات السعة الكافية من الطاقة لمعالجة متطلبات الإنتاج الحالية والمستقبلية دون أي تراجع في الأداء.
اختيار مستوى القدرة المناسب لعملياتك
تقييم حجم الإنتاج ومتطلبات السرعة
يؤثر حجم الإنتاج مباشرةً على اختيار القدرة المثلى لأنظمة معالجة المعادن بالليزر الأليافي. وتبرر العمليات ذات الحجم العالي الاستثمار في معدات ذات قدرة أعلى، لأن دورات الوسم الأسرع تقلل بشكل كبير من وقت المعالجة والتكاليف العمالية لكل وحدة. أما بالنسبة لاحتياجات الوسم ذات الحجم المنخفض أو المتقطعة، فقد تكفي أنظمة تتراوح قدرتها بين ٢٠ و٣٠ واط، ما يجنب الإنفاق الرأسمالي غير الضروري والتعقيد التشغيلي.
تمتد متطلبات السرعة لما هو أبعد من سرعة الوسم؛ فهي تشمل دورات مناولة المواد وموضع القطع وتكامل المعدات مع خطوط الإنتاج القائمة. وبما أن معدات نقش المعادن الدقيقة التي تُوسِم بسرعة تقلل من زمن دورة الإنتاج الكلي، فإنها تمكن المصنّعين من الوفاء بالتزامات التسليم للعملاء مع إدارة المخزون بكفاءة. ويساعد تحليل الاختناقات الحالية والنمو المتوقع في تحديد مستوى القدرة الذي يحسّن سير العمل الخاص بك دون هدر غير ضروري.
الاستثمار الرأسمالي وتكاليف التشغيل
يؤثر مستوى القدرة مباشرةً على تكلفة المعدات الأولية والتكاليف التشغيلية المستمرة. فتتفوق أنظمة آلات حفر المعادن بالليزر ذات القدرة الأعلى (بالواط) في أسعار الشراء، كما تستهلك طاقة كهربائية أكبر أثناء التشغيل. ومع ذلك، فإن المكاسب في الإنتاجية تبرر عادةً هذه الاستثمارات من خلال خفض ساعات العمل اليدوي، وتسريع أوقات التسليم، وزيادة الإنتاج لكل وردية. ويضمن إجراء تحليلٍ تفصيليٍّ للتكاليف والعوائد، يُقارن بين خيارات المعدات ومتطلبات الإنتاج الفعلية الخاصة بك، اتخاذ قرارات استثمارية سليمة.
تشمل التكاليف التشغيلية استهلاك الكهرباء، وفترات الصيانة الدورية، وتكرار استبدال المكونات. وتتفاوت كفاءة أنظمة تقنيات وضع العلامات على المعادن باختلاف نطاقات القدرة، لذا فإن الرجوع إلى المواصفات التفصيلية يساعد في تحديد الأنظمة التي تقدّم أفضل أداءٍ لكل واط. أما الربحية طويلة الأمد فهي تعتمد على مواءمة سعة القدرة الليزرية مع متطلبات الإنتاج الواقعية، بدلًا من شراء أعلى قدرة متاحة.
الأسئلة الشائعة
ما هي أقل قوة ليزر مطلوبة للنقش الفعّال على المعادن؟
تبدأ أقل قوة فعّالة للوسم على المعادن عادةً من حوالي ٢٠ واط للتطبيقات الخفيفة على المعادن الشائعة مثل الألومنيوم والفولاذ المقاوم للصدأ. وتحت هذا الحد، يتطلب الوسم إجراء عدة عمليات مرور أو وقت معالجة أطول، ما يقلل الإنتاجية ويزيد التكاليف التشغيلية. أما الحد الأدنى الفعلي فيعتمد على أنواع المعادن المحددة المستخدمة، وعمق الوسم المطلوب، وأهداف حجم الإنتاج.
هل يمكن لنظام معالجة معادن بالليزر الليفي ذي القدرة المنخفضة التعامل مع جميع أنواع المعادن؟
تعمل الأنظمة ذات القدرة المنخفضة بكفاءة جيدة على المعادن الشائعة غير العاكسة، لكنها تواجه صعوبات مع المواد شديدة الانعكاس مثل النحاس والنحاس الأصفر والأسطح المؤكسدة. وقد تتطلب معدات النقش الدقيقة على المعادن rated عند ٢٠–٣٠ واط إجراء عدة عمليات مرور أو تُنتج نتائج غير متسقة على الركائز الصعبة. ولذلك فإن الاستثمار في سعة طاقة كافية يضمن أداءً متسقًا عبر كامل نطاق المواد المستخدمة ويقلل معدلات إعادة العمل.
كيف تؤثر قوة الليزر في التكلفة لكل علامة في نقش المعادن؟
تقلل قوة الليزر الأعلى زمن وضع العلامة لكل قطعة، ما يخفض التكلفة لكل علامة بفضل زيادة الإنتاجية وتسريع دورات التصنيع. ومع ذلك، لا تتحقق هذه الفائدة إلا إذا كان حجم الإنتاج كافياً لتبرير الاستثمار الأعلى في المعدات. أما في العمليات منخفضة الحجم، فإن الجدوى الاقتصادية تميل إلى أنظمة ذات قوة معتدلة، والتي توازن بين تكلفة الشراء والكفاءة التشغيلية بما يتناسب مع متطلبات إنتاجك المحددة.
