


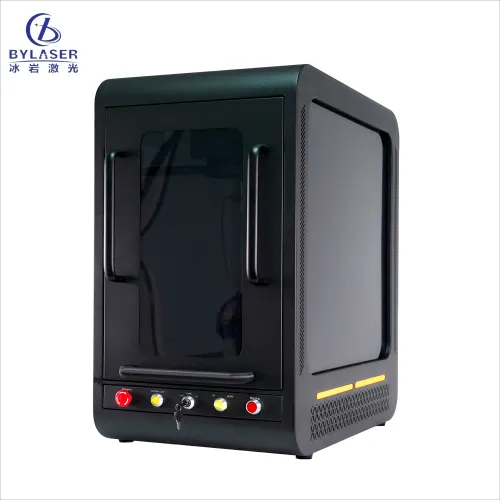
إن فهم مفهوم الدقة في نقش الليزر على المعادن أمرٌ جوهريٌّ للشركات المصنِّعة التي تسعى إلى تحقيق وسوم سطحية عالية الجودة وإعادة إنتاج التفاصيل بدقة. وتُعرَّف الدقة بأنها أصغر حجم ممكن لميزة معينة أو عرض خط يمكن أن تُنتجه ماكينة حفر بالليزر للمعادن الآلة على القطعة المشغولة. ويؤثر هذا المعيار مباشرةً في وضوح الشعارات والأرقام التسلسلية والرموز الشريطية والتصاميم المعقدة المطبَّقة على المكونات المعدنية. ويجب على المشترين الصناعيين فهم معايير الدقة لأنها تحدد ما إذا كانت معداتهم لتنقش المعادن بدقة تفي بمواصفات التحمل الإنتاجي ومعايير الجودة البصرية.
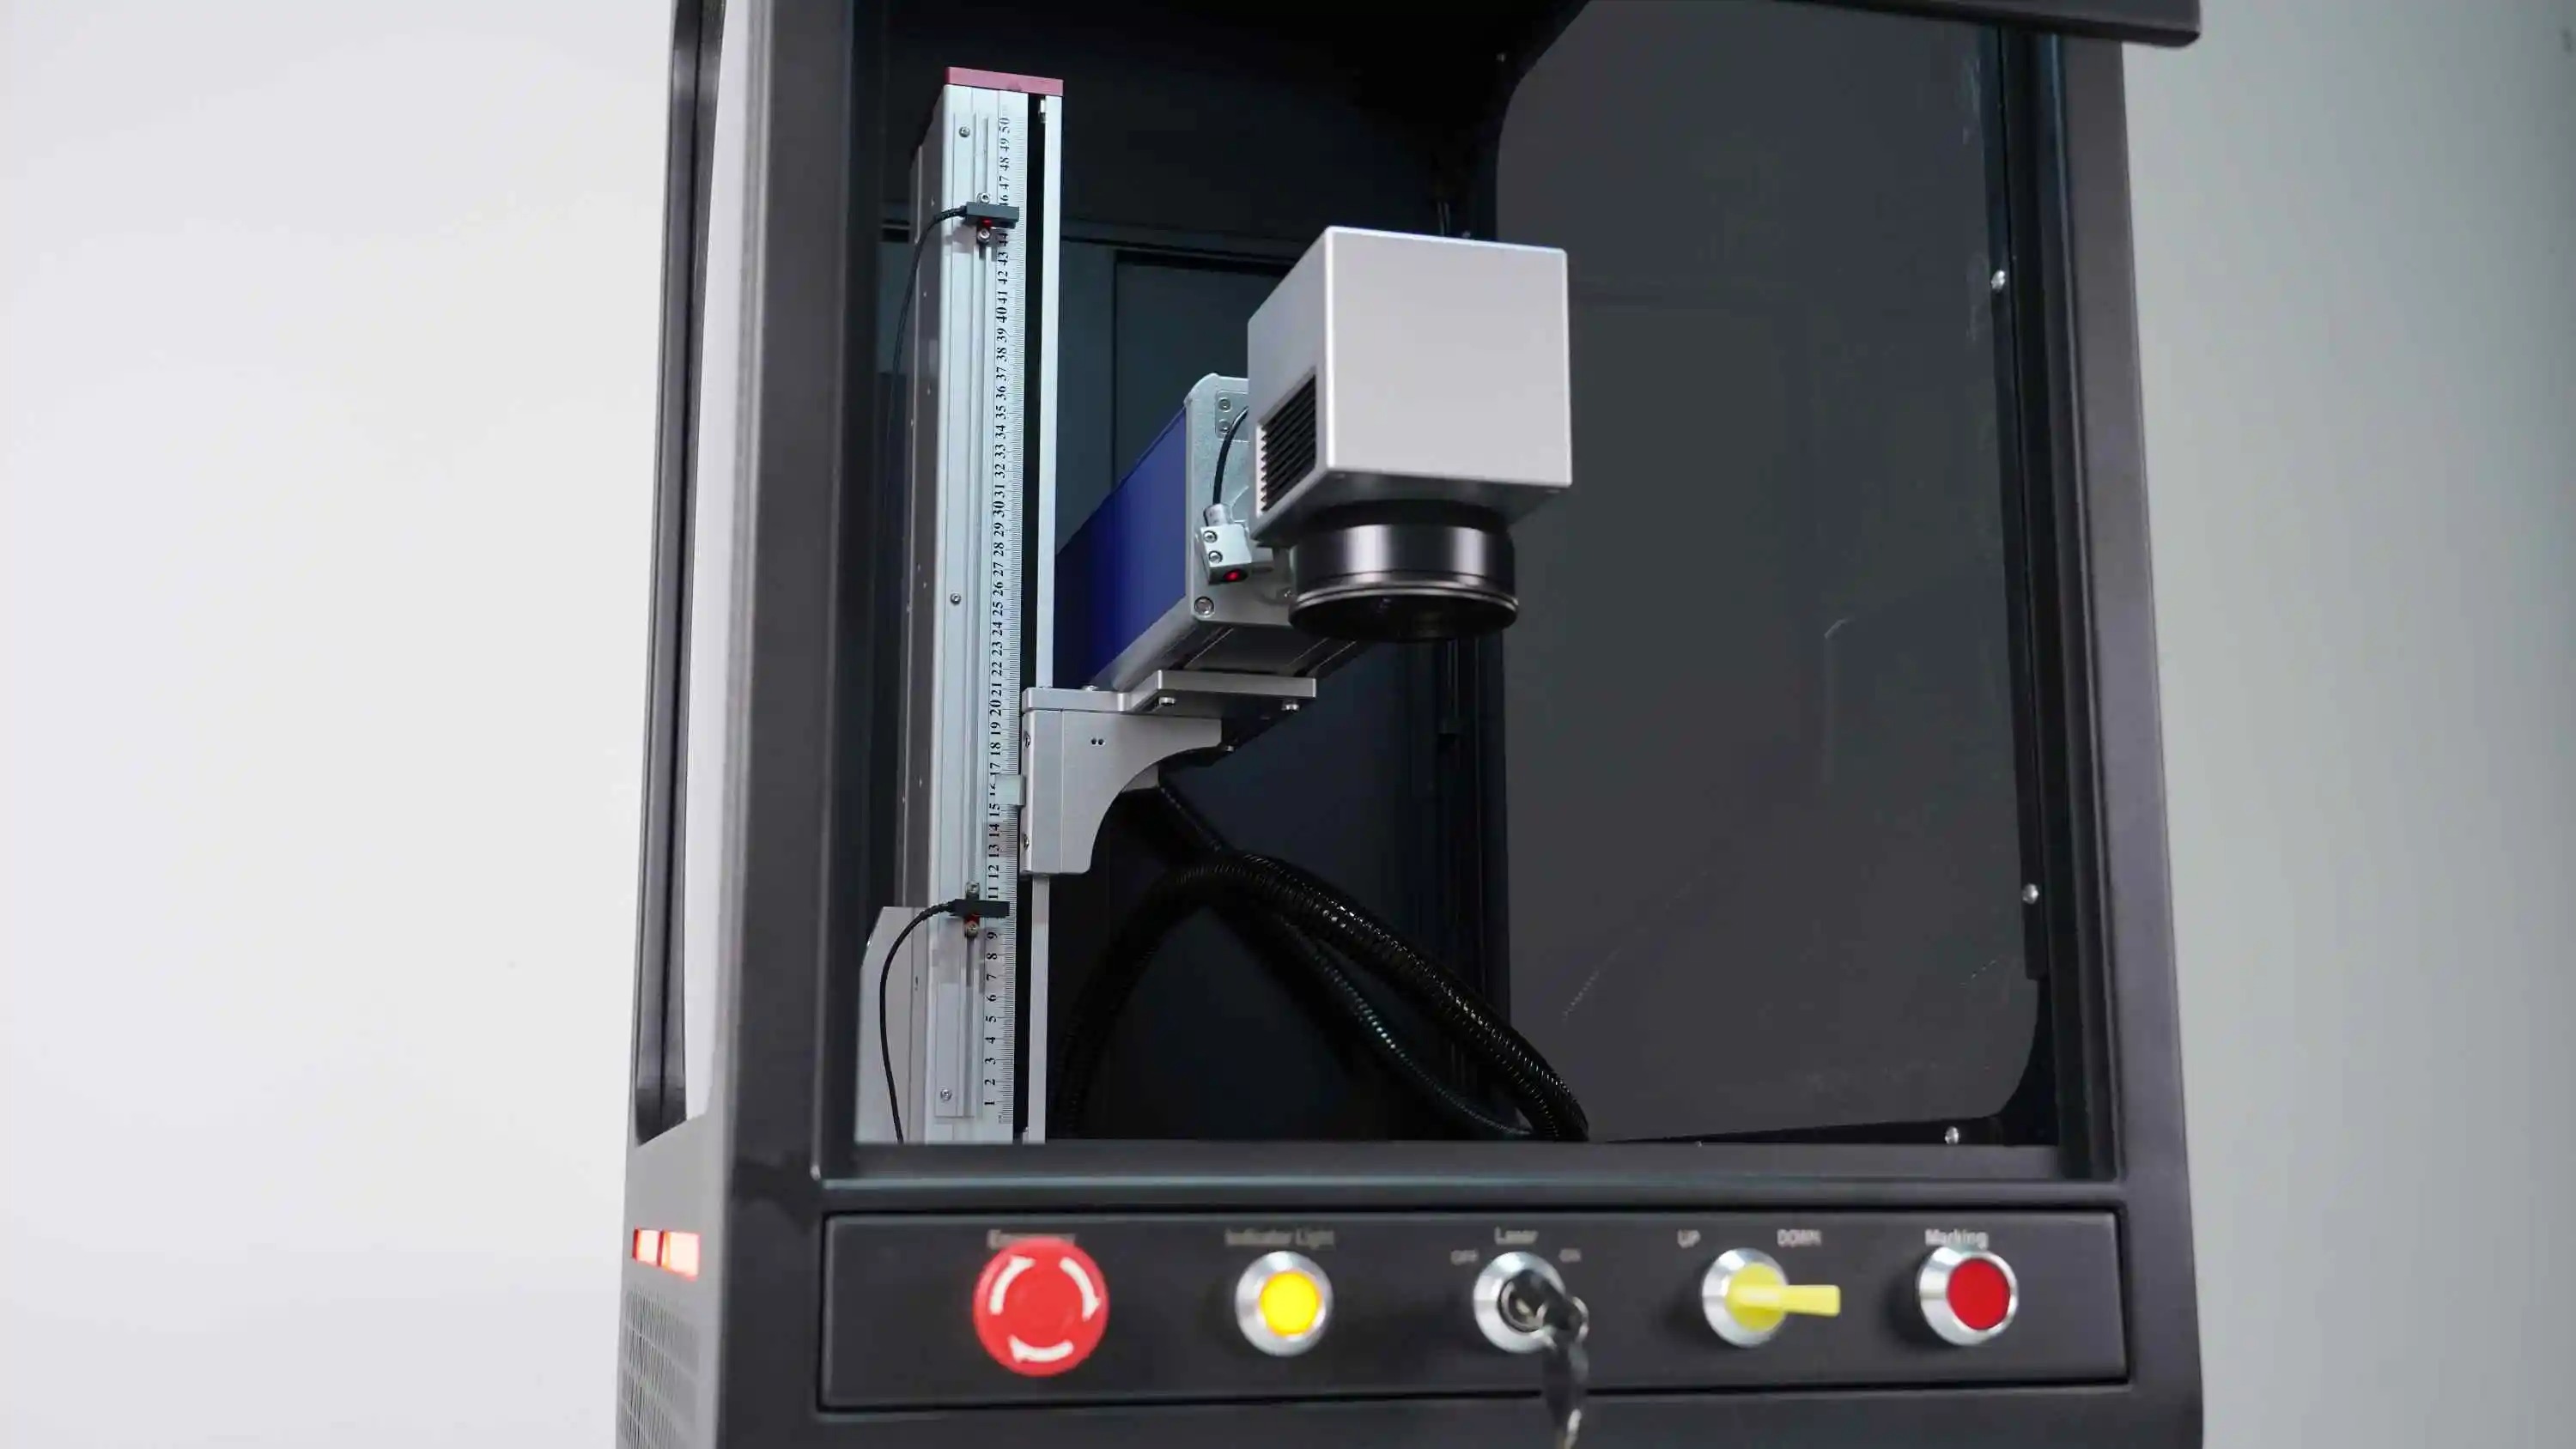
لقد تطورت تقنية وضع العلامات على المعادن بشكل كبير خلال العقد الماضي، وأصبحت معالجة المعادن بالليزر الأليافي هي المهيمنة في تطبيقات وضع العلامات الصناعية نظراً لقدرتها على تقديم نواتج متسقة وعالية الدقة على المعادن الحديدية وغير الحديدية. ويُقاس الدقة في وضع العلامات على المعادن بوحدة النقاط في البوصة (DPI) أو الميكرون، وتصل معدات الحفر الدقيقة الحديثة على المعادن عادةً إلى دقة تتراوح بين ١٢٠٠ و٨٠٠٠ نقطة في البوصة، وذلك حسب قوة مصدر الليزر وتصميم النظام البصري وتركيب المادة. ومعرفة هذه المواصفات تساعد المصنّعين على تحسين سير العمل الإنتاجي وضمان أن الأجزاء المُعلَّمة تفي بالمتطلبات التنظيمية وتوقعات العملاء.
فهم معايير الدقة في وضع العلامات على المعادن
ما الذي تعنيه الدقة لتكنولوجيا وضع العلامات على المعادن
تشير الدقة في تكنولوجيا وسم المعادن إلى أصغر وحدة من العلامة التي يمكن للنظام إنتاجها دون ظهور عيوب مرئية أو خطوط ناقصة. وعند استخدام أنظمة معالجة المعادن بالليزر الأليافي، تتحدد الدقة بعدة عوامل مترابطة: طول موجة الليزر، وسرعة المسح، وقطر تركيز الحزمة، وخصائص امتصاص المادة. ولأغلب التطبيقات الصناعية، تُعتبر دقة ١٢٠٠ نقطة في البوصة معياراً شائعاً، بينما تُصنَّف الدقة بين ٣٠٠٠ و٥٠٠٠ نقطة في البوصة على أنها دقة عالية. ويمكِّن هذا النطاق المصنِّعين من إنتاج علامات حادة وواضحة تفي بمتطلبات الفحص وإمكانية التتبع في قطاعات الطيران والفضاء، والسيارات، والأجهزة الطبية.
قياس أداء الدقة
يُحدِّد مصنعو معدات نقش المعادن بدقة طرقًا مختلفة لتحديد الدقة، ما قد يُسبِّب ارتباكًا أثناء اختيار المعدات. وتشير المواصفات المُعبَّر عنها بوحدة الميكرومتر إلى أصغر حجمٍ ممكنٍ للتفاصيل؛ فعلى سبيل المثال، تشير دقة ٥٠ ميكرومتر إلى أن أصغر عنصرٍ يمكن نقشه يبلغ ٥٠ ميكرومترًا. وعند التحويل إلى النقاط في البوصة (DPI)، فإن هذا يعادل تقريبًا ٥٠٠٠ نقطة في البوصة. وعند تقييم أنظمة معالجة المعادن بالليزر الليفي، يجب دائمًا طلب عيّنات نقش أو أوراق مواصفات تُظهر جودة العلامات عند الدقة المطلوبة لتطبيقك المقصود، لضمان مطابقة النظام لمتطلبات الإنتاج.
العوامل المؤثرة في دقة النقش بالليزر
النظام البصري وجودة الحزمة
يتحكم النظام البصري داخل معدات النقش المعدني الدقيق مباشرةً في الدقة القابلة للتحقيق. وتُركِّز عدسات التركيز عالية الجودة ذات الطول البؤري القصير شعاع الليزر إلى أحجام بقعة أصغر، ما يمكّن من إعادة إنتاج تفاصيل أدق. وعادةً ما تستخدم أنظمة معالجة المعادن بالليزر الليفي رؤوس مسح من نوع F-theta أو رؤوس مسح جالفو التي تُحدِّد موقع شعاع الليزر على سطح العمل بدقة تصل إلى المايكروثانية. وتشير جودة الشعاع، التي تُقاس بقيمة M²، إلى مدى إمكانية تركيز شعاع الليزر بإحكام؛ إذ تسمح القيم الأدنى لـ M² بتكوين بقع تركيز أصغر وبالتالي علامات أعلى دقةً على الأسطح المعدنية.
خصائص المادة وإعداد السطح
أداء تكنولوجيا وسم المعادن يعتمد بشكل كبير على نوع المادة التي تُنقش. فالأسطح المعدنية العاكسة مثل الألومنيوم والنحاس تبدِّد طاقة الليزر بطريقة مختلفة عن المعادن الماصة مثل الفولاذ المقاوم للصدأ أو التيتانيوم، ما يستلزم تعديلَ إعدادات الليزر للحفاظ على اتساق الدقة. كما أن وجود طبقة أكسيد على السطح، ودرجة نظافة السطح، والمعالجات السابقة له تؤثر في كيفية تفاعل شعاع الليزر مع المعدن، مما يؤثر مباشرةً في وضوح الوسم وحدّته. ويحقِّق المصنعون الذين يستخدمون آلة نقش بالليزر على المعادن دقةً أعلى عادةً على الأسطح المُجهَّزة مسبقًا أو النظيفة كيميائيًّا مقارنةً بالأسطح غير المعالَجة، لذا تُعدُّ الخطوات التحضيرية عاملًا مهمًّا في التطبيقات الحرجة.
إعدادات قوة الليزر وتكرار النبضات
دقة المعالجة بالليزر الليفي للمعادن لا تتحدد فقط بالأجهزة؛ بل تلعب المعايير التشغيلية دوراً مساوياً في تحديدها. وعادةً ما تُنتج إعدادات القدرة الليزرية الأقل وتكرارات النبضات الأعلى علاماتٍ أدق وأكثر دقةً، وإن كان ذلك على حساب سرعة المعالجة. أما الإعدادات ذات القدرة الأعلى وتكرار النبضات الأدنى فتؤدي إلى معالجة أسرع، لكنها قد تُضحّي بدقة العلامات وجودة حوافها. ويجب على مشغِّلي معدات النقش الدقيق على المعادن أن يوازنوا بين معدل الإنتاج ومتطلبات الدقة الخاصة بكل مهمةٍ، مع تعديل المعايير وفقاً لدرجة تعقيد التفاصيل المطلوبة في العلامة ونوع المادة.
التطبيقات العملية للدقة في الصناعة
متطلبات الدقة العالية في القطاعات الخاضعة للتنظيم
تعتمد شركات تصنيع المعدات الجوية والسيارات والأجهزة الطبية على تقنيات وسم المعادن لوضع رموز تعريف دائمة ومعلومات تتبع ومواصفات فنية على المكونات الحرجة. وتتطلب هذه القطاعات دقةً في التصوير تبلغ ٣٠٠٠ نقطة في البوصة أو أكثر لضمان قابلية قراءة رموز الباركود ووضوح رموز الاستجابة السريعة (QR) وإعادة إنتاج الرسومات الفنية التفصيلية على أجزاء صغيرة الحجم مثل البراغي أو الأجهزة المزروعة داخل الجسم. وغالبًا ما تتضمَّن أنظمة معالجة المعادن بالليزر الليفي المصمَّمة لهذه القطاعات تجميعات بصرية محسَّنة وإدارة برمجية للمعايير لضمان إخراج عالي الدقة وثابت عبر دورات الإنتاج التي قد تصل إلى آلاف أو حتى ملايين الوحدات.
الوسم الصناعي العام وكفاءة الإنتاج
تتطلب التطبيقات الصناعية القياسية، مثل تحديد الأجزاء ووضع الشعارات والنقش النصي الأساسي، عادةً دقة تتراوح بين ١٢٠٠ و٢٠٠٠ نقطة في الإنش. وبهذه المواصفات، يمكن لآلة النقش بالليزر المخصصة للمعادن أن تعمل بسرعات أعلى مع إنتاج علامات واضحة ومظهر احترافي يقبله العملاء والهيئات التنظيمية. وعادةً ما يختار المصنعون، الذين يوازنون بين حجم الإنتاج والمتطلبات النوعية، معدات نقش دقيقة للمعادن قادرة على ضبط الدقة بشكل مرن، مما يسمح لهم بمعالجة علامات الكميات الكبيرة عند دقة أقل، مع الاحتفاظ بالإعدادات ذات الدقة الأعلى للأجزاء المتخصصة أو تلك التي تنتمي إلى الفئة المميزة.
الأسئلة الشائعة
ما هي دقة النقط في الإنش المطلوبة للحصول على رموز شريطية مقروءة على الأجزاء المعدنية؟
تقرأ معظم أجهزة قارئات الباركود الرموز المُنتَجة بدقة ١٢٠٠ نقطة في البوصة أو أعلى بموثوقية. أما في التطبيقات الحاسمة أو السيناريوهات التي تواجه ظروفاً قاسية حيث قد تتأثر أداء أجهزة القارئ، فيوصى باستخدام دقة تتراوح بين ٢٤٠٠ و٣٠٠٠ نقطة في البوصة. وعند اختيار نظام معالجة معدني بالليزر الأليافي لوضع علامات الباركود، اطلب عيّنات من المسح الضوئي للتحقق من التوافق مع معدات قراءة الباركود الخاصة بك قبل إتمام عملية الشراء.
كيف تؤثر الدقة على سرعة المعالجة في آلة نقش الليزر للمعادن؟
تتطلب إعدادات الدقة الأعلى سرعات مسح أبطأ وتركيزًا أدق لحزمة الليزر، ما يطيل وقت المعالجة مقارنةً بالعلامات ذات الدقة الأدنى. فقد تستغرق آلة نقش الليزر للمعادن عند دقة ٨٠٠٠ نقطة في البوصة ما يصل إلى ٣–٥ أضعاف الوقت اللازم لكل قطعة مقارنةً بالتصميم نفسه عند دقة ١٢٠٠ نقطة في البوصة. ويجب على المصنّعين تقييم ما إذا كانت التحسينات في الدقة تبرر خفض الإنتاجية، لا سيما في بيئات الإنتاج عالية الحجم حيث يؤثر وقت الدورة مباشرةً على تكاليف العمالة وجداول التسليم.
هل يمكن لمعالجة المعادن بالليزر الليفي تحقيق دقات مختلفة على نفس المعدات؟
نعم، تسمح معدات نقش المعادن الدقيقة التي تستخدم تقنية معالجة المعادن بالليزر الليفي للمشغلين بتعديل الدقة من خلال تعديل معايير قوة الليزر وتردد النبضات وسرعة المسح. وتتيح أغلب الأنظمة الحديثة التبديل الديناميكي للدقة دون الحاجة إلى إعادة تكوين ميكانيكية، ما يمكّن المصنّعين من تحسين الإعدادات لكل مهمة. ومع ذلك، فإن الدقات الأعلى تتطلب باستمرار وقت معالجة أطول ومحاذاة أكثر دقة للمكونات البصرية، وبالتالي فإن المرونة في الدقة تأتي مع مقايضات تشغيلية يجب أخذها في الاعتبار عند جدولة الإنتاج.
