


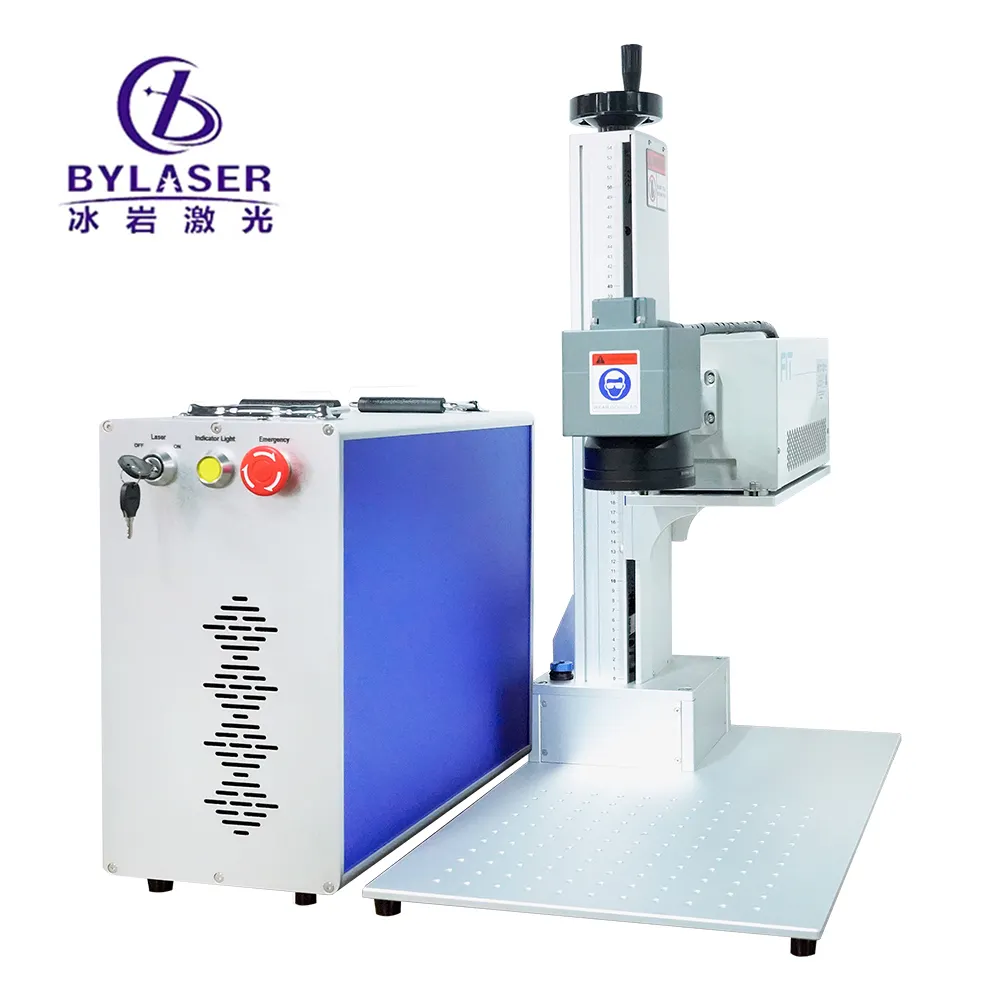
فهم إمكانات العمق الخاصة بـ ماكينة حفر بالليزر للمعادن يُعد أمرًا جوهريًّا بالنسبة إلى المصنِّعين الذين يسعون إلى تحقيق نتائج دقيقة في تطبيقات وسم المعادن. ويتأثر العمق المحقَّق بعدة عوامل، منها قدرة الليزر وطوله الموجي وتركيب المادة والمعايير التشغيلية. وتتيح تقنية معالجة المعادن بالليزر الأليافي الحديثة التحكم في أعماق الاختراق، بدءًا من العلامات السطحية الخفيفة ووصولًا إلى النقش الهيكلي الأعمق، ما يجعل معدات نقش المعادن بدقة ضرورية لا غنى عنها في العمليات الصناعية.
تَمَّ تَطَوُّرُ سُوقِ مَعَدَّاتِ نَقْشِ المَعَادِنِ بِدِقَّةٍ تَطَوُّرًا كَبِيرًا بِسَبَبِ ابْتِكَارَاتِ أَشِعَّةِ الأَلِيفِرِ، مَا يُمَكِّنُ المُصَنِّعِينَ مِنْ التَّحَقُّقِ مِنْ سَيْطَرَةٍ مُتَسَاقِطَةٍ عَلَى العُمْقِ عَلَى مُخْتَلِفِ أَسْطُحِ المَعَادِنِ. وَتَسْتَجِيبُ سَبَائِكُ الفُولَاذِ المَقَاوِمِ لِلصَّدَأِ وَالأَلُومِينِيُومِ وَالنُّحَاسِ وَالتِّيتَانِيُومِ كُلٌّ بِشَكْلٍ مُخْتَلِفٍ لِطَاقَةِ الأَشِعَّةِ، مُسْتَوْلِدَةً مُحَدَّدَاتِ عُمْقٍ مُخْتَلِفَةً. وَيُسَاعِدُ فَهْمُ هَذِهِ السُّلُوكِيَّاتِ المُتَعَلِّقَةِ بِالمَادَّةِ المُعَيَّنَةِ المُشَغِّلِينَ عَلَى تَحْسِينِ إِعْدَادَاتِ تِقْنِيَّةِ وَسْمِ المَعَادِنِ لِلتَّحَقُّقِ مِنَ النَّتَائِجِ المَأْرُوبَةِ دُونَ الإِثْرَاءِ عَلَى سَلَامَةِ المَادَّةِ أَوْ التَّسَبُّبِ فِي أَضْرَارٍ سَطْحِيَّةٍ غَيْرِ مَأْرُوبَةٍ.
المَدَى النَّمُوذَجِيُّ لِلعُمْقِ وَعَلاقَتُهُ بِقُوَّةِ الأَشِعَّةِ
وَسْمُ السَّطْحِ أَمَامَ النَّقْشِ العَمِيقِ
آلات الحفر بالليزر المعدنية تُحقِّق عادةً علامات سطحية بعمق يتراوح بين ٠٫١ و٠٫٥ ملليمتر باستخدام إعدادات معالجة الليزر الليفية القياسية للمعادن. وتلك الأعماق الضحلة مثالية لحفر أرقام التسلسل والشعارات والأنماط الزخرفية، حيث يكتسب المظهر أهمية أكبر من التعديل الهيكلي. أما الحفر الأعمق الذي يتراوح عمقه بين ٠٫٥ و٣ ملليمتر فيتطلب خرج طاقة ليزر أعلى ومرورات متعددة على نفس المنطقة، وهي تقنية تُعرف بالحفر متعدد المرات.
أثر خرج الطاقة على عمق الاختراق
نظام معالجة المعادن بالليزر الليفي بقدرة ٢٠ واط يُنتج عادةً علامات عمقها من ٠٫٣ إلى ٠٫٨ ملليمتر في مرور واحد على الألومنيوم أو النحاس. ويرفع الترقية إلى معدات نقش دقيقة للمعادن بقدرة ٣٠ أو ٥٠ واط القدرة على تحقيق أعماق أكبر بشكل ملحوظ، ما يسمح بعمليات نقش بمرور واحد عمقها من ١ إلى ٢ ملليمتر. أما الأنظمة الصناعية ذات القدرة التي تفوق ١٠٠ واط فهي قادرة على تحقيق أعماق تجاوز ٥ ملليمترات، رغم أن هذه العمليات العنيفة تُحتَجز عادةً للتطبيقات المتخصصة التي تتطلب تعديل البنية لا مجرد وضع علامات سطحية.
الخصائص الخاصة بالعمق حسب نوع المادة
المعادن اللينة والمواد المتفاعلة
الألمنيوم والنحاس، بوصفهما معادن أكثر ليونة، يمتصان طاقة الليزر بكفاءة ويجوز لهما اختراق أعمق نسبيًّا باستخدام قوة ليزر معتدلة. ويمكن لتكنولوجيا وسم المعادن المصمَّمة لهذه المواد أن تحقِّق أعماقًا تتراوح بين ١ و٢ ملليمتر باستخدام أنظمة بقدرة ٢٠–٣٠ واط. ومع ذلك، قد يتأكسد المواد التفاعلية مثل النحاس أو تتعرَّض لتشوُّه حراري عند حواف النقش، ما يستلزم التحكُّم الدقيق في مدة النبضة وتكرارها للحفاظ على علامات نظيفة وعميقة دون إلحاق ضرر حراري مفرط.
سلوك المعادن الصلبة والفولاذ المقاوم للصدأ
تتطلب الفولاذ المقاوم للصدأ طاقة ليزرية أكبر لتحقيق عمق مماثل مقارنةً بالمعادن الأقل صلابة، ما يجعل معدات نقش المعادن بدقة والمزودة بتصنيفات قدرة أعلى ضروريةً للتطبيقات الصناعية. وعادةً ما تحقق معالجة المعادن بالليزر الليفي على الفولاذ المقاوم للصدأ أعماقًا تتراوح بين ٠٫٥ و١٫٥ ملليمتر باستخدام أنظمة قياسية بقدرة ٣٠ واط. وتستلزم الانعكاسية الأعلى والتوصيل الحراري الأعلى للفولاذ المقاوم للصدأ امتصاصًا مُحسَّنًا للطول الموجي وفترات توقف أطول لمنع النقش السطحي أو غير الكامل.
العوامل المؤثرة في أقصى عمق قابل للتحقيق
الطول الموجي للليزر وتفاعل المادة
تعمل أنظمة الليزر الليفية عند طول موجي يبلغ ١٠٦٤ نانومتر، وهو طول موجي يمتصه معظم المعادن بكفاءة، ما يسمح بنقل الطاقة بشكل خاضع للتحكم. وتتيح هذه الخاصية في تقنية وسم المعادن لأن تكون معدات النقش الدقيقة على المعادن قادرةً على تركيز الطاقة في بقع مركزة لا يتجاوز قطرها ٢٠ ميكرومتر، لتوجيه أقصى كثافة طاقة إلى أصغر المساحات السطحية الممكنة. وتتفاعل الخصائص البصرية لقاعدة المعدن مع هذا الطول الموجي بطرق مختلفة، ما يعني أن النحاس والنحاس الأصفر قد يحقّقان أعماقًا أكبر من التيتانيوم عند إعدادات القدرة نفسها.
مدة النبضة، والتردد، وتأثيرات التبريد
تؤدي مدة النبضات الأقصر، التي تُركِّز الطاقة في فترات تتراوح بين المايكروثانية، إلى نقشٍ عميقٍ ونظيفٍ من خلال تقليل انتشار الحرارة إلى المادة المحيطة. وعادةً ما تعمل أنظمة معالجة المعادن بالليزر الليفي عند عرض نبضي يتراوح بين ٢٠ و٢٠٠ نانوثانية، مما يمكّن من إزالة المادة بسرعة وبأقل ضرر حراري ممكن. أما النبضات الأطول أمداً أو النقش المستمر عالي التردد فيمكن أن يؤديان إلى تراكم الحرارة، ما قد يسبب عدم انتظام في العمق أو تشويهاً حرارياً في التطبيقات الحساسة.
إعدادات السرعة ومعدل إزالة المادة
تؤثر سرعة النقش مباشرةً على العمق؛ فكلما انخفضت سرعة المسح، زاد زمن التفاعل بين الليزر والمادة، ما يؤدي إلى اختراق أعمق. وعادةً ما تُنتج آلة نقش ليزرية للمعادن تعمل بسرعة ٥٠ ملليمترًا في الثانية علامات أسطحية أقل عمقًا مقارنةً بالنفس النظام عند تشغيله بسرعة ١٠ ملليمترات في الثانية. ويجب على المشغلين الموازنة بين متطلبات السرعة والأهداف المنشودة للعمق، لأن كفاءة الإنتاج قد تتعارض أحيانًا مع القدرة القصوى على تحقيق أعظم عمق.
تقنيات عملية لتحسين العمق
استراتيجيات النقش المتعدد المرات
يتطلب الوصول إلى أعماق تفوق القدرة على المرور مرة واحدة إجراء عدة مرورات بالليزر على مناطق متطابقة، مع التعميق التدريجي للنقش. وتدعم هذه الطريقة في تقنية وسم المعادن، التي يُوفّرها برمجيات معدات النقش الدقيقة على المعادن، التراكم المتحكَّم فيه للعمق دون إلحاق ضرر حراري بالمواد المحيطة. ويمكن تحقيق أعماق تتراوح بين ٢ و٣ ملليمترات على الفولاذ المقاوم للصدأ باستخدام ٣ إلى ٥ مرورات، وذلك عند معالجة المعادن بالليزر الليفي بقدرة ٣٠ واط، وهي طريقة فعّالة بشكل خاص في نقش الشعارات أو أرقام التعريف التي تتطلب وضوحًا من مسافات بعيدة.
ضبط المعايير لتحقيق عمقٍ متسق
توفر معدات نقش المعادن الدقيقة الحديثة معاملات قابلة للضبط تشمل نسبة القدرة، وتكرار النبضات، وسرعة المسح، وانحراف البؤرة، وكلها تؤثر في العمق النهائي. ويضمن اختبار عينات المواد قبل التشغيل الإنتاجي اتساق العمق عبر الدفعات المختلفة. كما أن الحفاظ على مسافة البؤرة المثلى—والتي تتراوح عادةً بين ٠ و٢ ملليمتر فوق سطح المادة—أمرٌ جوهري، لأن الحزم غير المُركَّزة تُنتج علامات أسطع وأعرض مع دقة أقل في التحكم بالعمق.
الأسئلة الشائعة
ما العمق الأقصى الذي يمكن أن تحققه معالجة المعادن بالليزر الليفي على الفولاذ المقاوم للصدأ في مرور واحد؟
تبلغ أعماق المرور الواحد المُحقَّقة عادةً بواسطة أنظمة معالجة المعادن بالليزر الليفي القياسية ذات التصنيف من ٢٠ إلى ٥٠ واط ما بين ٠٫٥ و١٫٥ ملليمتر على الفولاذ المقاوم للصدأ، وذلك حسب القدرة الفعلية ومعدل النبضات المستخدمة. أما تحقيق أعماق أكبر فيتطلب تقنيات متعددة المرور أو معدات ذات قدرة أعلى تتجاوز ١٠٠ واط، مما يجعل اختيار معدات النقش الدقيقة للمعادن أمراً محورياً لتلبية المتطلبات الصناعية المحددة.
هل تحقِّق آلة الحفر بالليزر للمعادن عمقًا متجانسًا على الأسطح المنحنية أو غير المسطحة؟
يُعَدُّ الحفاظ على عمقٍ متجانسٍ على الأسطح غير المسطحة تحديًّا حتى لأحدث معدات الحفر الدقيقة على المعادن، لأن تغيرات مسافة التركيز تؤثِّر في كثافة طاقة الليزر. ويمكن لأنظمة معالجة المعادن بالليزر الليفي ثلاثية الأبعاد، المزودة بتصحيح ديناميكي للتركيز، أن تعوّض جزئيًّا عن عدم انتظام السطح، رغم أن اختلافات طفيفة في العمق تبقى حتميةً على المكونات شديدة الانحناء.
ما العوامل التي تؤثِّر أكثر ما يمكن في أقصى عمقٍ يمكن تحقيقه بتقنيات وسم المعادن؟
تحدد قوة خرج الليزر وتركيب المادة ومدة النبضة وسرعة المسح ودقة التركيز معًا أقصى عمقٍ يمكن تحقيقه. ومن بين هذه المتغيرات، تمتلك قوة الليزر التأثير الأكثر مباشرةً على القدرة على الوصول إلى أعماق أكبر، بينما تؤثِّر الخصائص الحرارية للمادة وخصائص امتصاصها الضوئي تأثيرًا ثانويًّا لكنه مهمٌّ جدًّا على أداء معدات الحفر الدقيقة على المعادن.
